
Fiabilité du massicot : comment l'entretien de l'équipement affecte votre travail d'impression
Le massicotage est la dernière étape d'un tirage, et c'est aussi l'une des plus mécaniques. Une massicot à guillotine est une machine de précision composée d'une lame en acier, d'un presseur hydraulique et de commandes à came. Lorsqu'elle est bien entretenue, chaque exemplaire sort d'équerre et identique. Dans le cas contraire, les défauts apparaissent directement dans les livres finis que vous recevez : bords irréguliers, formats finis incohérents, voire traces de lame visibles. Comprendre comment ces machines défaillent vous aide à savoir quoi vérifier à la réception d'un travail et pourquoi l'entretien importe chez l'imprimeur que vous choisissez.
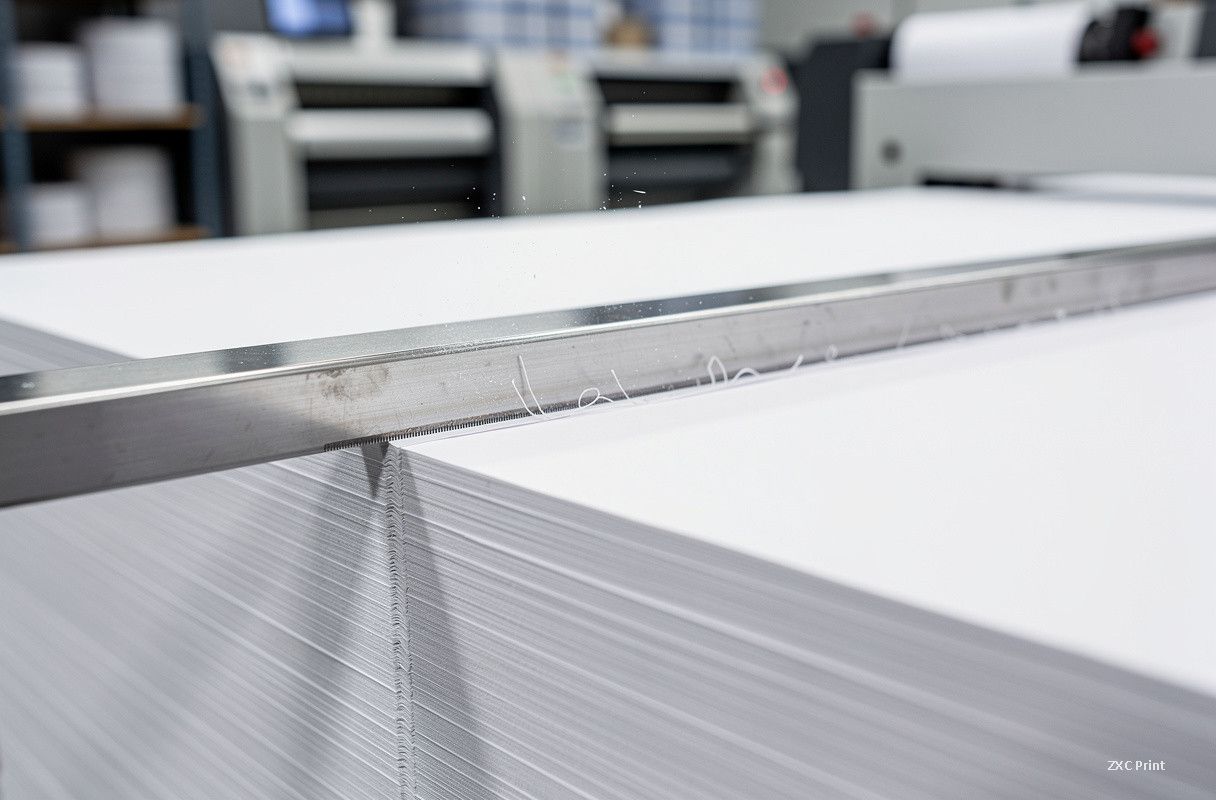
L'un des points de défaillance les plus courants est le réducteur à vis sans fin qui entraîne la lame. À l'intérieur, un petit vérin hydraulique presse la lame vers le bas à travers la pile. Avec le temps, le joint en polyuréthane à l'intérieur de ce vérin s'use. Le premier signe est une montée d'huile dans le voyant du réducteur ou une fuite par l'orifice de remplissage. L'effet pratique est une perte de force de coupe : la machine peut afficher une pression hydraulique normale, mais la lame cesse de couper proprement le papier. Pour votre travail, cela signifie un bord rugueux ou une coupe incomplète à retailler, ou pire, des feuilles qui arrachent les fibres au lieu de trancher net.
Une deuxième cause fréquente de coupes médiocres est une goupille transversale cassée sur la tige de poussée de la lame. Lorsque cette petite pièce casse, l'embrayage ne peut pas s'engager et la lame ne descend pas du tout. Les opérateurs remarquent généralement cela en premier : le couteau ne coupe pas alors que la pression de la pompe est normale. Ces pannes sont rapides à diagnostiquer mais nécessitent l'ouverture de la machine, ce qui implique souvent un arrêt de production. Lorsque vous planifiez une date de livraison, savoir si votre fournisseur dispose de pièces de rechange et d'un calendrier d'entretien vaut plus qu'une remise.
Des bruits inhabituels au ralenti indiquent généralement des roulements de poulie ou d'arbre à vis sans fin à sec ou endommagés. La défaillance d'un roulement est un processus lent : la coupe devient progressivement moins régulière avant que la machine ne s'arrête finalement. Comme la dérive est progressive, de nombreux ateliers ne la remarquent qu'une fois les tolérances de massicotage dépassées. C'est pourquoi les imprimeurs qui étalonnent régulièrement leurs massicots et tiennent des registres d'entretien produisent des résultats plus constants que ceux qui attendent les pannes.
L'air dans le circuit hydraulique est un autre coupable caché. L'air emprisonné dans les conduites d'huile fait vibrer le presseur lors de la descente et peut empêcher la lame de cycler correctement. Sur les machines modernes de la série S, les relais de pression ont été remplacés par des relais temporisés pour contrôler le serrage, mais le principe reste le même : le presseur doit saisir la pile fermement et uniformément avant que la lame ne bouge. Si le presseur est faible ou saccadé, les feuilles du milieu peuvent se décaler pendant la coupe, laissant une pile bombée et des dimensions incohérentes du haut vers le bas.
Pour les acheteurs, la conclusion pratique est simple. À la réception de votre échantillon, mesurez les bords massicotés, vérifiez que les quatre coins sont d'équerre et confirmez que chaque exemplaire est conforme. Interrogez votre fournisseur sur les calendriers d'entretien et d'étalonnage de la lame : un imprimeur capable de décrire concrètement son plan d'entretien des massicots est un imprimeur qui protège votre qualité. Les bords de votre livre se décident dans la dernière minute de production, et ils dépendent autant du soin apporté à l'équipement que de la conception.