Tecnologia a Trasmissione Senza Albero nelle Macchine da Stampa: Motori, Sincronizzazione e Controllo della Velocità
Ogni movimento meccanico necessita di una fonte di energia, e la trasmissione su una macchina da stampa deve fare più che far girare un albero. Deve mantenere una velocità costante, rispondere all'operatore e offrire una regolazione continua della velocità al variare del lavoro. Prima dell'arrivo delle trasmissioni senza albero, le macchine da stampa per giornali hanno attraversato due generazioni di controllo elettrico della velocità. I motori CA a collettore ad anelli dominavano fino agli anni '70 e possono essere definiti la prima generazione. Dagli anni '70, i progressi nel controllo della velocità in corrente continua hanno portato all'uso diffuso di azionamenti CC e motori a collettore, la seconda generazione. Il quadro è cambiato nel 1992, quando Rexroth ha realizzato SYNAX, il primo sistema di trasmissione senza albero progettato per una macchina da stampa. Nel giro di un decennio, il controllo della velocità senza albero aveva sostituito i metodi precedenti sulle macchine da stampa per giornali.
Le trasmissioni senza albero come nuovo concetto di macchina da stampa
La trasmissione senza albero è diventata un concetto nuovo nell'ingegneria delle macchine da stampa. Supera i limiti che un albero meccanico comune impone alla disposizione della macchina e apre spazio a nuove progettazioni sia nello sviluppo che nella costruzione delle macchine da stampa. La tecnologia risale a quel sistema SYNAX del 1992 e da allora si è diffusa presso numerosi specialisti di azionamenti in tutto il mondo.
Standard di comunicazione all'interno di una trasmissione senza albero
Il sistema si basa sull'intelligenza distribuita e segue SERCOS, il Serial Real time Communication System, uno standard internazionale di comunicazione per azionamenti. Le informazioni di controllo viaggiano digitalmente in tempo reale su fibra ottica. Ogni gruppo di motori utilizza una scheda intelligente distribuita in grado di gestire 40 posizioni motore, e le schede possono essere collegate in fibra per formare un gruppo di controllo che copre fino a 1000 posizioni da 32 schede collegate.
Come le unità rimangono sincronizzate
La sincronizzazione si basa su tre parti: un convertitore di frequenza digitale intelligente, motori CA e un encoder digitale a 32 bit con retroazione ad anello chiuso. Il sistema encoder corregge la posizione del motore 4000 volte al secondo, mentre il convertitore di frequenza aziona il motore CA in unità che contano due milioni. La trasmissione digitale in fibra ottica su interfaccia Ethernet veicola questi dati con la risoluzione e la precisione di registro che la qualità di stampa richiede.
Cosa apporta la trasmissione senza albero al controllo della macchina da stampa
Progettazione della trasmissione distribuita e modulare. Le configurazioni multi-nastro possono utilizzare unità di azionamento più piccole. Su una macchina da stampa Roland a torre a otto colori a circonferenza singola e doppio diametro, ad esempio, i motori di azionamento sono passati da un singolo motore da 90 kW o più a motori individuali da 27 kW o meno, e lo shock sulla rete elettrica all'avvio si è ridotto di oltre tre volte.
L'errore di registro dovuto alla trasmissione meccanica scompare. I dati pubblicati per una macchina da stampa con otto unità di stampa mostrano che la variazione tra l'unità 1 e l'unità 8 può essere sette volte maggiore della variazione tra l'unità 1 e l'unità 2, perché ogni parte sincronizzata meccanicamente porta con sé la propria tolleranza. Tale errore svanisce solo quando ingranaggi e alberi raggiungono la rotazione continua.
Il tempo di preparazione si riduce. Ogni unità colore può essere azionata autonomamente, quindi più persone possono preparare la macchina contemporaneamente. Una macchina da stampa Roland a torre a otto colori utilizza quattro motori di azionamento, e una macchina da stampa KBA a torre a otto colori ne utilizza otto.
Il controllo diventa intercambiabile. Poiché il sistema utilizza uno standard internazionale di comunicazione per azionamenti, nessuna macchina da stampa senza albero presenta restrizioni di brevetto sul trasferimento delle informazioni.
La diagnosi dei guasti è affidabile. Con SERCOS, il produttore può memorizzare i parametri operativi standard nel sistema, raccogliere i parametri in tempo reale dalla macchina da stampa e confrontare i due per individuare un guasto.
La regolazione della velocità sui rulli di azionamento raggiunge una precisione dello 0,01 percento, il che consente un controllo preciso della velocità dei rulli di trazione, un avanzamento stabile del nastro, una tensione uniforme e un taglio coerente su più nastri.
La precisione di posizionamento aumenta l'affidabilità del cambio lastra automatico e riduce il tempo di reazione del registro di stampa e di taglio, con conseguente diminuzione degli scarti.
Controllo di velocità a frequenza variabile e motore trifase
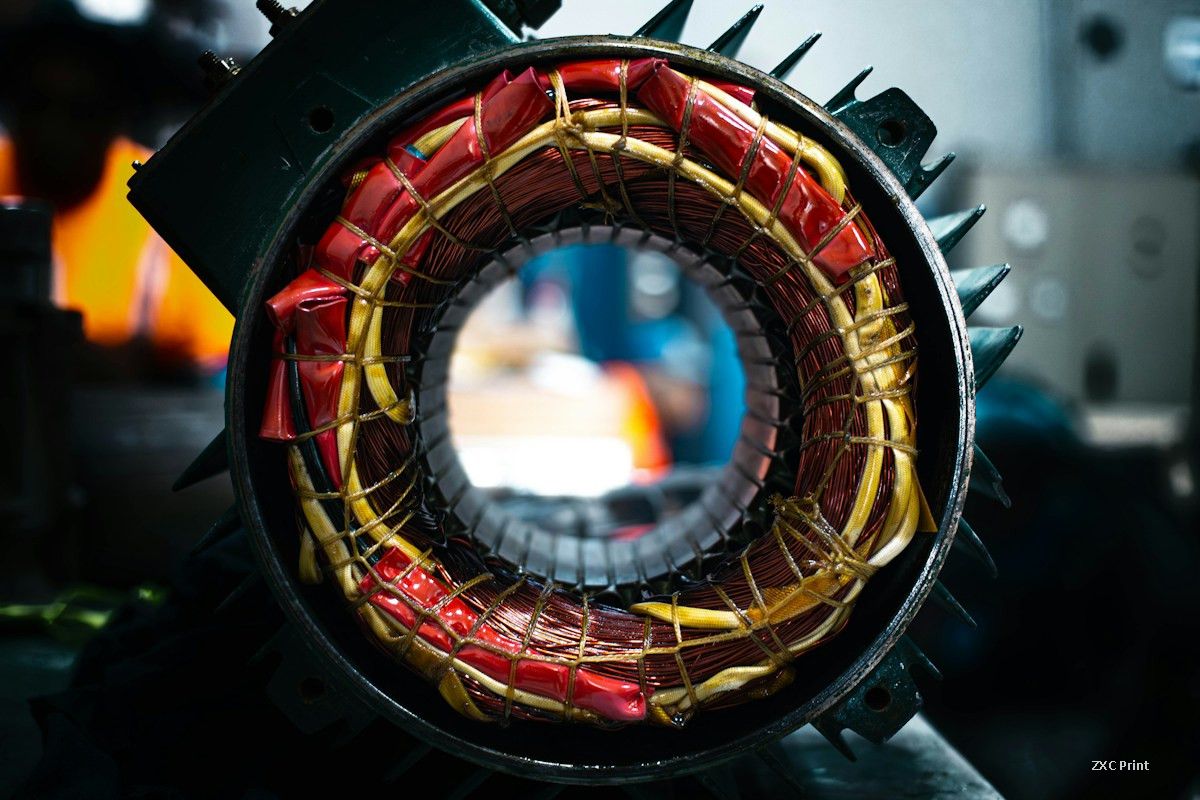
La trasmissione senza albero di una macchina da stampa dipende strettamente dal controllo di velocità a frequenza variabile. Questa tecnica sfrutta le caratteristiche principali di un motore asincrono trifase, la cui velocità segue la relazione n = 60f/p. La velocità n è determinata dalla frequenza di corrente f e dal numero di coppie polari p, e le coppie polari non possono essere modificate una volta costruito il motore. La velocità del motore è quindi proporzionale alla frequenza, e un azionamento a frequenza variabile utilizza proprio questa relazione per impostare la velocità di uscita.
L'azionamento a frequenza variabile in corrente alternata su una macchina da stampa
Alla fine degli anni Ottanta un nuovo transistor a effetto di campo, l'IGBT, migliorò il comportamento dei motori a frequenza variabile, e le macchine da stampa iniziarono ad adottare il controllo tramite azionamento a frequenza variabile. La configurazione combina un inverter con un motore asincrono trifase e il più delle volte utilizza il tipo a tensione CA-CC-CA. Questo tipo si adatta al controllo in corrente costante, che corrisponde alla richiesta di coppia costante di una macchina da stampa, e funziona a bassa potenza, per cui nel controllo industriale viene anche chiamato controllo servo CA. Il ciclo prevede due fasi. Nella prima, l'alimentazione trifase a frequenza fissa viene raddrizzata in corrente continua. Nella seconda, la corrente continua viene riconvertita in corrente alternata, e controllando la frequenza di questa uscita invertita si controlla la velocità del motore. Il ponte inverter di una trasmissione senza albero utilizza circuiti IGBT, dispositivi controllati in tensione con bassa potenza di comando e frequenze di commutazione fino a 20 kHz. Il risultato è una forma d'onda di corrente più vicina all'alimentazione di rete, un motore che conserva maggiormente il suo comportamento trifase, meno rumore elettromagnetico, un circuito più semplice, una migliore gestione autonoma dei guasti comuni, un tasso di guasto inferiore e perdite ridotte nell'inverter stesso.
Tre modi per controllare l'azionamento a frequenza variabile in corrente alternata
La struttura della macchina da stampa rende il carico irregolare, ma la stampabilità richiede una corsa fluida per una qualità costante. Ne derivano due questioni pratiche: il passaggio dall'azionamento in corrente continua a quello in corrente alternata modifica il risultato di stampa, e come vengono sincronizzati i motori quando alcuni montano encoder e altri no?
Controllo vettoriale. Un motore in corrente continua ruota su due campi magnetici perpendicolari, e controllando un campo si controllano sia la velocità sia il comportamento meccanico. Un motore asincrono trifase mantiene un campo perpendicolare solo per un istante. Il controllo vettoriale agisce sul ponte inverter in modo da controllare il campo perpendicolare istantaneo. Il primo passo scompone il segnale di setpoint in due componenti continue rotanti, la componente di campo magnetico iM e la componente di coppia iT. Il secondo passo trasforma tali componenti, utilizzando i parametri del motore, nei segnali di controllo iA, iB e iC per il ponte inverter trifase.
Controllo vettoriale senza retroazione. Un tipo di motore comune sulle macchine senza albero non monta encoder, ma non funziona in anello aperto senza regolazione di velocità. La sincronizzazione deriva dalla misurazione della tensione e della corrente ai morsetti, dal calcolo del flusso rotorico e della velocità angolare del rotore, e dall'uso di tali valori con i parametri del motore nella stessa trasformazione. La risposta dinamica è leggermente più debole, e una macchina da stampa che utilizza questo controllo sui motori di registro colore può mostrare piccole differenze di registro al variare della velocità.
Controllo vettoriale con retroazione. Dove la stampabilità richiede un controllo esatto della velocità, come nell'impostazione della velocità di produzione o nel mantenimento della velocità di registro colore, si monta un encoder direttamente sul motore. Esso riporta la velocità del rotore per la trasformazione e mantiene la velocità del motore strettamente allineata al setpoint. La risposta dinamica è forte e il registro non si sposta al variare della velocità.