
Varje mekanisk rörelse behöver en kraftkälla, och drivningen i en tryckpress ska göra mer än att vrida en axel. Den måste hålla jämn hastighet, svara på operatörens kommandon och ge kontinuerlig varvtalsjustering när jobbet ändras. Innan axellösa drivningar kom gick tidningspressar igenom två generationer av elektrisk varvtalsreglering. Släpringsmotorer dominerade fram till 1970-talet och kan kallas första generationen. Från 1970-talet förde framstegen inom likströmsreglering med sig likströmsdrivningar och släpringsmotorer i bred användning, den andra generationen. Bilden förändrades 1992, när Rexroth byggde SYNAX, det första axellösa drivsystemet konstruerat för en tryckpress. Inom ett decennium hade axellös varvtalsreglering ersatt de äldre metoderna i tidningspressar.
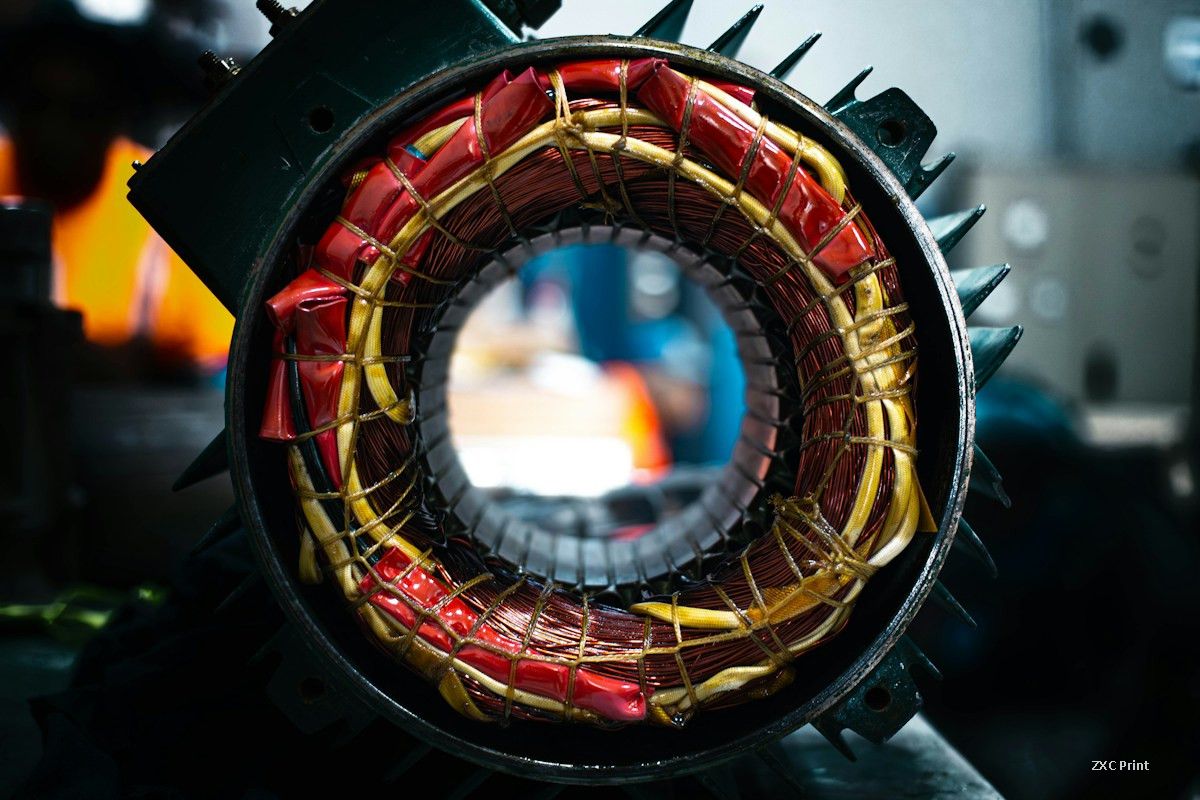
Axellösa drivningar som nytt presskoncept
Axellös transmission har blivit ett nytt koncept i presstekniken. Det bryter de gränser som en gemensam mekanisk axel sätter för maskinlayouten och öppnar utrymme för nya konstruktioner inom både pressutveckling och presstillverkning. Tekniken härstammar från SYNAX-systemet 1992 och har sedan spridits till ett antal drivspezialister världen över.
Kommunikationsstandarder i en axellös drivning
Systemet bygger på distribuerad intelligens och följer SERCOS, Serial Real time Communication System, en internationell standard för drivkommunikation. Styrinformation överförs digitalt i realtid via optisk fiber. Varje motorgrupp använder ett distribuerat intelligent kort som kan hantera 40 motorpositioner, och korten kan länkas via fiber till en styrgrupp som omfattar upp till 1000 positioner från 32 anslutna kort.
Hur enheterna hålls synkroniserade
Synkroniseringen vilar på tre delar: en intelligent digital frekvensomvandlare, växelströmsmotorer och en 32-bitars digital encoder med återkoppling i sluten krets. Encodersystemet korrigerar motorpositionen 4000 gånger per sekund, medan frekvensomvandlaren stegar växelströmsmotorn i enheter om två miljoner. Fiberoptisk digital överföring via ett Ethernet-gränssnitt förmedlar data med den upplösning och registerprecision som tryckkvaliteten kräver.
Vad axellös drivning ger pressstyrningen
Distribuerad och modulär drivkonstruktion. Konfigurationer med flera banor kan använda mindre drivenheter. I en Roland-tornpress med enkel omkrets, dubbel diameter och åtta färger flyttades drivmotorerna till exempel från en enda motor på 90 kW eller mer till individuella motorer på 27 kW eller mindre, och belastningen på elnätet vid start minskade med mer än tre gånger.
Registerfel från mekanisk transmission försvinner. Publicerade siffror för en press med åtta tryckenheter visar att variationen mellan enhet 1 och enhet 8 kan vara sju gånger större än variationen mellan enhet 1 och enhet 2, eftersom varje mekaniskt synkroniserad del har sin egen tolerans. Felet försvinner först när kugghjul och axlar når kontinuerlig rotation.
Ställtiden minskar. Varje färgenhet kan drivas separat, så flera personer kan förbereda pressen samtidigt. En Roland-tornpress med åtta färger använder fyra drivmotorer, och en KBA-tornpress med åtta färger använder åtta.
Styrningen blir utbytbar. Eftersom systemet använder en internationell standard för drivkommunikation har ingen axellös press patentbegränsningar på informationsöverföringen.
Feldiagnostiken är tillförlitlig. Med SERCOS kan tillverkaren lagra standarddriftparametrarna i systemet, hämta aktuella parametrar från pressen och jämföra de två för att lokalisera ett fel.
Varvtalsregleringen på drivrullarna når en noggrannhet på 0,01 procent, vilket möjliggör exakt styrning av dragrullens hastighet, stabil banhastighet, jämn spänning och konsekvent skärning över flera banor.
Positioneringsnoggrannheten höjer tillförlitligheten vid automatiskt plattbyte och förkortar reaktionstiden för tryck- och skärregister, vilket minskar spillet.
Varvtalsstyrning med frekvensomriktare och trefas motorn
Axellös pressdrift är nära beroende av varvtalsstyrning med frekvensomriktare. Tekniken bygger på trefas asynkronmotorns huvudegenskaper, där varvtalet följer n = 60f/p. Varvtalet n bestäms av den aktuella frekvensen f och antalet polpar p, och polparen kan inte ändras när motorn är byggd. Motorvarvtalet är därför proportionellt mot frekvensen, och en frekvensomriktare använder just detta samband för att ställa in utgående varvtal.
AC-frekvensomriktaren i en press
I slutet av 1980-talet förbättrade en ny fälteffekttransistor, IGBT, frekvensstyrda motorers beteende, och pressar började använda styrning med frekvensomriktare. Uppbyggnaden kombinerar en växelriktare med en trefas asynkronmotor och använder oftast AC-DC-AC-spänningstyp. Den typen lämpar sig för konstant strömstyrning, vilket matchar pressens konstanta vridmomentbehov, och den går med låg effekt, så industriell styrning kallar den också AC-servostyrning. Cykeln har två steg. Först likriktas den fastfrekventa trefasmatningen till likström. Sedan växelriktas likströmmen tillbaka till växelström, och genom att styra frekvensen på den växelriktade utsignalen styrs motorvarvtalet. Växelriktarbryggan i en axellös drift använder IGBT-kretsar, som är spänningsstyrda komponenter med låg styrningseffekt och switchfrekvenser upp till 20 kHz. Resultatet är en strömvågform närmare nätmatningen, en motor som behåller mer av sitt trefasbeteende, mindre elektromagnetiskt brus, en enklare krets, bättre egenhantering av vanliga fel, lägre felfrekvens och lägre förluster i växelriktaren.
Tre sätt att styra AC-frekvensomriktare
Pressens konstruktion gör lasten ojämn, men tryckbarheten kräver jämn gång för jämn kvalitet. Två praktiska frågor följer: ändrar bytet från DC- till AC-drift det tryckta resultatet, och hur synkroniseras motorer när några har encoder och andra inte?
Vektorkontroll. En DC-motor roterar med två vinkelräta magnetfält, och genom att styra ett fält styrs både varvtal och mekaniskt beteende. En trefas asynkronmotor håller ett vinkelrätt fält endast ett ögonblick. Vektorkontroll styr växelriktarbryggan så att det momentana vinkelräta fältet kontrolleras. Första steget delar upp börvärdessignalen i två roterande DC-komponenter, fältkomponenten iM och vridmomentkomponenten iT. Andra steget omvandlar dessa komponenter, med motorparametrarna, till styrsignalerna iA, iB och iC för trefasens växelriktarbrygga.
Vektorkontroll utan återkoppling. En vanlig motortyp i axellösa pressar har ingen encoder, men den går inte som öppen styrning utan varvtalsreglering. Synkroniseringen kommer från att mäta klämspänning och ström, beräkna rotorflöde och rotorns vinkelhastighet och använda dessa värden med motorparametrarna i samma omvandling. Det dynamiska svaret är något svagare, och en press som använder denna styrning på sina färgregistermotorer kan visa små registeravvikelser när varvtalet ändras.
Vektorkontroll med återkoppling. Där tryckbarheten kräver exakt varvtalsstyrning, som att ställa in produktionshastigheten eller hålla färgregistrets varvtal, monteras en encoder direkt på motorn. Den rapporterar rotorns varvtal för omvandlingen och håller motorvarvtalet tätt mot börvärdet. Det dynamiska svaret är starkt, och registret förskjuts inte när varvtalet ändras.