
フィルムラミネート加工が書籍カバーの品質と無線綴じに与える影響
ラミネート加工は印刷された書籍カバーの最も一般的な仕上げ工程の一つですが、その後の製造ライン全体にどのような影響を与えるかを考える購入者はほとんどいません。今日の教育書や一般向けペーパーバックの多くは、あらかじめ接着剤が塗布されたサーマルフィルムで覆われています。これは、透明なBOPPフィルムの基材にホットメルト接着剤の乾燥層がすでに付いているものです。このフィルムを印刷シートに熱を加えて圧着すると、接着剤が溶けてフィルムが下のインキと紙に接着します。この単純な仕組みを理解すると、あるカバーは光沢があり完璧に見える一方で、別のカバーは気泡ができたり、剥がれたり、背の部分で失敗したりする理由が説明できます。
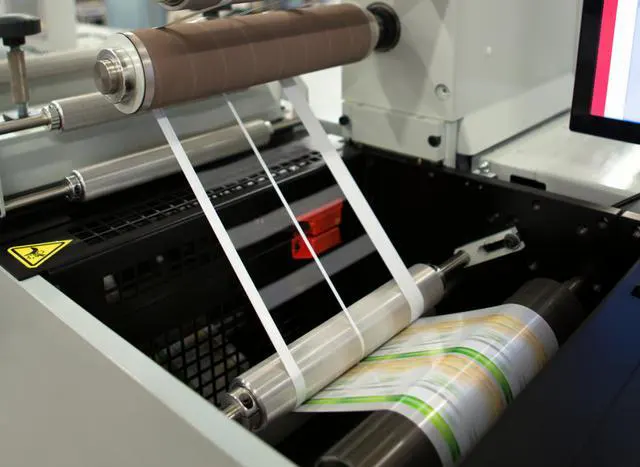
あらかじめ接着剤が塗布されたフィルムのラミネート加工の結果を左右する変数は、温度、圧力、速度の三つです。これらは一つの物理的プロセスとして連動して作用し、そのバランスを正しく取ることが、きれいで耐久性のあるカバーと不良品とを分けます。
温度は最も重要な要素です。あらかじめ接着剤が塗布されたフィルムの接着剤はホットメルトグルーであり、温度はそれがどれだけ完全に溶けるか、表面にどれだけ均一に流れるか、そしてその分子がフィルム、インキ層、紙繊維にどれだけ深く浸透するかを決定します。実際には、約80~100℃の作業温度が最良の結果をもたらします。フィルムは熱ローラーを出たとき、光沢があり、ヘイズがなく、気泡もありません。低すぎると光沢が落ちて接着力が弱まり、高すぎるとフィルム表面に不均一な気泡が発生します。
圧力もほぼ同じくらい重要です。紙の表面は決して完全に平らではなく、ラミネートローラーの圧力によって溶けた接着剤がシートの凹凸に押し込まれ、閉じ込められた空気が絞り出され、フィルム、インキ、紙の間に完全な接触が生まれます。適切な圧力は、均一で光沢があり筋のない仕上がりをもたらし、その後の押し目加工や箔押しなどの機械的応力にラミネートが耐える助けとなります。
速度は、フィルムと紙のサンドイッチが熱と圧力の下にどれだけ長く留まるかを決めます。ラインが速すぎると、接着剤が表面を濡らす時間が足りず、接着が弱く曇った外観になります。遅すぎると生産効率が悪くなり、フィルムに気泡ができることさえあります。おおよその目安として、多くの工場ではフォリオサイズのシートを毎分約10~20枚で処理し、熱ローラーが小さい機械ではより遅く運転します。
購入者にとってこの話で最も重要なのは、ラミネート加工の後に何が起こるかです。カバーはまだ押し目加工が必要で、時には箔押しも行われ、最終的に製本されます。典型的な失敗は背のラミネート剥離で、無線綴じの本の背に沿ってフィルムが浮いたり気泡ができたりし、カバーが接着剤から分離します。これは偶発的な欠陥ではなく、ラミネートされたカバーが熱ローラーを出た後にどのように冷却されたかに直接関係しています。
ホットメルト接着剤は硬化するのに約10~15秒かかります。ラミネート直後のシートをロールに巻き取ってゆっくり冷却すると、層の間に閉じ込められた熱によって接着剤が結晶化します。結晶化した接着剤は熱に非常に敏感になり、無線綴じの際にカバーが再加熱されると再び軟化することがあります。まさにその時に背が膨れて剥がれます。現代のラミネートラインは水冷ローラーと即時断裁でこれを解決し、急速な冷却ゾーンを作って接着剤を安定した非結晶状態に固定します。印刷会社を選ぶ際には、そのラミネートラインに水冷と即時断裁があるかどうかを尋ねる価値があります。カバーが平らでしっかり接着されたままかどうかに直接影響するからです。
ラミネートされたカバーを受け取ったら、斜光の下で検査してください。表面は均一に光沢があり、ヘイズ、気泡、しわ、端の浮きがなく、製本後に背の部分に剥離の兆候がないはずです。これらの簡単なチェックで、製造ラインの規律について多くのことがわかります。また、印刷部数を計画する際には、カバーのラミネート加工はチェーンの一環にすぎないことを覚えておいてください。紙の選択、インキの被覆率、製本方法がすべて相互作用します。プロの書籍印刷サービスは、ラミネート加工と製本を一つのシステムとして扱い、優れた印刷会社はプロジェクトに最適な組み合わせを助言します。