
Laminering är ett av de vanligaste ytbehandlingsstegen för tryckta bokomslag, men få köpare stannar upp och tänker på hur det påverkar allt som händer senare i produktionslinjen. De flesta utbildnings- och pocketböcker har idag ett förbelagt termofilm: en transparent BOPP-film som redan bär ett torrt lager av smältlim. När filmen pressas mot det tryckta arket under värme smälter limmet och fäster filmen vid färgen och papperet under. Att förstå denna enkla mekanism förklarar varför vissa omslag ser glansiga och felfria ut medan andra bubblar, lossnar eller brister vid ryggen.
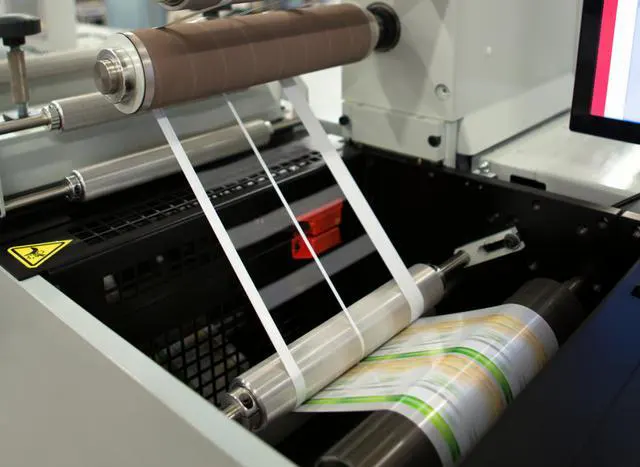
Tre variabler styr resultatet av laminering med förbelagd film: temperatur, tryck och hastighet. De verkar tillsammans som en fysikalisk process, och rätt balans skiljer ett rent, hållbart omslag från ett som underkänns.
Temperaturen är den mest kritiska faktorn. Limmet på förbelagd film är ett smältlim, och temperaturen avgör hur fullständigt det smälter, hur jämnt det flyter ut över ytan och hur djupt dess molekyler tränger in i filmen, färglagret och pappersfibrerna. I praktiken ger en arbetstemperatur på cirka 80–100 °C bäst resultat: filmen lämnar den varma valsen blank, utan dimma och utan bubblor. Ställs den för lågt sjunker glansen och vidhäftningen försvagas; ställs den för högt bildar filmytan blåsor och ojämna bubblor.
Trycket är nästan lika viktigt. Pappersytor är aldrig helt plana, och det är lamineringsvalsens tryck som pressar det smälta limmet in i arkets struktur, pressar ut instängd luft och möjliggör full kontakt mellan film, färg och papper. Tillräckligt tryck ger en jämn, glansig och strimfri yta och hjälper lamineringen att klara de mekaniska påfrestningar som kommer senare, som bigning och varmfolietryck.
Hastigheten avgör hur länge filmen och papperet ligger under värme och tryck. Om linjen går för fort hinner limmet inte väta ytan, vilket ger svag bindning och ett dimmigt utseende; för långsamt blir produktionen ineffektiv och filmen kan till och med blåsas upp. Som en grov riktlinje kör många tryckerier folioark i cirka 10–20 ark per minut, och långsammare på maskiner med små varmvalsar.
För köpare är den viktigaste delen av detta vad som händer efter lamineringen: omslaget ska fortfarande bigas, ibland varmfolietryckas och slutligen bindas. Det klassiska felet är delaminering vid ryggen, där filmen lyfter eller bubblar längs ryggen på en limbunden bok och omslaget lossnar från limmet. Detta är inte en slumpmässig defekt; det är direkt kopplat till hur det laminerade omslaget kyldes efter att det lämnade den varma valsen.
Smältlim tar ungefär 10–15 sekunder att härda. Om nyligen laminerade ark rullas upp och får svalna långsamt, tillåter värmen som stängs in mellan lagren att limmet bildar kristaller. Kristallint lim blir mycket känsligare för värme och kan mjukna igen när omslaget senare värms upp under limbindningen, vilket är precis när ryggen bubblar och lossnar. Moderna lamineringslinjer löser detta med vattenkylda valsar och omedelbar arkskärning, vilket skapar en snabb kylzon som låser limmet i ett stabilt, icke-kristallint tillstånd. Om du väljer tryckeri är det värt att fråga om deras lamineringslinje har vattenkylning och omedelbar skärning, eftersom det direkt påverkar om dina omslag förblir plana och sitter fast ordentligt.
När du tar emot laminerade omslag, inspektera dem i släpljus: ytan ska vara jämnt glansig, utan dimma, bubblor, rynkor eller lyfta kanter, och ryggområdet ska inte visa tecken på delaminering efter bindningen. Dessa enkla kontroller säger mycket om produktionslinjens disciplin. Och när du planerar en upplaga, kom ihåg att omslagslaminering bara är en länk i kedjan: pappersval, färgtäckning och bindningsmetod samverkar alla med den. Professionella boktryckningstjänster behandlar laminering och bindning som ett system, och ett bra tryckeri råder dig om den bästa kombinationen för ditt projekt.