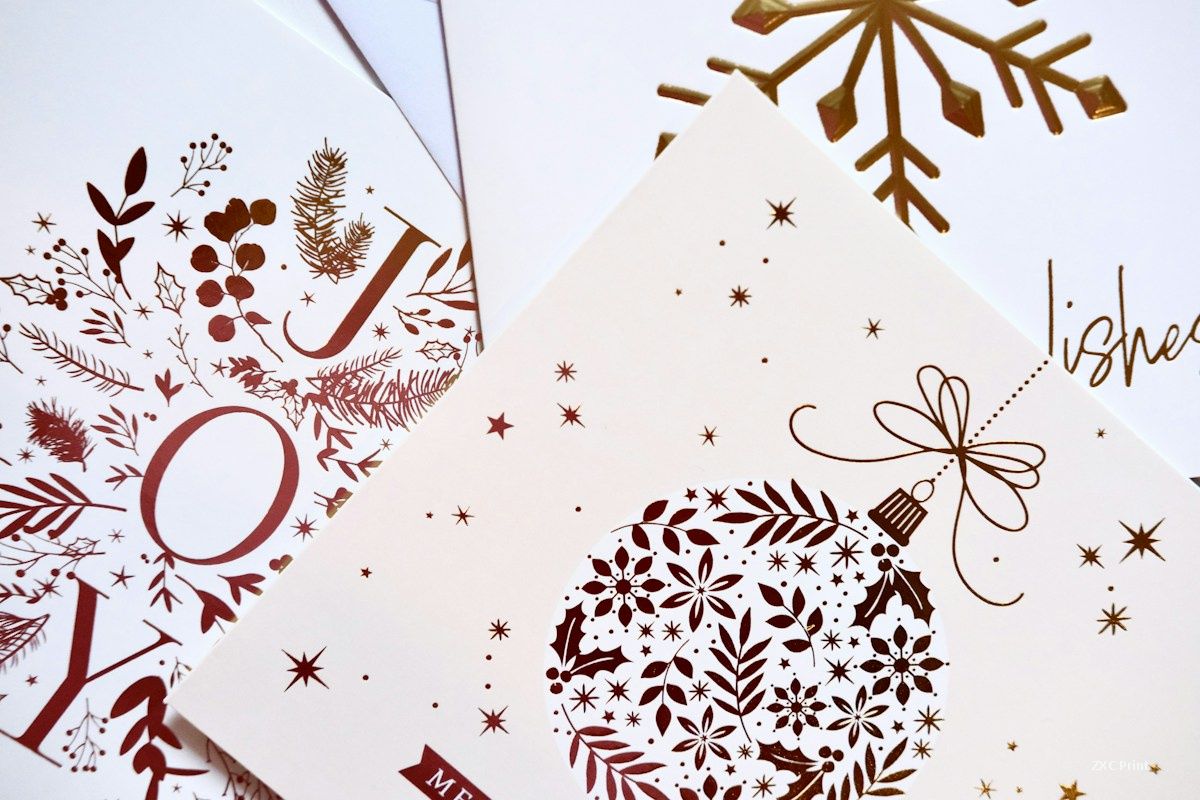
Cartão metalizado dourado e prateado, juntamente com cartão holográfico a laser, foi por muito tempo impresso com tintas offset convencionais que secam por oxidação. Essas tintas precisam de horas antes que a folha possa ser manuseada, e a espera se manifesta no chão de fábrica como repasse, arranhões na face impressa, entrelinha extra, manuseio extra e produção mais lenta. A impressão offset UV substituiu essa sequência em trabalhos de embalagem porque a tinta e o verniz curam no instante em que a folha passa sob a lâmpada.
Por que as tintas UV são adequadas para cartão metalizado
Tintas UV e vernizes UV não têm a mesma química das tintas offset convencionais. Eles contêm fotoiniciadores e curam por polimerização sob luz ultravioleta, não por absorção de solvente ou óleo pelo suporte. Um cartão metalizado ou a laser quase não tem absorbância, então uma tinta oxidante fica na superfície e permanece macia. A tinta UV se fixa no lugar, e a folha impressa pode ir diretamente para corte e vinco, estampagem a quente ou dobra. O verniz se comporta da mesma forma, então um acabamento de alto brilho ou um verniz UV seletivo sobre um campo fosco pode ser construído em uma única passagem em vez de uma aplicação separada de revestimento.
Requisitos da impressora: velocidade, registro, entrega
O trabalho com UV em cartão de embalagem exige três coisas da impressora. A produção deve ser alta o suficiente para justificar o custo da tinta, a folha deve permanecer plana em todas as unidades para que quatro ou mais cores se registrem em uma superfície não porosa, e a entrega deve operar em velocidade sem arranhar a face impressa. Uma impressora que imprime 10.000 folhas por hora no modo convencional frequentemente opera mais devagar quando o UV entra em ação, e é aí que a unidade de cura se torna o fator limitante, em vez das unidades de impressão.
O problema da lâmpada em unidades acopladas
Muitas gráficas pequenas e médias começam parafusando uma unidade de cura UV em uma impressora existente. Isso funciona, mas a unidade importa. Cabeças de cura emprestadas da serigrafia geralmente operam lâmpadas convencionais de alta temperatura e baixa intensidade. Sua produção é limitada, e a maneira usual de acelerá-las é aumentar a potência da lâmpada, o que eleva o calor radiante ao mesmo tempo. A temperatura da superfície da folha pode ultrapassar 80 graus Celsius. Cartão metalizado e papel revestido fino reagem esticando e encurvando, e o registro multicor se perde entre as unidades. Uma cabeça de cura projetada para trabalho serigráfico também tende a não ter a extração e o controle de obturador que uma impressora rápida de folhas precisa.
Como é um sistema de baixa temperatura compatível
Um sistema de cura construído para trabalho offset de embalagem combina três elementos. As lâmpadas entregam alta intensidade a baixa temperatura, com um circuito de resfriamento que mantém a folha próxima de 45 graus Celsius na zona de cura. A geometria do refletor concentra energia no filme de tinta em vez de na folha inteira, e o obturador corta a lâmpada entre as folhas para que a entrega não cozinhe. A produção atinge cerca de 9.000 folhas por hora em cartão, o que acompanha a impressora em vez de retardá-la. O elemento final é a própria entrega: um empilhador automático que lida com uma pilha alta em velocidade sem marcar a face.
Configurações que decidem se a cura se mantém
A cura é um equilíbrio entre filme de tinta, potência da lâmpada e velocidade da impressora. Uma camada pesada de verniz com baixa potência da lâmpada parecerá seca nas bordas e permanecerá macia no centro da folha. Três verificações detectam a maioria dos problemas. Primeiro, meça o peso da camada na unidade de verniz e mantenha-o dentro da faixa especificada pelo fornecedor de tinta para aquele cartão. Segundo, ajuste a potência da lâmpada à velocidade realmente usada na tiragem, não à velocidade escrita na ordem de serviço. Terceiro, teste a folha com uma torção do polegar e uma fricção com solvente na entrega, no centro e na borda de pinça, e não apenas em um ponto. As lâmpadas perdem potência com a idade, então registre os horímetros e substitua conforme um cronograma em vez de esperar por uma cura falha.
Onde o UV é a escolha errada
O offset UV não é automático para todo trabalho. Papel não revestido que precisa que a tinta penetre pode ter melhor desempenho com tintas convencionais e uma janela de secagem mais longa. Tiragens muito curtas podem não cobrir o custo da tinta e da lâmpada. Embalagens para contato com alimentos precisam de tintas e vernizes de baixa migração com a declaração correta, e uma tinta UV padrão não é substituta. No cartão metalizado, porém, a comparação raramente é próxima.
Uma sequência viável para um novo cartão
Teste o cartão antes de comprometer uma tiragem de produção. Imprima um formulário com a tinta e o verniz reais no peso de camada pretendido, rode na velocidade de produção e verifique a cura, o registro e o brilho na entrega. Em seguida, verifique a folha após o corte e vinco e a dobra, porque uma cura que passa no teste da torção do polegar ainda pode rachar na linha de dobra. Se a dobra rachar, o filme de tinta está muito pesado ou a potência da lâmpada está muito baixa para a velocidade, e a correção pertence às configurações, não ao departamento de acabamento.