
紙箱印刷における特色のコンピュータ調色の仕組み
化粧箱では、色は買い物客が最初に気づく要素であることが多いです。食品ブランドの赤、化粧品ブランドのローズゴールド、玩具ブランドの鮮やかな青。これらの色相は通常、CMYKの掛け合わせではなく特色として印刷されます。4色プロセスインキでは、パッケージデザインが求める鮮やかで飽和した色調の全範囲を再現できないためです。インキの配合がずれると、棚に並ぶすべての箱にその不一致が現れ、購入者は何よりも先にそれに気づきます。
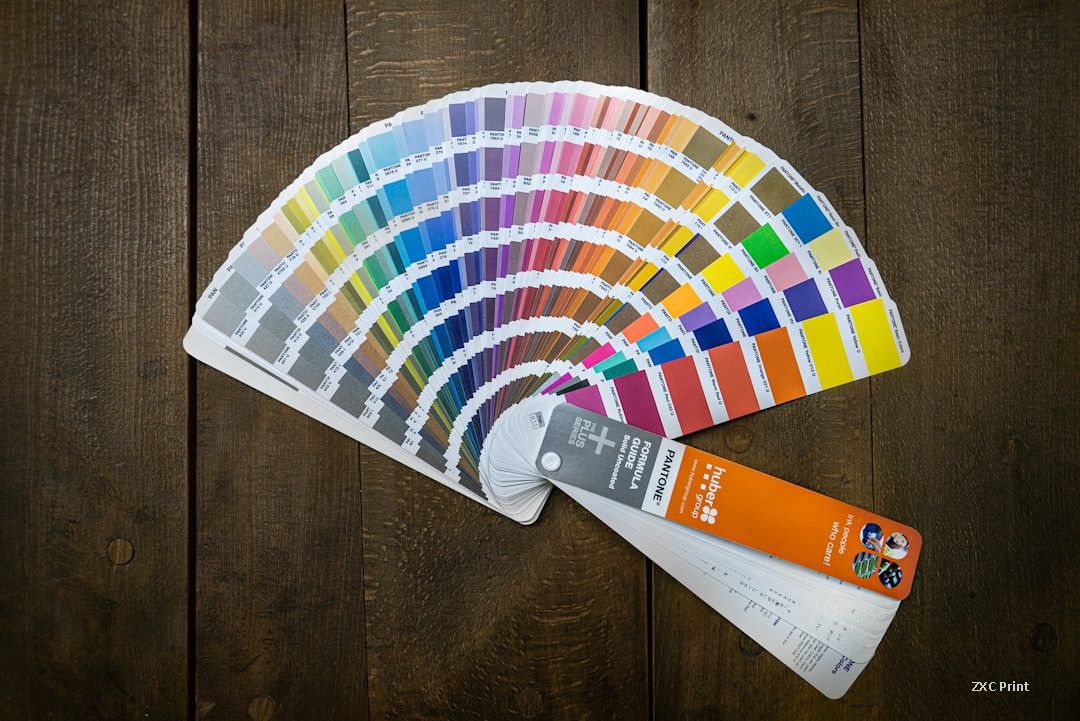
かつて特色の調色は手作業でした。インキ技術者が目視で色相を判断し、試し練りを行い、紙に展色し、結果を基準と比較し、再び練り合わせる。色が十分に近づくまでこのループを繰り返します。経験を積んだオペレーターなら到達できますが、工程は遅く、最初から近い色が出ることはまれでした。
手作業の調色が高コストになる理由
試行錯誤による調色には4つの隠れたコストがあります。1つ目は時間です。練り、展色、目視比較の各サイクルに数分かかり、難しい色では何度も繰り返す必要があります。2つ目はインキです。5キログラムの色が必要な場合、調整を繰り返すうちに10キログラム以上の混合インキが残り、元の成分に戻せなくなります。3つ目は在庫です。残ったロットが蓄積し、印刷工場は二度と使わないようなほぼ同じ暗色の在庫を抱え込むことになります。4つ目は廃棄です。再利用する方法がなければ、余剰インキは捨てられるか黒に混ぜられますが、まだ価値のある材料の使い方としては不十分です。
コンピュータ調色が工程を変える仕組み
コンピュータ調色(CCM)は、目視による推測を測定に置き換えます。分光測色計が基準インキの可視スペクトル全体にわたる光の吸収と反射を読み取り、ソフトウェアがその曲線をベースインキと過去に調合した配合のデータベースと比較します。その結果、推奨配合が提示され、通常は1回の修正で、時には修正なしで完了するほど近い値が得られます。
節約効果はすぐに積み上がります。1回の調色で消費するインキは約30グラムで済み、キログラム単位にはなりません。少量のシートに小型のアプリケーターで展色して確認するためです。大きなテストロットのために印刷機を止める必要はありません。余ったインキは新しいベース材料としてデータベースにスキャン登録できるため、過去の案件の在庫色が次の案件の原料になります。ソフトウェアは候補配合をコスト順に並べることもでき、同じ視覚結果が得られる2つの配合のうち安い方をオペレーターが選べます。
基材の変更にも迅速に対応
板紙は完全に中性な白ではありません。板紙によって光の吸収と反射が異なるため、ある基材で正しく見える配合が別の基材ではずれることがあります。CCMは実際の板紙の分光曲線を用いることでこれを考慮し、手作業の試行をやり直すよりも基材の切り替えを迅速かつ予測可能にします。
印刷発注者にとっての意味
ブランドやデザイナーにとって実用的な効果は一貫性です。測定された配合がデータベースに保存されていれば、2回目の生産や異なる基材で製造された化粧箱でも、はるかに小さな許容差で元の色に合わせられます。手直しや不合格ロットが減り、校正サイクルも短くなります。
印刷会社を助けるためにできることがあります。特色の現物見本か参照番号を送り、印刷する面(コート紙か非塗工紙か)を伝え、色が重要な場合は画面プレビューではなく展色校正を依頼してください。ブランドにとって重要な色を伴う化粧箱を発注する場合、コンピュータ調色を採用している印刷会社の方が、承認した色合いを毎回の生産で再現できる可能性が高くなります。