
Проблемы резки на гильотинном резаке мелованной бумаги: причины и решения
При обрезке мелованной бумаги плотностью 100 г/м² на гильотинном резаке печатники иногда сталкиваются с классическим дефектом: готовая стопа получается уже сверху, чем снизу. При внимательном наблюдении за резом нижние листы на мгновение как будто выгибаются вверх. Многие заказчики печати думают, что машина сломана. В большинстве случаев это не так. Проблема возникает из-за сочетания поведения материала и настройки машины, и её обычно можно устранить несколькими регулировками.
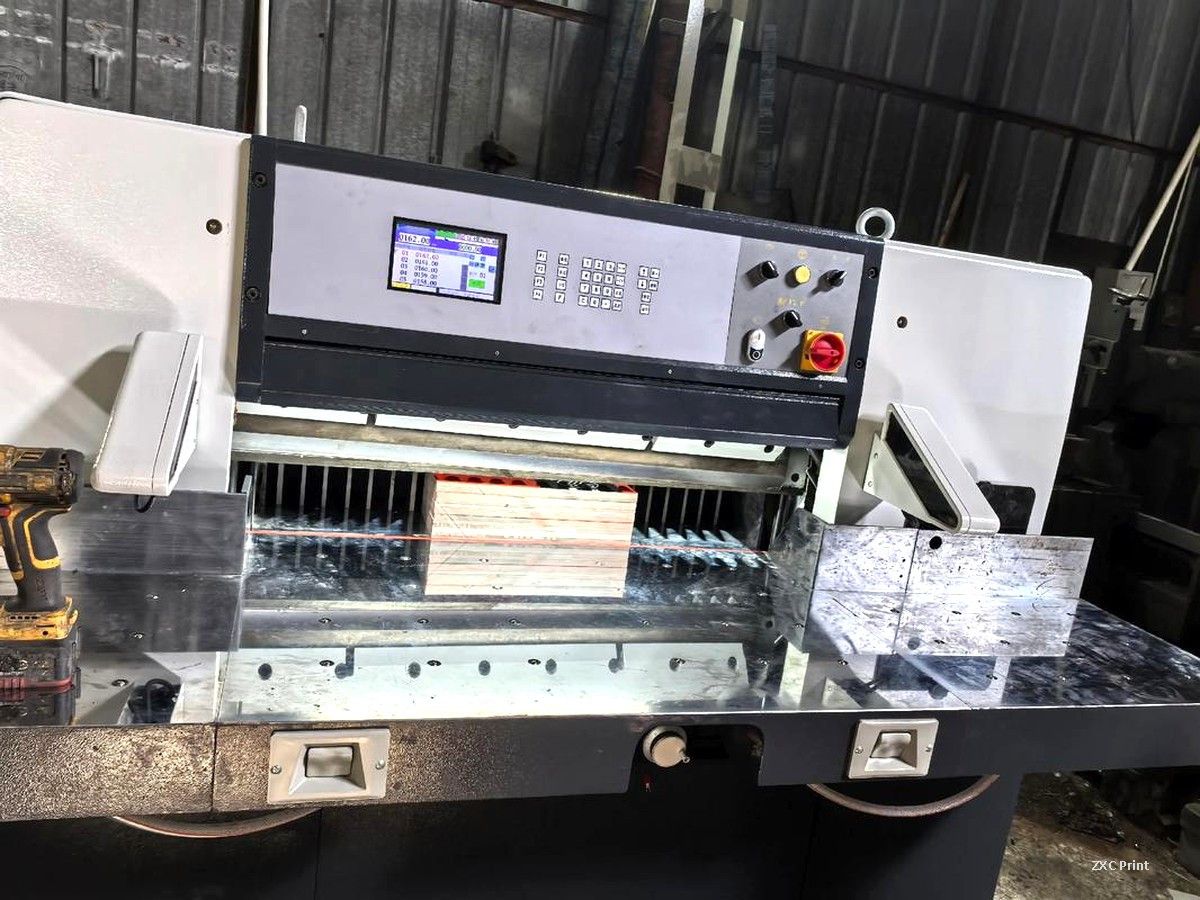
Почему тонкая мелованная бумага ведёт себя неправильно под ножом
Мелованная бумага твёрже и глаже немелованной. Покрытие снижает трение между листами, поэтому стопа сжимается иначе, когда нож давит вниз. Если резак не обладает достаточной механической жёсткостью, нож слегка отклоняется, проходя через стопу. Тогда рез получается не идеально вертикальным, и листы имеют разную ширину сверху и снизу.
Две детали настройки усугубляют это. Слишком малый угол заточки ножа увеличивает сопротивление резанию, а чрезмерный зазор между ножевой опорой и станиной позволяет узлу прогибаться. И то, и другое, вопросы регулировки, а не дефекты конструкции.
Что должен проверить оператор
Во-первых, затяните все крепёжные винты на передней и задней станинах. Затем удалите тонкую регулировочную прокладку между каждой парой винтов, чтобы уменьшить зазор между станиной и ножевой опорой. Нормальный зазор составляет около 0,05–0,10 мм. Опора должна по-прежнему свободно перемещаться вверх и вниз; цель, небольшой зазор при плавном движении, а не заклинивший механизм.
Во-вторых, проверьте угол заточки режущей кромки. Для мелованных бумаг плотностью около 100 г/м² угол около 26 градусов хорошо работает на практике. Пользователям горизонтальных заточных станков с круглым камнем нужно быть особенно внимательными, потому что диаметр шлифовального круга меняет эффективный угол кромки по мере износа круга. Надёжное решение, заточить вторичную фаску шириной 6–7 мм на режущей кромке, что увеличивает угол и повышает жёсткость кромки.
В-третьих, при заказе сменных ножей подбирайте их под машину. Новые резаки SQZK от размера 1150 и выше используют ножи толщиной 13,7 мм с шахматным расположением крепёжных отверстий для улучшения усилия зажима. Более тонкий нож сильнее прогибается под нагрузкой, поэтому спецификация имеет значение.
На что следует обращать внимание заказчикам печати
Если вашему проекту нужна точная обрезка, уточните допуски на резку до начала работы. Когда готовые экземпляры прибудут, сложите несколько в стопу и проверьте края. Стопа должна стоять ровно, и каждый экземпляр должен иметь одинаковую ширину сверху и снизу. Косой рез тем важнее, чем больше в ваших файлах вылетов за обрез, потому что слегка наклонённый нож может открыть незапечатанный край на готовом изделии.
Регулярное обслуживание ножа, самая дешёвая страховка. Тупые кромки и плохо заточенные углы, самые частые причины непрямоугольных стоп, и плановое затачивание предотвращает их.
Почему точность резки важна в печати книг
Качество резки напрямую влияет на то, как воспринимается готовый продукт. В печати книг каждый экземпляр тиража должен иметь одинаковый формат после обрезки. Несколько миллиметров отклонения заставляют обложки и страницы выглядеть смещёнными на полке. Та же логика применима к брошюрам, каталогам и любым изделиям, которые переплетаются или складываются в стопу. Хорошо настроенный гильотинный резак, обслуживаемый по регулярному графику, превращает чистый оттиск в профессиональный конечный продукт.