
코팅지의 기요틴 재단 문제: 원인과 해결
100g/m² 코팅지를 기요틴 재단기로 재단할 때 인쇄 현장에서 흔히 나타나는 결함이 있습니다. 완성된 더미의 상단이 하단보다 좁게 나오는 현상입니다. 절단면을 자세히 보면 하단 시트가 순간적으로 위로 부풀어 오르는 듯 보입니다. 많은 인쇄 발주자는 기계 고장으로 생각합니다. 대부분의 경우 그렇지 않습니다. 이 문제는 소재 거동과 기계 설정이 결합해 발생하며, 보통 몇 가지 조정으로 해결할 수 있습니다.
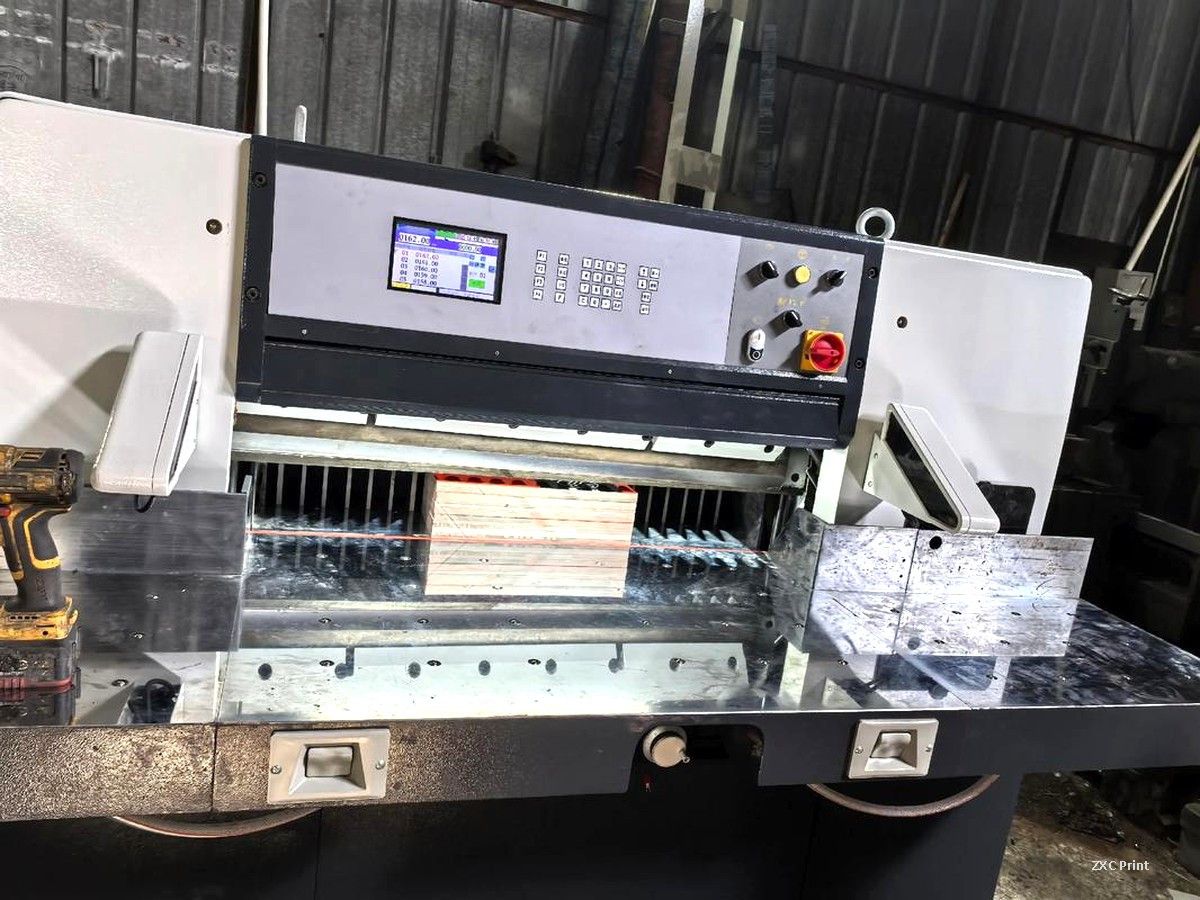
얇은 코팅지가 칼날 아래에서 문제를 일으키는 이유
코팅지는 비코팅지보다 단단하고 매끄럽습니다. 코팅이 시트 간 마찰을 낮추므로 칼날이 눌러 내려갈 때 더미가 다르게 압축됩니다. 재단기의 기계적 강성이 부족하면 칼날이 더미를 통과하는 동안 약간 휘어집니다. 그러면 절단면이 완전한 수직이 아니게 되어 상단과 하단의 치수가 달라집니다.
두 가지 설정 세부 사항이 이 문제를 악화시킵니다. 칼날 각도가 너무 작으면 절단 저항이 커지고, 칼받침과 프레임 사이의 과도한 유격은 어셈블리를 휘게 합니다. 둘 다 설계 결함이 아니라 조정 문제입니다.
작업자가 점검해야 할 사항
먼저 전면과 후면 프레임의 모든 고정 나사를 조입니다. 그다음 각 나사 쌍 사이의 얇은 조정 심을 제거하여 프레임과 칼받침 사이의 간격을 줄입니다. 정상 간격은 약 0.05~0.10mm입니다. 칼받침은 여전히 위아래로 자유롭게 움직여야 합니다. 목표는 원활한 움직임을 유지하면서 간격을 작게 하는 것이지, 기구를 고착시키는 것이 아닙니다.
둘째, 칼날 끝의 연삭 각도를 확인합니다. 100g/m² 정도의 코팅지에는 약 26도 각도가 실제로 잘 작동합니다. 원형 휠 수평 연삭기 사용자는 각별히 주의해야 합니다. 연삭 휠 지름이 마모에 따라 유효 날끝 각도를 변화시키기 때문입니다. 신뢰할 수 있는 해결책은 절단 날끝에 폭 6~7mm의 2차 베벨을 연삭하여 각도를 키우고 날끝을 강화하는 것입니다.
셋째, 교체용 칼날 주문 시 기계에 맞는 것을 선택합니다. 1150 규격 이상의 최신 SQZK 재단기는 두께 13.7mm 칼날을 사용하며, 나사 구멍이 엇갈려 있어 클램핑 강도를 높입니다. 더 얇은 칼날은 하중을 받을 때 더 많이 휘므로 규격이 중요합니다.
인쇄 발주자가 확인해야 할 사항
프로젝트에 정밀한 재단이 필요하다면 작업 시작 전에 재단 공차를 문의하십시오. 완성품이 도착하면 몇 부를 쌓아 가장자리를 확인합니다. 더미는 반듯하게 서 있어야 하고, 모든 부의 상단과 하단 폭이 같아야 합니다. 파일에 도련이 포함된 경우 비뚤어진 재단은 더 중요합니다. 칼날이 약간 기울면 최종 제품에서 인쇄되지 않은 가장자리가 드러날 수 있기 때문입니다.
정기적인 칼날 유지보수가 가장 저렴한 보험입니다. 무딘 날끝과 잘못 연삭된 각도는 반듯하지 않은 더미의 가장 흔한 원인이며, 정기적인 연마 일정으로 이를 예방할 수 있습니다.
도서 인쇄에서 재단 정확도가 중요한 이유
재단 품질은 완성품의 느낌에 직접 영향을 줍니다. 도서 인쇄에서는 인쇄 수량의 모든 부가 같은 재단 사이즈를 가져야 합니다. 몇 밀리미터의 차이만으로도 서가에서 표지와 내지가 어긋나 보입니다. 같은 원리가 브로슈어, 카탈로그, 그리고 제본되거나 쌓이는 모든 제품에 적용됩니다. 정기적으로 유지 관리되는 잘 설정된 기요틴은 깨끗한 인쇄 시트를 전문적인 최종 제품으로 만듭니다.