
コート紙のギロチン断裁で生じる問題:原因と対策
100g/m²のコート紙をギロチン断裁機で断裁すると、印刷会社がしばしば遭遇する典型的な不具合があります。仕上がった紙束の上部が下部より幅狭くなるのです。断裁面をよく観察すると、下側の用紙が一瞬上向きに膨らむように見えます。多くの印刷発注者は機械が故障したと考えますが、ほとんどの場合そうではありません。この問題は材料の挙動と機械の設定が組み合わさって生じるもので、通常はいくつかの調整で改善できます。
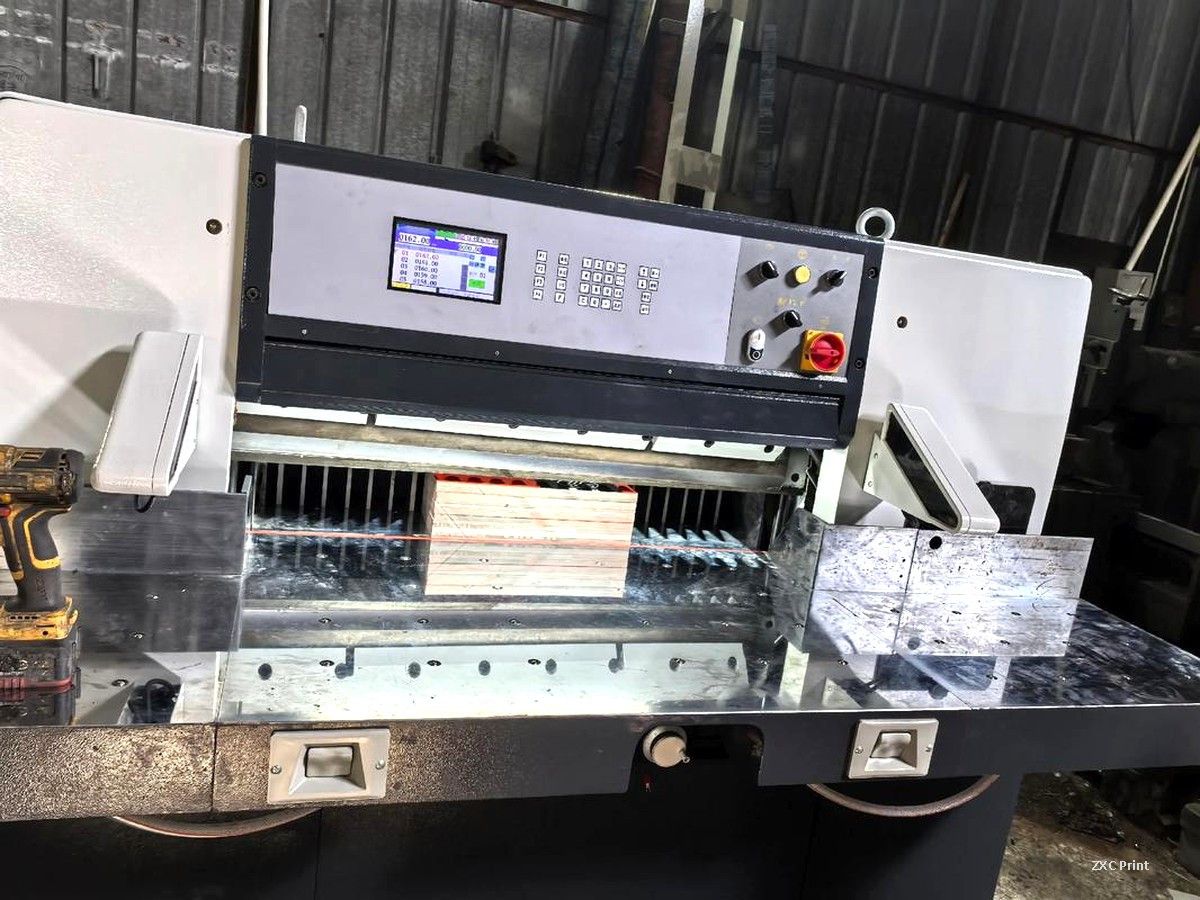
薄いコート紙が刃の下で不安定になる理由
コート紙は非塗工紙より硬く、表面が滑らかです。コーティングによって用紙間の摩擦が低下するため、刃が押し下がるときに紙束の圧縮のされ方が変わります。断裁機の機械的剛性が不足していると、刃が紙束を通過する際にわずかにたわみます。その結果、断裁面が完全な垂直にならず、用紙の上部と下部で寸法が異なってしまいます。
この症状を悪化させる設定上の要因が二つあります。刃角が小さすぎると断裁抵抗が増し、刃座とフレームの間の隙間が過大だと assembly がたわみます。いずれも調整上の問題であり、設計上の欠陥ではありません。
オペレーターが確認すべき点
まず、前後のフレームにあるすべての固定ねじを締め付けます。次に、各ねじの対の間にある薄い調整用シムを外し、フレームと刃座の間の隙間を減らします。通常の隙間は約0.05~0.10mmです。刃座は依然として上下にスムーズに動く必要があります。目標は、機構が固着することなく、小さな隙間を保ちながら滑らかに動くことです。
次に、刃先の研削角度を確認します。100g/m²前後のコート紙では、26度前後の角度が実用上良好に機能します。円形砥石の横軸研削盤を使用する場合は、砥石の直径が摩耗によって変化すると実効的な刃先角度が変わるため、特に注意が必要です。信頼できる対策は、刃先に幅6~7mmの二番取り(セカンダリベベル)を研削することです。これにより角度が大きくなり、刃先が剛直になります。
三つ目は、替刃を発注する際に機械に適合した刃を選ぶことです。1150サイズ以上の新しいSQZK断裁機は、厚さ13.7mmの刃を使用し、締付強度を高めるためにねじ穴が互い違いに配置されています。薄い刃は負荷がかかるとよりたわみやすいため、仕様が重要になります。
印刷発注者が確認すべき点
精密な断裁が必要な案件では、作業開始前に断裁公差について確認してください。仕上がり品が届いたら、数部を重ねて断裁面を確認します。紙束は直角に立つはずで、すべての部が上部と下部で同じ幅である必要があります。断裁が斜めになっていると、塗り足しを含むデータでは特に問題が大きくなります。刃がわずかに傾くと、最終製品で印刷されていない端が露出することがあるからです。
定期的な刃のメンテナンスは最も安価な保険です。切れ味の低下した刃先と不適切に研削された角度は、紙束が直角にならない最も一般的な原因であり、計画的な研削の習慣によって防げます。
書籍印刷において断裁精度が重要な理由
断裁品質は、仕上がり品の印象に直接影響します。書籍印刷では、部数内のすべての部が同じ仕上がりサイズでなければなりません。数ミリのばらつきがあると、棚に並べたときに表紙とページがずれて見えます。同じことは折りパンフレット、カタログ、その他製本や積み重ねが行われるあらゆる製品にも当てはまります。適切に設定され、定期的にメンテナンスされたギロチン断裁機は、きれいな印刷シートをプロ品質の最終製品へと仕上げます。