
Gdy papier kredowy o gramaturze 100 g/m² jest obcinany na gilotynie, drukarze czasem widzą klasyczny defekt: gotowy stos wychodzi węższy u góry niż u dołu. Przy dokładnym przyjrzeniu się cięciu dolne arkusze na chwilę wydają się wybrzuszać do góry. Wielu kupujących druk zakłada, że maszyna jest zepsuta. W większości przypadków tak nie jest. Problem wynika z połączenia zachowania materiału i ustawień maszyny, a zwykle można go skorygować kilkoma regulacjami.
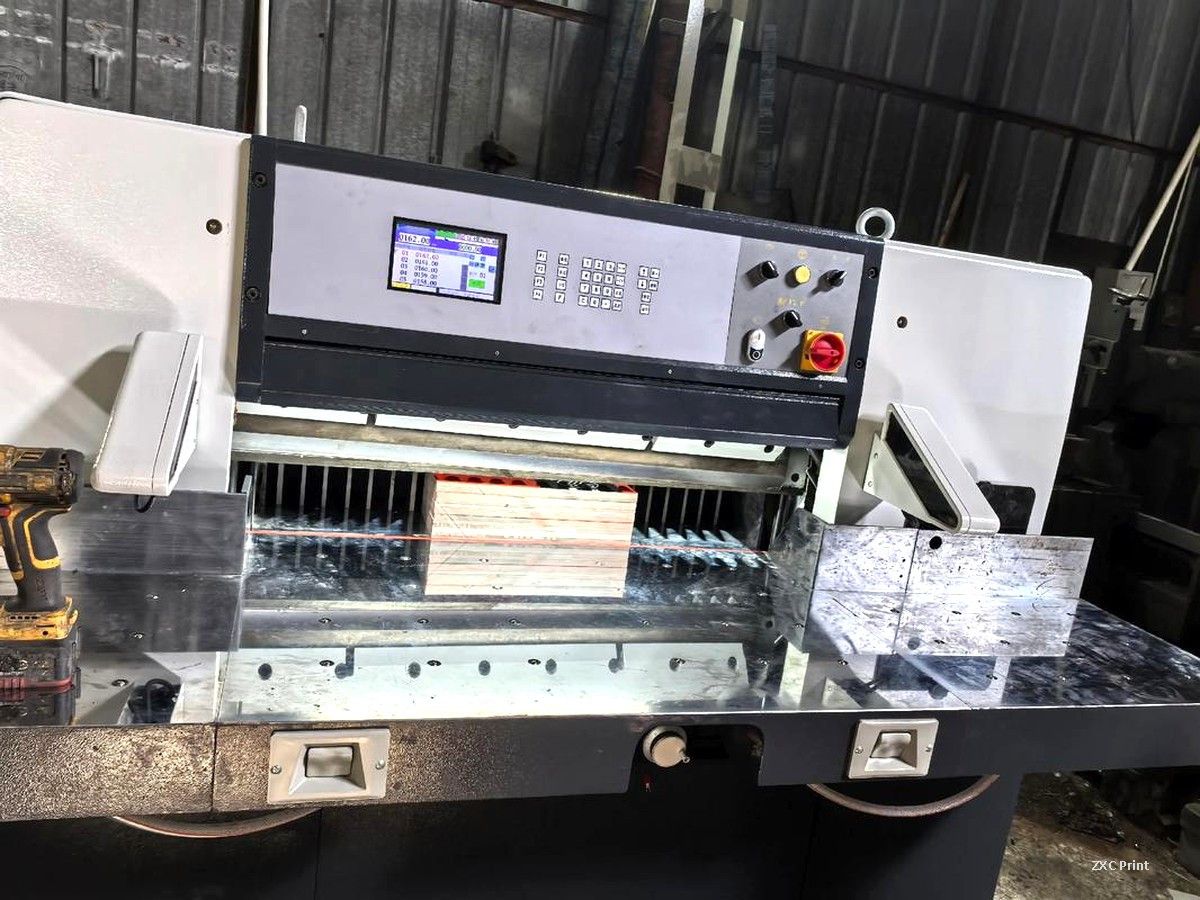
Dlaczego cienki papier kredowy zachowuje się niestabilnie pod nożem
Papier kredowy jest twardszy i gładszy niż papier niepowlekany. Powłoka zmniejsza tarcie między arkuszami, więc stos ściska się inaczej, gdy nóż naciska. Jeśli gilotyna nie ma wystarczającej sztywności mechanicznej, nóż lekko się odchyla podczas przechodzenia przez stos. Cięcie nie jest wtedy idealnie pionowe, a arkusze mają inną szerokość u góry i u dołu.
Dwa szczegóły ustawień pogarszają sytuację. Zbyt mały kąt noża zwiększa opór cięcia, a nadmierny luz między gniazdem noża a ramą pozwala zespołowi się uginać. Oba to kwestie regulacji, nie wady konstrukcji.
Co powinien sprawdzić operator
Najpierw dokręć wszystkie śruby mocujące na przedniej i tylnej ramie. Następnie usuń cienką podkładkę regulacyjną między każdą parą śrub, aby zmniejszyć szczelinę między ramą a gniazdem noża. Normalna szczelina wynosi około 0,05 do 0,10 mm. Gniazdo powinno nadal poruszać się swobodnie w górę i w dół; celem jest mała szczelina z płynnym ruchem, a nie zablokowany mechanizm.
Po drugie, sprawdź kąt ostrzenia krawędzi noża. Dla papierów kredowych o gramaturze około 100 g/m² kąt blisko 26 stopni sprawdza się w praktyce. Użytkownicy szlifierek tarczowych poziomych muszą zachować szczególną ostrożność, ponieważ średnica tarczy zmienia efektywny kąt krawędzi wraz ze zużyciem tarczy. Pewnym rozwiązaniem jest wyszlifowanie fazy wtórnej o szerokości 6 do 7 mm na krawędzi tnącej, co zwiększa kąt i usztywnia krawędź.
Po trzecie, dopasuj nóż do maszyny przy zamawianiu zamienników. Nowsze gilotyny SQZK od rozmiaru 1150 wzwyż używają noży o grubości 13,7 mm, z otworami na śruby rozmieszczonymi naprzemiennie, co poprawia siłę mocowania. Cieńszy nóż bardziej się ugina pod obciążeniem, więc specyfikacja ma znaczenie.
Na co powinni zwracać uwagę kupujący druk
Jeśli projekt wymaga precyzyjnego obcinania, zapytaj o tolerancje cięcia przed rozpoczęciem zlecenia. Gdy gotowe egzemplarze dotrą, ułóż kilka w stos i sprawdź krawędzie. Stos powinien stać prosto, a każdy egzemplarz powinien mieć tę samą szerokość u góry i u dołu. Przekoszone cięcie ma jeszcze większe znaczenie, gdy pliki zawierają spady, ponieważ lekko przechylony nóż może odsłonić niedrukowaną krawędź na gotowym wyrobie.
Regularna konserwacja noża to najtańsze ubezpieczenie. Tępe krawędzie i źle oszlifowane kąty to najczęstsze przyczyny stosów o nieprostokątnych krawędziach, a zaplanowany harmonogram ostrzenia im zapobiega.
Dlaczego dokładność cięcia ma znaczenie w druku książek
Jakość cięcia bezpośrednio wpływa na odbiór gotowego produktu. W druku książek każdy egzemplarz w nakładzie musi mieć ten sam format po obcięciu. Kilka milimetrów różnicy sprawia, że okładki i strony wyglądają na półce na przesunięte. Ta sama zasada dotyczy broszur, katalogów i każdego wyrobu, który jest oprawiany lub układany w stosy. Dobrze ustawiona gilotyna, konserwowana według regularnego harmonogramu, zamienia czysty arkusz z maszyny w profesjonalny gotowy produkt.