
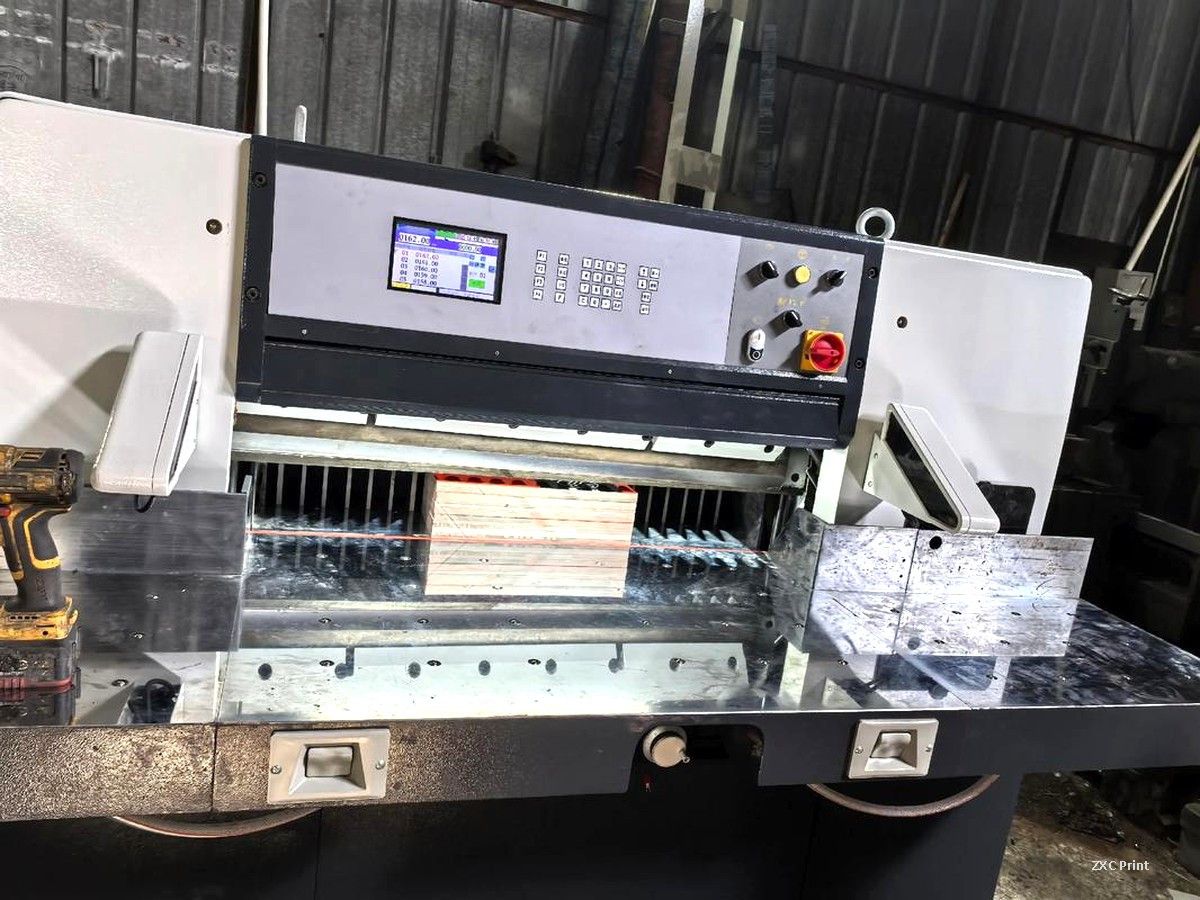
Wanneer 100 g/m² gestreken papier op een guillotine wordt gesneden, zien drukkers soms een klassiek defect: de afgewerkte stapel is bovenaan smaller dan onderaan. Bij nauwkeurige observatie van de snede lijken de onderste vellen even omhoog te bollen. Veel opdrachtgevers denken dat de machine defect is. Meestal is dat niet zo. Het probleem komt voort uit een combinatie van materiaalgedrag en machine-instelling, en het kan doorgaans met enkele aanpassingen worden verholpen.
Waarom dun gestreken papier zich anders gedraagt onder het mes
Gestreken papier is harder en gladder dan ongestreken papier. De coating verlaagt de wrijving tussen de vellen, waardoor de stapel anders samendrukt wanneer het mes neerkomt. Als de snijmachine onvoldoende mechanische stijfheid heeft, buigt het mes licht door tijdens het snijden door de stapel. De snede is dan niet perfect verticaal en de vellen meten bovenaan en onderaan verschillend.
Twee insteldetails verergeren dit. Een te kleine meshoek verhoogt de snijweerstand, en te veel speling tussen de messlede en het frame laat het samenstel doorbuigen. Beide zijn instelkwesties, geen ontwerpfouten.
Wat de operator moet controleren
Draai eerst alle bevestigingsschroeven op het voor- en achterframe vast. Verwijder vervolgens een dunne stelplaat tussen elk paar schroeven om de opening tussen het frame en de messlede te verkleinen. De normale opening is ongeveer 0,05 tot 0,10 mm. De slede moet nog steeds vrij op en neer kunnen bewegen; het doel is een kleine opening met soepele beweging, geen vastgelopen mechanisme.
Controleer ten tweede de slijphoek van de mesrand. Voor gestreken papier rond 100 g/m² werkt een hoek van ongeveer 26 graden in de praktijk goed. Gebruikers van horizontale slijpmachines met rond wiel moeten extra opletten, omdat de diameter van het slijpwiel de effectieve randhoek verandert naarmate het wiel slijt. Een betrouwbare oplossing is het slijpen van een secundaire vouw van 6 tot 7 mm breed aan de snijrand, waardoor de hoek toeneemt en de rand stijver wordt.
Stem ten derde het mes af op de machine bij het bestellen van vervangende messen. Nieuwere SQZK-snijmachines vanaf formaat 1150 gebruiken messen van 13,7 mm dik, met verspringende schroefgaten om de klemkracht te verbeteren. Een dunner mes buigt meer door onder belasting, dus de specificatie is van belang.
Waar opdrachtgevers op moeten letten
Als uw project nauwkeurig snijden vereist, vraag dan voor aanvang van de opdracht naar de snijtoleranties. Wanneer de afgewerkte exemplaren aankomen, stapelt u er enkele en controleert u de randen. De stapel moet haaks staan en elk exemplaar moet bovenaan en onderaan dezelfde breedte meten. Een scheve snede is nog belangrijker wanneer uw bestanden afloop bevatten, omdat een licht hellend mes een onbedrukte rand op het eindproduct kan blootleggen.
Regelmatig mesonderhoud is de goedkoopste verzekering. Bot geworden randen en slecht geslepen hoeken zijn de meest voorkomende oorzaken van niet-haakse stapels, en een gepland slijpschema voorkomt deze.
Waarom snijnauwkeurigheid belangrijk is bij boekdruk
Snijkwaliteit heeft direct invloed op hoe een afgewerkt product aanvoelt. Bij boekdruk moet elk exemplaar in de oplage hetzelfde eindformaat hebben. Enkele millimeters variatie laat omslagen en pagina's scheef lijken in de winkel. Dezelfde logica geldt voor brochures, catalogi en elk product dat wordt gebonden of gestapeld. Een goed ingestelde guillotine, volgens een vast schema onderhouden, maakt van een schoon gedrukt vel een professioneel eindproduct.