
100 g/m² kuşe kağıt giyotin kesimde traşlandığında, matbaacılar bazen klasik bir kusurla karşılaşır: bitmiş destenin üst kısmı alt kısmından daha dar çıkar. Kesime yakından bakıldığında alt tabakaların bir an için yukarı doğru şiştiği görülür. Birçok baskı alıcısı makinenin bozuk olduğunu düşünür. Çoğu durumda değildir. Sorun, malzeme davranışı ile makine ayarlarının birleşiminden kaynaklanır ve genellikle birkaç ayarla düzeltilebilir.
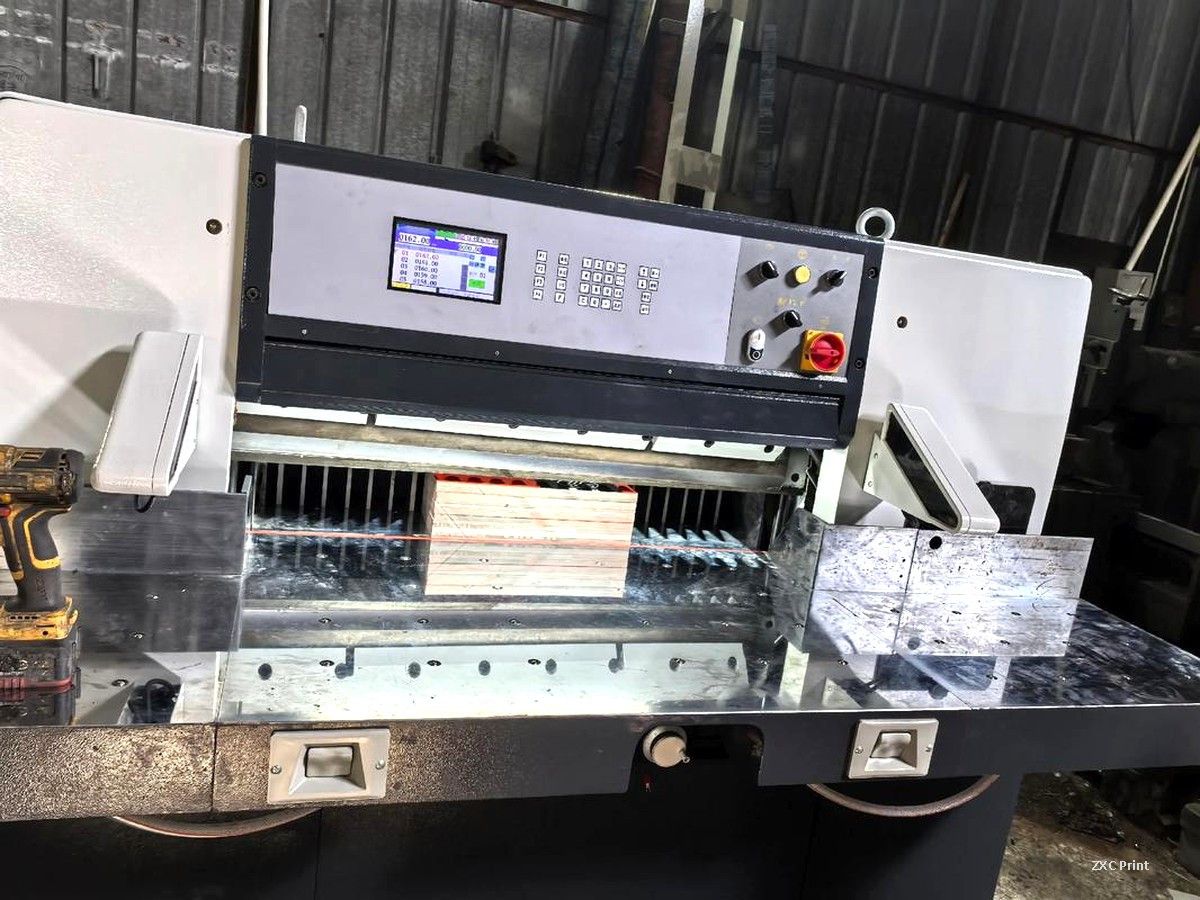
İnce Kuşe Kağıt Bıçak Altında Neden Sorun Çıkarır
Kuşe kağıt, kaplamasız kağıda göre daha sert ve daha pürüzsüzdür. Kaplama, tabakalar arasındaki sürtünmeyi azaltır, bu nedenle bıçak aşağı bastırdığında deste farklı şekilde sıkışır. Kesici yeterli mekanik sağlamlığa sahip değilse, bıçak destenin içinden geçerken hafifçe sapar. Kesim o zaman tam dikey olmaz ve tabakalar üstte ve altta farklı ölçülür.
İki ayar detayı bunu daha da kötüleştirir. Çok küçük bir bıçak açısı kesme direncini artırır ve bıçak yuvası ile gövde arasındaki aşırı boşluk, düzeneğin esnemesine izin verir. Her ikisi de tasarım hatası değil, ayar sorunudur.
Operatörün Kontrol Etmesi Gerekenler
Önce ön ve arka çerçevelerdeki tüm sabitleme vidalarını sıkın. Ardından, çerçeve ile bıçak yuvası arasındaki boşluğu azaltmak için her bir vida çifti arasındaki ince ayar pulunu çıkarın. Normal boşluk yaklaşık 0,05 ila 0,10 mm'dir. Yuva hala serbestçe yukarı ve aşağı hareket edebilmelidir; amaç, sıkışmış bir mekanizma değil, akıcı hareketle küçük bir boşluktur.
İkinci olarak, bıçak kenarının bileme açısını kontrol edin. 100 g/m² civarındaki kuşe kağıtlar için pratikte 26 dereceye yakın bir açı iyi sonuç verir. Dairesel taşlama tezgahı kullananlar ekstra dikkat etmelidir, çünkü taşlama taşının çapı aşındıkça etkin kenar açısını değiştirir. Güvenilir bir çözüm, kesme kenarında 6 ila 7 mm genişliğinde ikincil bir pah taşlamaktır; bu, açıyı artırır ve kenarı sertleştirir.
Üçüncü olarak, yedek siparişi verirken bıçağı makineye uygun seçin. 1150 boyutundan itibaren daha yeni SQZK kesiciler, sıkma gücünü artırmak için vida delikleri kademeli olarak yerleştirilmiş 13,7 mm kalınlığında bıçaklar kullanır. Daha ince bir bıçak yük altında daha fazla esner, bu nedenle spesifikasyon önemlidir.
Baskı Alıcılarının Dikkat Etmesi Gerekenler
Projeniz hassas traşlama gerektiriyorsa, işe başlamadan önce kesim toleranslarını sorun. Bitmiş kopyalar geldiğinde, birkaç tanesini üst üste koyup kenarları kontrol edin. Deste dik durmalı ve her kopya üstte ve altta aynı genişliği ölçmelidir. Eğik bir kesim, dosyalarınız taşma payı içerdiğinde daha da önemlidir, çünkü hafif eğik bir bıçak son parçada baskısız bir kenarı açığa çıkarabilir.
Düzenli bıçak bakımı en ucuz sigortadır. Kör kenarlar ve kötü bilenmiş açılar, kare olmayan destelerin en yaygın nedenleridir ve planlı bir bileme rutini bunları önler.
Kitap Baskısında Kesim Hassasiyeti Neden Önemlidir
Kesim kalitesi, bitmiş bir ürünün nasıl hissettirdiği üzerinde doğrudan etkilidir. Kitap baskısında, baskı adedindeki her kopya aynı kesim ölçüsünü paylaşmalıdır. Birkaç milimetrelik fark, kapakların ve sayfaların rafta hizasız görünmesine neden olur. Aynı mantık broşürler, kataloglar ve ciltlenen veya üst üste konan her parça için geçerlidir. Düzenli bir programla bakımı yapılan iyi ayarlanmış bir giyotin, temiz bir baskı tabakasını profesyonel bir son ürüne dönüştürür.