
Når du bestiller fleksotrykk for etiketter, fleksibel emballasje eller bølgepappkartonger, er fargekonsistens vanligvis det første du sjekker, og det siste du vil se avvike mellom opplagene. En av de minst synlige, men mest innflytelsesrike komponentene bak denne konsistensen er anilox-valsen, en presisjonsgravert sylinder inne i fleksopressen som doserer den nøyaktige mengden blekk som leveres til platen.
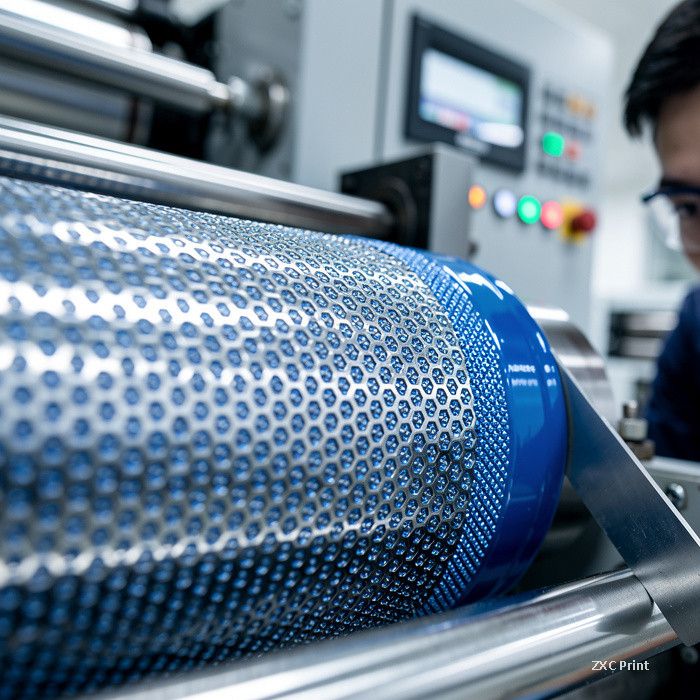
I motsetning til de lange blekksystemene i offsetpresser, som kan bruke tjue eller flere valser for å fordele blekk, bruker en fleksopresse et kort blekksystem. Anilox-valsen sitter i hjertet av det: overflaten er dekket av tusenvis av små celler som tar opp blekk og frigjør en presis, jevn film til trykkplaten. Hvis valsen er godt tilpasset jobben og riktig vedlikeholdt, holder fargen seg stabil fra første til siste ark. Hvis ikke, kan du se striper, ujevne flater, moirémønstre eller gradvis falming av fargen etter hvert som opplaget skrider frem.
Hva du bør vite om konstruksjonen av anilox-valser
Det brukes i dag to hovedtyper anilox-valser. Metallvalser er maskinert fra sømløst stålrør, kobberbelagt, gravert og ferdigbehandlet med et kromlag for slitestyrke. Keramiske valser er belagt med et plasmastyrt keramikklag og deretter lasergravert. Keramiske valser er mer holdbare og kan ha mye finere celletetthet, opptil 1200 linjer per tomme (lpi), noe som gjør dem til standarden for prosessfargearbeid av høy kvalitet. Finere celler holder mindre blekk, så de produserer en tynnere, jevnere film som tørker raskere og kontrollerer punktvekst ved høye pressehastigheter.
Celletettheten er den enkeltspesifikasjonen som er mest nyttig for en kjøper å forstå. Den forteller hvor mye blekk valsen legger ned: lav celletetthet (f.eks. 200–400 lpi) betyr store celler og kraftig blekkdekning, ideelt for helfargede områder på grove, absorberende materialer som kraftbølgepapp; høy celletetthet (f.eks. 800–1200 lpi) betyr små celler og lett dekning, ideelt for fine rastere, vignetter og små tekster på glatte, ikke-absorberende filmer.
Celleform, vinkel og hvorfor moiré oppstår
Cellenes geometri har også betydning. Vanlige former inkluderer pyramide, avkortet pyramide, hexagonal og trapesformede celler med en 45-graders spiralvinkel. Avkortet pyramide og hexagonale celler frigjør blekk mer fullstendig og rengjøres lettere, noe som gjør at de passer godt med doktorbladesystemer; pyramideceller er enklere og fungerer med gummiblekkvalsesystemer, men holder blekk mindre rent.
Cellenes vinkel, vanligvis 30, 45 eller 60 grader, samvirker med platens rastervinkler. Når de to vinklene kolliderer, oppstår et moirémønster som et uønsket bølget rutenett over bildet. Profesjonelle fleksotrykkerier tilpasser valsens cellevektor og celletetthet mot platens rasterfinhet, og spesifiserer vanligvis en anilox-celletetthet på tre til fire ganger platens rasterfinhet for å holde samspillet forutsigbart.
Vedlikehold: Hvordan slitasje vises utenfra
Anilox-valser slites, og symptomene vises på de trykte arkene før de vises i en vedlikeholdslogg. En slitt valse holder mindre blekk, så helfargede områder begynner å se ujevne ut og rastere mister tetthet. Tørket blekk som sitter igjen i cellene, vanlig med UV-blekk, reduserer cellevolumet og har samme effekt. Gode trykkerier rengjør valsene regelmessig med egnede løsninger, bruker ultralydrengjøring med forsiktighet (det kan skade keramiske overflater ved overbruk), og kontrollerer at doktorblader går parallelt med valsen med minimalt trykk for å unngå riping av overflaten.
Spørsmål du bør stille fleksotrykkeriet
Hvis fargekonsistens er viktig for prosjektet ditt, og det er det alltid, hjelper disse spørsmålene deg å vurdere om oppsettet på pressen er under kontroll:
• Er anilox-celletettheten tilpasset platens rasterfinhet for denne jobben?
• Kontrolleres valsen for slitasje før en kritisk gjenbestilling?
• Hvilken rengjøringsrutine er på plass for UV- eller metallblekk?
• Hvordan settes og verifiseres trykket mellom anilox-valse og platecylinder?
Ingen av dette krever at du blir presseingeniør. Det praktiske poenget er enkelt: konsistent fleksofarge er ikke flaks. Det er resultatet av en riktig spesifisert, riktig tilpasset og riktig vedlikeholdt anilox-valse. Når du vurderer en fleksoleverandør, forteller svaret på hvordan de håndterer denne komponenten deg mye om hvor konsistent emballasjen din vil se ut, opplag etter opplag.