
Анилоксовые валы: как они управляют качеством флексографской печати
Когда вы заказываете флексографскую печать для этикеток, гибкой упаковки или гофрокартонных коробок, стабильность цвета обычно первое, что вы проверяете, и последнее, что вы хотите видеть меняющимся от тиража к тиражу. Один из наименее заметных, но наиболее влиятельных компонентов, обеспечивающих эту стабильность, это анилоксовый вал, цилиндр с точной гравировкой внутри флексографской машины, который дозирует точное количество краски, подаваемой на печатную форму.
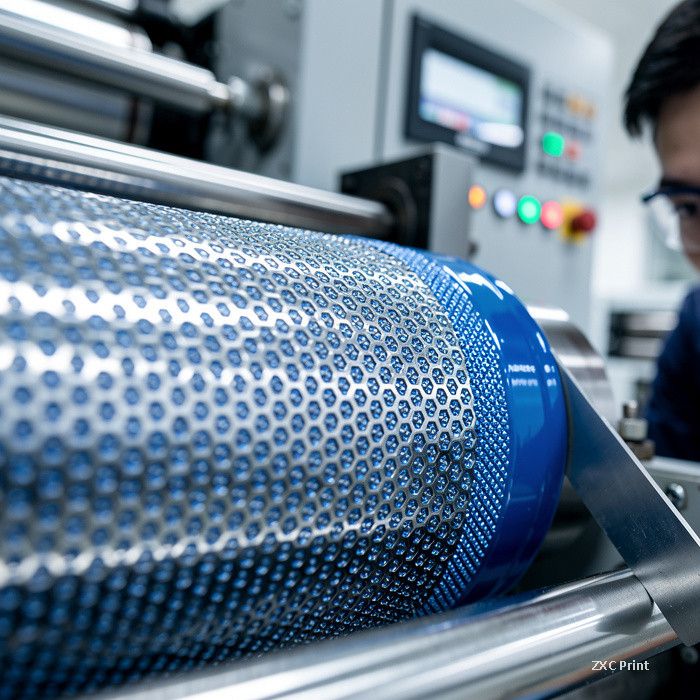
В отличие от длинных красочных аппаратов офсетных машин, которые могут использовать двадцать и более валиков для распределения краски, флексографская машина использует короткую красочную систему. Анилоксовый вал находится в её центре: его поверхность покрыта тысячами микроскопических ячеек, которые забирают краску и переносят точный, равномерный слой на печатную форму. Если вал хорошо подобран под задание и правильно обслуживается, цвет остаётся стабильным от первого листа до последнего. Если нет, вы можете увидеть полосы, пятнистые плашки, муар или постепенное затухание цвета по мере печати тиража.
Что нужно знать о конструкции анилоксового вала
Сегодня используются два основных типа анилоксовых валов. Металлические валы изготавливаются из бесшовной стальной трубы, покрываются медью, гравируются и отделываются хромовым слоем для износостойкости. Керамические валы покрываются плазменным керамическим слоем, а затем гравируются лазером. Керамические валы более долговечны и могут нести гораздо более высокую линиатуру, до 1200 линий на дюйм (lpi), что делает их стандартом для высококачественной полноцветной печати. Более мелкие ячейки вмещают меньше краски, поэтому создают более тонкий и равномерный слой, который быстрее сохнет и контролирует растискивание точек на высоких скоростях печати.
Линиатура ячеек это самая полезная спецификация для понимания заказчиком. Она говорит, сколько краски вал нанесёт: низкая линиатура (например, 200–400 lpi) означает крупные ячейки и плотное покрытие краской, идеально для плашек на шероховатых, впитывающих материалах, таких как крафт-гофрокартон; высокая линиатура (например, 800–1200 lpi) означает мелкие ячейки и лёгкое покрытие, идеально для тонких растров, градиентов и мелкого текста на гладких, невпитывающих плёнках.
Форма ячеек, угол и почему возникает муар
Геометрия ячеек также важна. Распространённые формы включают пирамидальные, усечённо-пирамидальные, шестиугольные и трапециевидные ячейки с углом спирали 45 градусов. Усечённо-пирамидальные и шестиугольные ячейки отдают краску более полно и легче очищаются, поэтому хорошо сочетаются с ракельными системами; пирамидальные ячейки проще и работают с системами резиновых красочных валиков, но удерживают краску менее чисто.
Угол ячеек, обычно 30, 45 или 60 градусов, взаимодействует с углами растрирования печатной формы. Когда два угла конфликтуют, появляется муар в виде нежелательной волнистой сетки по изображению. Профессиональные флексографские типографии сопоставляют угол ячеек вала и линиатуру с линиатурой растра формы, обычно задавая линиатуру анилоксового вала в три-четыре раза выше линиатуры растра формы, чтобы взаимодействие было предсказуемым.
Обслуживание: как выглядит износ снаружи
Анилоксовые валы изнашиваются, и симптомы проявляются на вашей печатной продукции раньше, чем в журнале обслуживания. Изношенный вал вмещает меньше краски, поэтому плашки начинают выглядеть неравномерно, а растры теряют плотность. Высохшая краска, оставшаяся в ячейках, что часто бывает с УФ-красками, уменьшает объём ячеек и даёт тот же эффект. Хорошие типографии регулярно чистят валы подходящими растворами, осторожно используют ультразвуковую очистку (при чрезмерном применении она может повредить керамическую поверхность) и проверяют, что ракельные ножи идут параллельно валу с минимальным давлением, чтобы избежать царапин на поверхности.
Вопросы, которые стоит задать вашему флексографскому печатнику
Если стабильность цвета важна для вашего проекта, а она важна всегда, эти вопросы помогут оценить, контролируется ли настройка на стороне печатной машины:
• Соответствует ли линиатура анилоксового вала линиатуре растра формы для этого задания?
• Проверяется ли вал на износ перед критичным повторным заказом?
• Какая процедура очистки применяется для УФ- или металлизированных красок?
• Как устанавливается и проверяется давление между анилоксовым валом и формным цилиндром?
Всё это не требует от вас становиться инженером печатной машины. Практический вывод прост: стабильный флексографский цвет это не удача. Это результат правильно подобранного, правильно согласованного и правильно обслуживаемого анилоксового вала. Когда вы оцениваете флексографского поставщика, вопрос о том, как они управляют этим компонентом, многое говорит о том, насколько стабильно будет выглядеть ваша упаковка от тиража к тиражу.