
Przy zamawianiu druku fleksograficznego etykiet, opakowań elastycznych lub kartonów z tektury falistej powtarzalność koloru to zwykle pierwsza rzecz, którą sprawdzasz, i ostatnia, której zmiany chcesz widzieć między nakładami. Jednym z najmniej widocznych, a najbardziej wpływowych elementów odpowiadających za tę powtarzalność jest wałek aniloksowy, precyzyjnie rytowany cylinder wewnątrz maszyny fleksograficznej, który dozuje dokładną ilość farby podawaną na formę drukową.
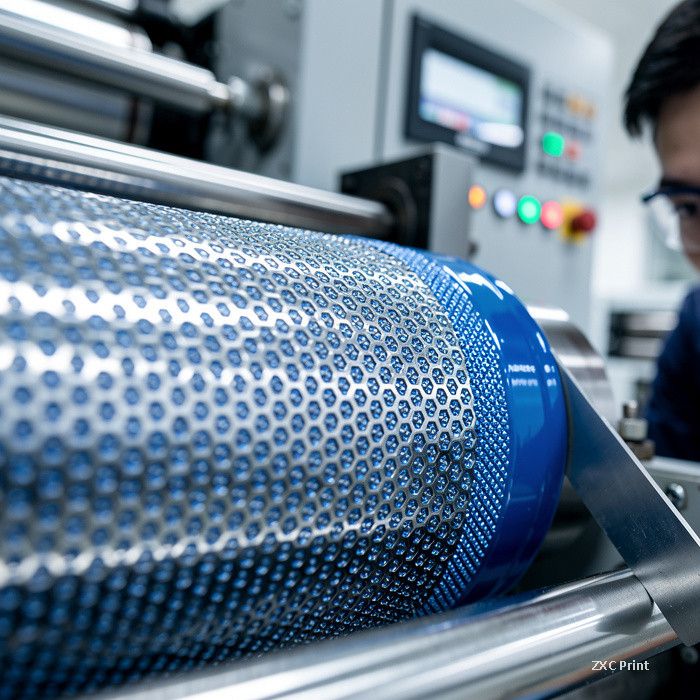
W przeciwieństwie do długich zespołów farbowych maszyn offsetowych, które mogą używać dwudziestu lub więcej wałków do rozprowadzania farby, maszyna fleksograficzna ma krótki układ farbowy. Wałek aniloksowy jest jego sercem: jego powierzchnia pokryta jest tysiącami drobnych komórek, które pobierają farbę i przenoszą precyzyjny, równomierny film na formę drukową. Jeśli wałek jest dobrze dopasowany do zlecenia i prawidłowo utrzymywany, kolor pozostaje stabilny od pierwszego do ostatniego arkusza. Jeśli nie, mogą pojawić się pasy, plamiste pełne pola, wzory mory lub stopniowe blaknięcie koloru w miarę postępu nakładu.
Co warto wiedzieć o budowie wałka aniloksowego
Obecnie stosuje się dwa główne typy wałków aniloksowych. Wałki metalowe są toczone z bezszwowej rury stalowej, pokrywane miedzią, rytowane i wykańczane warstwą chromu dla odporności na zużycie. Wałki ceramiczne są pokrywane natryskiwaną plazmowo warstwą ceramiczną, a następnie rytowane laserowo. Wałki ceramiczne są trwalsze i mogą przenosić znacznie gęstsze siatki komórek, do 1200 linii na cal (lpi), co czyni je standardem w wysokiej jakości druku wielobarwnym. Drobniejsze komórki mieszczą mniej farby, więc dają cieńszy, bardziej równomierny film, który szybciej schnie i kontroluje przyrost punktu przy dużych prędkościach maszyny.
Liczba linii komórek to najważniejsza specyfikacja, którą zamawiający powinien rozumieć. Mówi, ile farby wałek nałoży: mała liczba linii (np. 200–400 lpi) oznacza duże komórki i duże pokrycie farbą, idealne do pełnych pól na szorstkich, chłonnych podłożach, takich jak tektura falista kraft; duża liczba linii (np. 800–1200 lpi) oznacza małe komórki i lekkie pokrycie, idealne do drobnych rastrów, winiet i małego tekstu na gładkich, niechłonnych foliach.
Kształt komórek, kąt i skąd bierze się mora
Geometria komórek też ma znaczenie. Typowe kształty to komórki piramidalne, ścięte piramidalne, heksagonalne i trapezowe o kącie spirali 45 stopni. Komórki ścięte piramidalne i heksagonalne oddają farbę pełniej i łatwiej się czyszczą, dlatego dobrze współpracują z układami rakli; komórki piramidalne są prostsze i działają z gumowymi wałkami farbowymi, ale mniej czysto utrzymują farbę.
Kąt komórek, zwykle 30, 45 lub 60 stopni, oddziałuje z kątami rastra formy drukowej. Gdy oba kąty się zderzają, pojawia się wzór mory w postaci niepożądanej falistej siatki na obrazie. Profesjonalne drukarnie fleksograficzne dopasowują kąt komórek i liczbę linii wałka do liniatury rastra formy, zwykle przyjmując liczbę linii aniloksu trzy do czterech razy większą od liniatury rastra, aby interakcja była przewidywalna.
Utrzymanie: jak zużycie wygląda z zewnątrz
Wałki aniloksowe się zużywają, a objawy widać na wydrukach, zanim pojawią się w rejestrze konserwacji. Zużyty wałek mieści mniej farby, więc pełne pola zaczynają wyglądać nierówno, a rastry tracą gęstość. Zaschnięta farba pozostawiona w komórkach, częsta przy farbach UV, zmniejsza objętość komórek i daje ten sam efekt. Dobre drukarnie regularnie czyszczą wałki odpowiednimi roztworami, ostrożnie stosują czyszczenie ultradźwiękowe (przy nadużyciu może uszkodzić powierzchnię ceramiczną) i sprawdzają, czy rakla pracuje równolegle do wałka przy minimalnym nacisku, aby nie zarysować powierzchni.
Pytania do drukarni fleksograficznej
Jeśli powtarzalność koloru ma znaczenie dla Twojego projektu, a zawsze ma, te pytania pomogą ocenić, czy ustawienia po stronie maszyny są pod kontrolą:
• Czy liczba linii wałka aniloksowego jest dopasowana do liniatury rastra formy dla tego zlecenia?
• Czy wałek jest sprawdzany pod kątem zużycia przed krytycznym zamówieniem powtórnym?
• Jaki harmonogram czyszczenia obowiązuje przy farbach UV lub metalicznych?
• Jak ustawiany i weryfikowany jest nacisk między wałkiem aniloksowym a cylindrem formowym?
Nic z tego nie wymaga, byś zostawał inżynierem maszyn drukujących. Praktyczny wniosek jest prosty: powtarzalny kolor w fleksografii nie jest kwestią szczęścia. To wynik prawidłowo dobranego, dopasowanego i utrzymywanego wałka aniloksowego. Oceniając dostawcę fleksografii, pytanie o to, jak zarządza tym elementem, wiele mówi o tym, jak spójnie będzie wyglądać Twoje opakowanie, nakład po nakładzie.