
Rulli Anilox: Come Controllano la Qualità di Stampa Flessografica
Quando ordini una stampa flessografica per etichette, imballaggi flessibili o cartoni ondulati, la coerenza del colore è di solito la prima cosa che verifichi, e l'ultima che vuoi vedere variare tra una tiratura e l'altra. Uno dei componenti meno visibili ma più influenti dietro questa coerenza è il rullo anilox, un cilindro inciso di precisione all'interno della macchina flessografica che dosa la quantità esatta di inchiostro trasferita alla lastra.
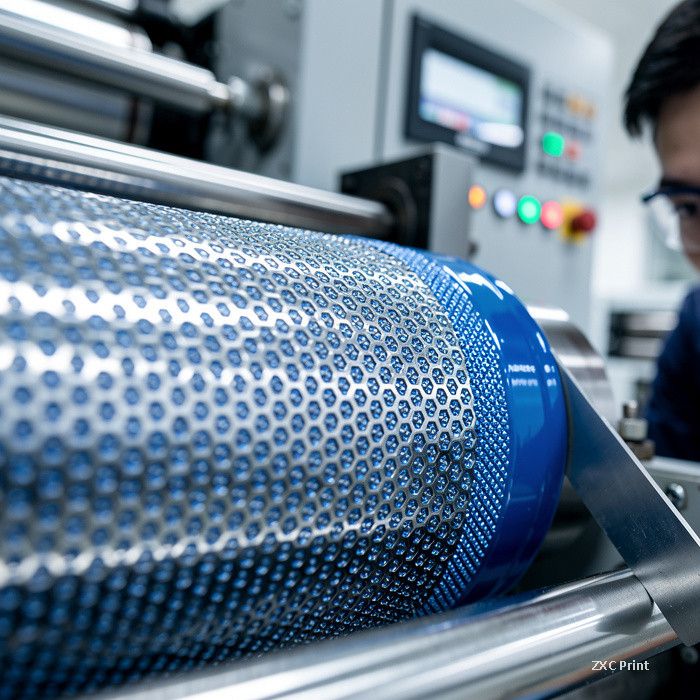
A differenza dei lunghi treni di inchiostrazione delle macchine offset, che possono utilizzare venti o più rulli per distribuire l'inchiostro, una macchina flessografica utilizza un sistema di inchiostrazione corto. Il rullo anilox si trova al centro di questo sistema: la sua superficie è coperta da migliaia di piccole celle che raccolgono l'inchiostro e rilasciano una pellicola precisa e uniforme sulla lastra di stampa. Se il rullo è ben abbinato al lavoro e correttamente mantenuto, il colore rimane stabile dal primo all'ultimo foglio. In caso contrario, si possono notare bande, pieni macchiettati, pattern di moire o un progressivo sbiadimento del colore con il procedere della tiratura.
Cosa Sapere sulla Costruzione dei Rulli Anilox
Oggi si utilizzano due tipi principali di rulli anilox. I rulli metallici sono lavorati da tubo d'acciaio senza saldatura, ramati, incisi e rifiniti con uno strato di cromo per resistere all'usura. I rulli ceramici sono rivestiti con uno strato ceramico applicato al plasma e poi incisi al laser. I rulli ceramici sono più durevoli e possono avere conteggi di celle molto più fini, fino a 1200 linee per pollice (lpi), il che li rende lo standard per lavori in quadricromia di alta qualità. Le celle più fini trattengono meno inchiostro, producendo una pellicola più sottile e uniforme che asciuga più rapidamente e controlla l'aumento del punto ad alte velocità di stampa.
Il conteggio delle linee delle celle è la specifica più utile che un committente possa comprendere. Indica quanto inchiostro depositerà il rullo: un conteggio basso (ad esempio 200–400 lpi) significa celle grandi e copertura pesante, ideale per aree piene su supporti ruvidi e assorbenti come il cartone ondulato kraft; un conteggio alto (ad esempio 800–1200 lpi) significa celle piccole e copertura leggera, ideale per retinature fini, sfumature e testi di piccole dimensioni su film lisci e non assorbenti.
Forma delle Celle, Angolo e Perché si Verifica il Moire
Anche la geometria delle celle è importante. Le forme comuni includono celle piramidali, piramidali troncate, esagonali e trapezoidali con un angolo a spirale di 45 gradi. Le celle piramidali troncate ed esagonali rilasciano l'inchiostro in modo più completo e si puliscono più facilmente, motivo per cui si abbinano bene ai sistemi con lama di raschietto; le celle piramidali sono più semplici e funzionano con sistemi a rullo di inchiostrazione in gomma, ma trattengono l'inchiostro in modo meno pulito.
L'angolo delle celle, tipicamente 30, 45 o 60 gradi, interagisce con gli angoli di retinatura della lastra. Quando i due angoli entrano in conflitto, appare un pattern di moire come una griglia ondulata indesiderata su tutta l'immagine. Le aziende flessografiche professionali abbinano l'angolo delle celle del rullo e il conteggio delle linee alla retinatura della lastra, specificando in genere un conteggio di linee anilox da tre a quattro volte la retinatura della lastra per mantenere l'interazione prevedibile.
Manutenzione: Come si Manifesta l'Usura dall'Esterno
I rulli anilox si usurano, e i sintomi compaiono sui prodotti stampati prima che in un registro di manutenzione. Un rullo usurato trattiene meno inchiostro, quindi le aree piene iniziano a sembrare irregolari e le retinature perdono densità. L'inchiostro secco rimasto nelle celle, comune con gli inchiostri UV, riduce il volume delle celle e ha lo stesso effetto. Le aziende valide puliscono regolarmente i rulli con soluzioni appropriate, utilizzano la pulizia a ultrasuoni con cautela (può danneggiare le superfici ceramiche se usata eccessivamente) e verificano che le lame di raschietto scorrano parallele al rullo con pressione minima per evitare rigature sulla superficie.
Domande da Porre al Vostro Stampatore Flessografico
Se la coerenza del colore è importante per il vostro progetto, e lo è sempre, queste domande aiutano a valutare se l'allestimento lato macchina è sotto controllo:
• Il conteggio delle linee del rullo anilox è abbinato alla retinatura della lastra per questo lavoro?
• Il rullo viene controllato per usura prima di una riordino critico?
• Quale routine di pulizia è in atto per inchiostri UV o metallizzati?
• Come viene impostata e verificata la pressione tra il rullo anilox e il cilindro porta-lastra?
Nulla di tutto ciò richiede che diventiate ingegneri di macchina. La conclusione pratica è semplice: un colore flessografico costante non è fortuna. È il risultato di un rullo anilox correttamente specificato, abbinato e mantenuto. Quando valutate un fornitore flessografico, chiedere come gestisce questo componente vi dice molto su quanto costantemente apparirà il vostro imballaggio, tiratura dopo tiratura.