
Reklamacje dotyczące różnic kolorystycznych należą do najtrudniejszych problemów w druku i opakowaniach, a presja jest największa w zakładach pracujących na zleceniach eksportowych. Każdy, kto zajmował się zarządzaniem barwą, powie to samo: standaryzacja i stabilność leżą u podstaw każdej metody i każdego standardu w tej dziedzinie. Obróbka po druku to duża część tego obrazu, a poniższe uwagi wyjaśniają, jak zmienia ona kolor i co zakład może z tym zrobić.
Jak obróbka po druku zmienia kolor
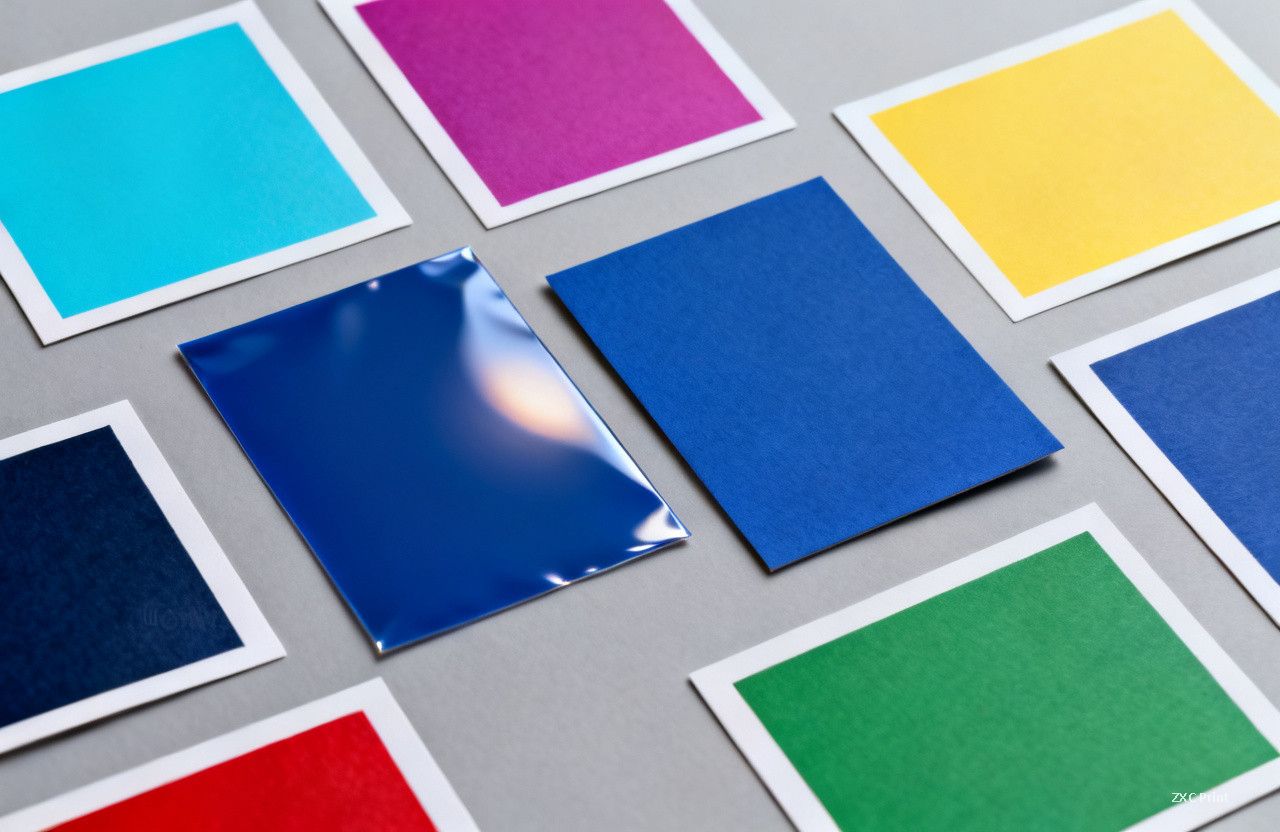
Arkusz, który opuszcza maszynę, nie jest tym, który otrzymuje klient. Laminowanie, lakierowanie, lakierowanie UV, lakierowanie dyspersyjne i wypukłe tłoczenie zmieniają sposób, w jaki światło zachowuje się na powierzchni odbitki. Laminowanie błyszczące pogłębia ciemne tony i zwiększa kontrast. Laminowanie matowe je spłaszcza i podnosi półtony. Lakierowanie dyspersyjne zmienia energię powierzchniową i nieco przyciemnia arkusz. Sama warstwa farby się nie zmienia, ale zmienia się zarówno wartość zmierzona, jak i kolor postrzegany. Dlatego odbitka próbna zatwierdzona bez uszlachetniania może wyglądać źle, gdy gotowy wyrób stanie obok zatwierdzonej próbki klienta.
Najpierw standaryzacja materiałów, potem liczby
Pierwsza dźwignia to nie oprogramowanie, lecz lista materiałów. Utrzymuj markę i typ każdego materiału do obróbki powierzchni na tym samym poziomie z zamówienia na zamówienie i sprawdzaj przychodzący zapas względem specyfikacji, zamiast ufać etykiecie. Grubość i kolor folii mają większe znaczenie, niż większość zakładów zakłada. Partia folii do laminowania cieńsza o kilka mikronów albo nieco cieplejsza w tonie przesunie końcowy kolor, nawet gdy maszyna jest doskonale pod kontrolą. Utrzymanie stałej marki i modelu jest już trudne w realnej produkcji, a dodanie kontroli przychodzącej czyni to jeszcze trudniejszym. W zestawieniu z kosztem reklamacji kolorystycznej, dodruku i opóźnionej wysyłki ten wysiłek jest tani.
Zbuduj dwa profile ICC, nie jeden
Gdy kontrola materiałów jest już wdrożona, drugi krok to rozdzielenie w zarządzaniu barwą dwóch stanów produktu. Zakład powinien mieć dwa profile ICC: jeden opisujący proces z uszlachetnianiem powierzchni, drugi opisujący proces bez niego. Używa się ich w różnych punktach procesu.
- Podczas dopasowywania koloru w przygotowaniu do druku porównuj próbkę koloru klienta z odbitką cyfrową zbudowaną na profilu z uszlachetnianiem, ponieważ ta odbitka przewiduje wygląd gotowego wyrobu.
- Po zatwierdzeniu dopasowania wyprowadź dwie odbitki cyfrowe z tych samych danych.
- Na maszynie podążaj za odbitką wykonaną bez uszlachetniania powierzchni. Utrzymaj arkusz z maszyny na tym celu, a etap uszlachetniania przywróci wydrukowany arkusz do zgodności z próbką klienta.
Czego zarządzanie barwą nie naprawi
Zarządzanie barwą to potężne narzędzie o twardych ograniczeniach, które warto przedstawić wprost.
- Zarządzany proces nie poszerzy gamy urządzenia. Odwzorowuje jedną przestrzeń barw w drugą, więc dowolnego pliku klienta nie zawsze da się odtworzyć dokładnie tak, jak został dostarczony. Niektóre kolory leżą poza tym, co maszyna może nałożyć.
- Odwzorowanie gamy zawsze coś traci. Gdy kolor docelowy wypada poza osiągalny zakres, zakład musi zdecydować, czy ważniejszy jest dokładny odcień, czy minimalne przesunięcie wizualne, a ta decyzja należy do klienta.
- Odbitki cyfrowe celują w jedną maszynę lub jeden standard druku. Odbitka zbudowana dla papieru powlekanego na maszynie pięciokolorowej nie przenosi się na inną maszynę, inne podłoże ani inny zestaw farb. Traktowanie każdej maszyny tak, jakby mogła podążać za tą samą odbitką, jest częstym źródłem sporów.
- Metameryzm zasługuje na uwagę w każdej rutynie kolorystycznej. Dwie próbki mogą się zgadzać przy jednym źródle światła i rozjeżdżać przy innym, więc zatwierdzanie koloru pod jedną lampą nie ujawni problemu.
Operator nadal decyduje o wyniku
Narzędzia i profile wyznaczają cel, ale ludzie go osiągają. Doświadczony operator przygotowania do druku, maszynista i osoba od uszlachetniania dostarczą pracę, której słabszy zespół nie wykona, nawet przy identycznym sprzęcie i identycznych standardach. Kompetentny personel pracujący w zdefiniowanym systemie zarządzania barwą przewyższa wyrafinowany system prowadzony bez wyczucia. Praktycznym celem zarządzania barwą jest uczynienie dobrych wyników powtarzalnymi dla operatorów, którzy wciąż się uczą, aby rosnący zespół mógł odtwarzać kolor spójnie i zużywać mniej czasu i materiału na drodze do akceptowalnego arkusza. Ten sam system pozwala przenosić kolor między urządzeniami wejściowymi i wyjściowymi oraz skraca rozmowę między przygotowaniem do druku, maszyną i uszlachetnianiem.
Standardy dotyczą także sprzętu
Stare powiedzenie mówi, że rzemieślnik musi naostrzyć narzędzia, zanim wykona dobrą pracę. W zarządzaniu barwą standaryzacji i stabilności wymaga się od operatora, ale także od oprogramowania, przyrządów pomiarowych, profili i procesu. Jeśli spektrofotometr dryfuje, jeśli monitor jest kalibrowany co miesiąc zamiast co tydzień albo jeśli profil jest po cichu podmieniany, dyscyplina na hali nie zrekompensuje tego. Zarządzanie barwą i zarządzanie jakością wzmacniają się nawzajem. Gdy oba działają, zakład może przewidywać kolor zamiast go odkrywać, jakość utrzymuje się na zmianach, a reklamacje klientów znikają. Ufaj systemowi, ale nie traktuj go jak gwarancji. Zarządzany proces usuwa wiele problemów, nie wszystkie, a osąd dobrego operatora pozostaje częścią odpowiedzi.