
Traşlama, bir baskı işinin son adımıdır ve aynı zamanda en mekanik adımlardan biridir. Giyotin kesici; çelik bıçak, hidrolik mengene ve kam kontrollü mekanizmalardan oluşan hassas bir makinedir. İyi bakıldığında her kopya dik ve birbirinin aynısı olarak çıkar. Bakılmadığında ise arızalar doğrudan aldığınız bitmiş kitaplarda görülür: düzensiz kenarlar, tutarsız kesim ölçüleri ve hatta görünür bıçak izleri. Bu makinelerin nasıl arızalandığını anlamak, bir iş geldiğinde neyi kontrol etmeniz gerektiğini ve seçtiğiniz matbaa için bakımın neden önemli olduğunu bilmenize yardımcı olur.
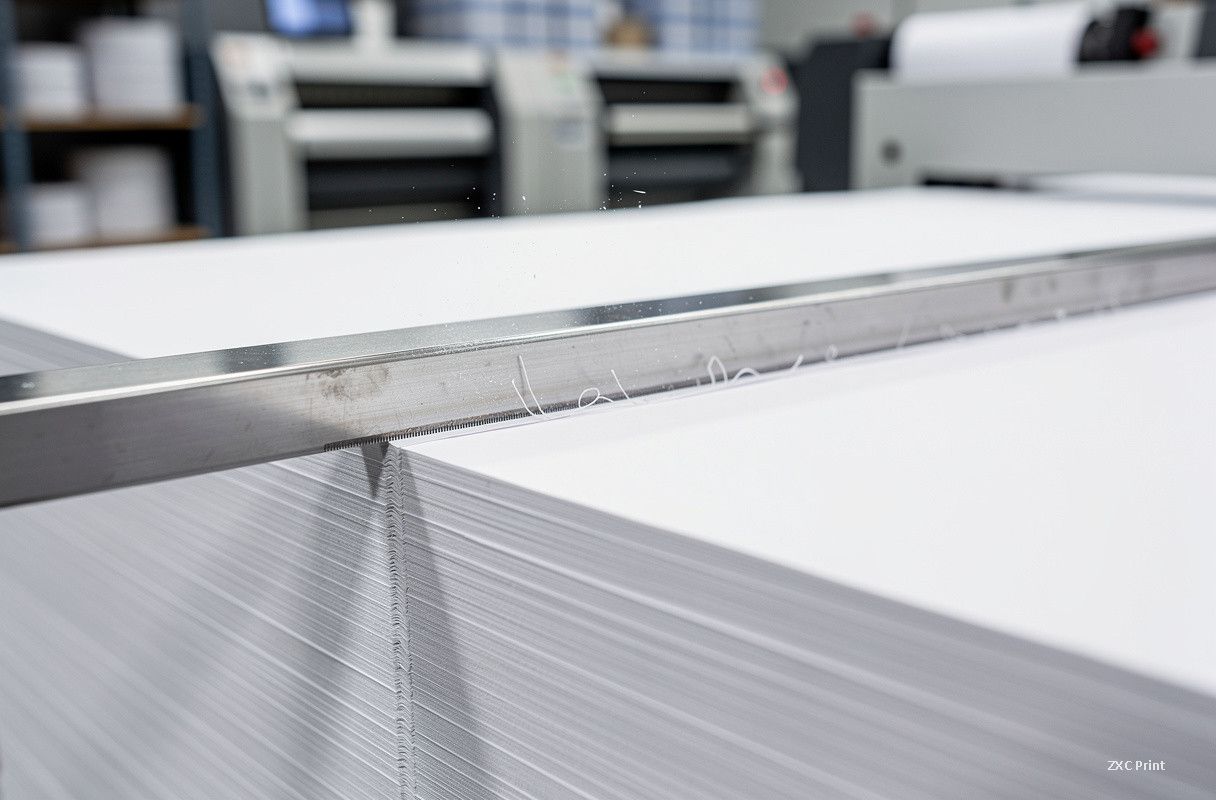
En sık karşılaşılan arıza noktalarından biri, bıçağı tahrik eden sonsuz dişli kutusudur. İçeride küçük bir hidrolik silindir, bıçağı yığının içinden aşağı doğru bastırır. Zamanla bu silindirin içindeki poliüretan keçe aşınır. İlk belirti, dişli kutusu gözetleme camında yükselen yağ veya dolum deliğinden sızıntıdır. Bunun kesme üzerindeki etkisi kesme kuvvetinin kaybıdır: makine normal hidrolik basınç gösterebilir, ancak bıçak kağıdı temiz bir şekilde kesmeyi durdurur. Bu, işiniz için kenarın pürüzlü olması veya yeniden traşlanması gereken eksik bir kesim anlamına gelir; daha kötüsü, kağıtları temiz bir şekilde dilimlemek yerine liflerini çeken tabakalar ortaya çıkar.
Kötü kesimlerin ikinci yaygın nedeni, bıçak itme çubuğundaki kırık bir enine pimdir. Bu küçük parça arızalandığında kavrama devreye giremez ve bıçak hiç inmez. Operatörler bunu genellikle pompa basıncı normal okunmasına rağmen bıçağın kesmemesi olarak fark eder. Bu tür arızaların teşhisi hızlıdır ancak makinenin açılmasını gerektirir, bu nedenle genellikle duruş süresi anlamına gelir. Bir teslimat tarihi planlarken, tedarikçinizin yedek parça ve servis programı bulundurup bulundurmadığını bilmek indirimden daha değerlidir.
Boşta çalışma sırasındaki olağandışı sesler genellikle kasnak veya sonsuz mil yataklarının kuru çalıştığını ya da hasar gördüğünü gösterir. Yatak arızası yavaş ilerleyen bir süreçtir: makine sonunda durmadan önce kesim giderek daha tutarsız hale gelir. Sapma kademeli olduğu için birçok atölye bunu ancak kesim toleransları kaçtıktan sonra fark eder. Bu nedenle kesicilerini düzenli olarak kalibre eden ve bakım kayıtları tutan matbaalar, arızaları bekleyenlere göre daha tutarlı sonuçlar üretir.
Hidrolik hava bir diğer gizli sorundur. Yağ hatlarında hapsolan hava, mengenenin aşağı baskı yaparken titremesine neden olur ve bıçağın doğru şekilde döngü yapmasını engelleyebilir. Modern S serisi makinelerde basınç rölelerinin yerini mengene kontrolü için zaman röleleri almıştır, ancak prensip aynıdır: mengene, bıçak hareket etmeden önce yığını sıkı ve eşit şekilde kavramalıdır. Mengene zayıf veya sarsıntılıysa, kesim sırasında ortadaki tabakalar kayabilir ve üstten alta doğru eğri bir yığın ile tutarsız ölçüler ortaya çıkar.
Alıcılar için pratik çıkarım basittir. Numunenizi aldığınızda traşlanmış kenarları ölçün, dört köşenin de dik olduğunu kontrol edin ve her kopyanın eşleştiğini doğrulayın. Tedarikçinize bıçak bakımı ve kalibrasyon programlarını sorun. Kesici bakım planını somut terimlerle açıklayabilen bir matbaa, kalitenizi koruyan bir matbaadır. Kitabınızın kenarları üretimin son dakikasında belirlenir ve bu kenarlar tasarım kadar ekipman bakımıyla da belirlenir.