
Snijden is de laatste stap in een oplage en tevens een van de meest mechanische. Een guillotinesnijder is een precisiemachine met stalen mes, hydraulische klem en door nokken aangedreven bediening. Goed onderhouden komt elk exemplaar haaks en identiek uit de machine. Is dat niet het geval, dan tonen de fouten zich direct in de afgewerkte boeken die u ontvangt: ongelijke randen, afwijkende eindformaten of zelfs zichtbare messtrepen. Inzicht in hoe deze machines falen helpt u te weten wat u controleert bij levering en waarom onderhoud belangrijk is bij de drukker die u kiest.
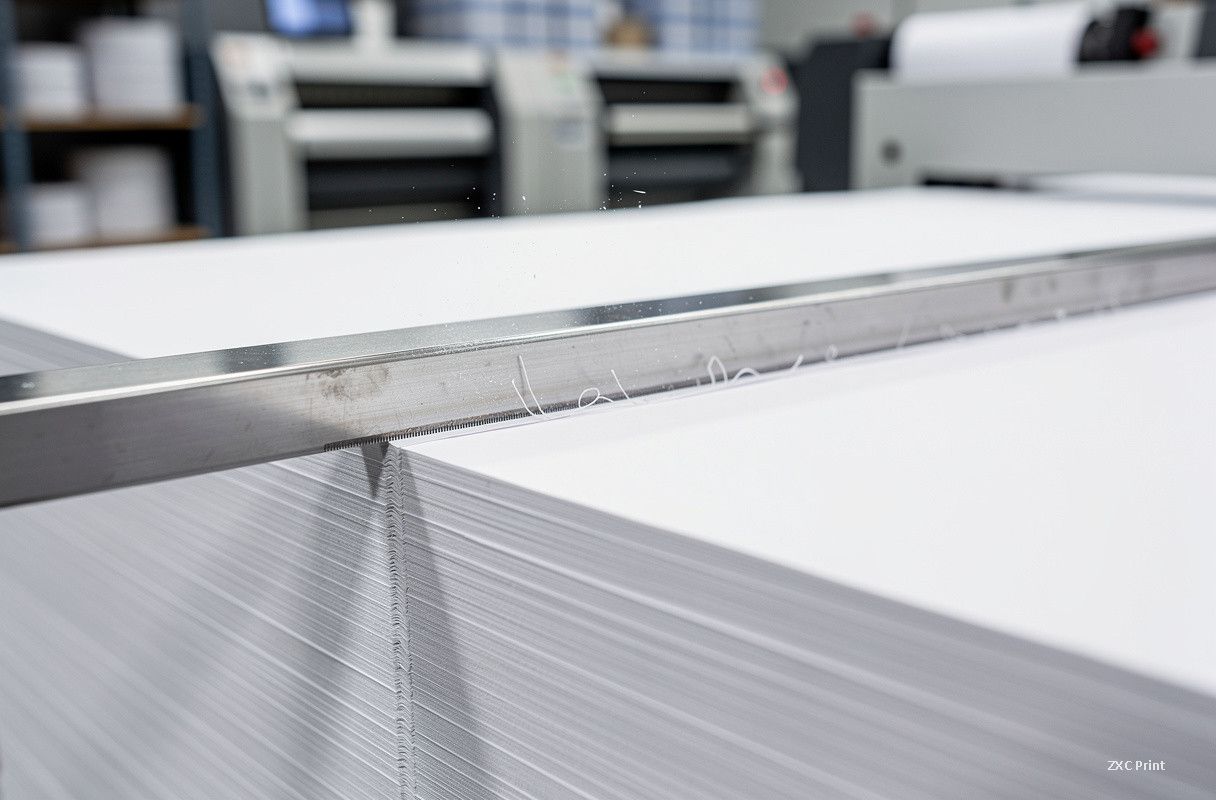
Een van de meest voorkomende storingspunten is de wormwielkast die het mes aandrijft. Daarin drukt een kleine hydraulische cilinder het mes door de stapel. Na verloop van tijd slijt de polyurethaan afdichting in deze cilinder. Het eerste teken is olie die stijgt in het kijkglas van de wielkast of lekt uit het vulgat. Het praktische gevolg is verlies van snijkracht: de machine kan een normale hydraulische druk tonen, terwijl het mes niet meer schoon door het papier snijdt. Voor uw opdracht betekent dat een ruwe rand of een onvolledige snede die opnieuw moet worden gesneden, of erger: vellen die vezels lostrekken in plaats van schoon te worden doorgesneden.
Een tweede veelvoorkomende oorzaak van slechte sneden is een gebroken dwarsstift op de messtang. Als dit kleine onderdeel bezwijkt, kan de koppeling niet aangrijpen en daalt het mes helemaal niet. Operators merken dit meestal het eerst doordat het mes niet snijdt, terwijl de pompdruk normaal is. Dergelijke storingen zijn snel vast te stellen, maar vereisen dat de machine wordt geopend, dus meestal betekent dit stilstand. Bij het plannen van een leverdatum is weten of uw leverancier reservedelen en een onderhoudsschema achter de hand heeft meer waard dan een korting.
Ongebruikelijke geluiden tijdens onbelast draaien wijzen meestal op lagers in de poelie of de wormas die droog lopen of beschadigd zijn. Lagerslijtage is een traag proces: de snede wordt geleidelijk minder consistent voordat de machine uiteindelijk stopt. Omdat de afwijking geleidelijk is, merken veel bedrijven het pas als de snijtoleranties al zijn verschoven. Daarom leveren drukkers die hun snijders regelmatig kalibreren en onderhoudslogboeken bijhouden consistentere resultaten dan drukkers die op storingen wachten.
Hydraulische lucht is een andere verborgen boosdoener. Lucht in de olieleidingen laat de klem trillen tijdens het aandrukken en kan verhinderen dat het mes correct zijn slag maakt. Bij moderne S-series zijn drukomvormers vervangen door tijdrelais om het klemmen te regelen, maar het principe blijft hetzelfde: de klem moet de stapel stevig en gelijkmatig vastgrijpen voordat het mes beweegt. Is de klem zwak of schokkerig, dan kunnen de middelste vellen tijdens het snijden verschuiven, met een scheve stapel en afwijkende afmetingen van boven naar beneden als gevolg.
Voor inkopers is de praktische conclusie eenvoudig. Meet bij ontvangst van uw monster de gesneden randen, controleer of alle vier hoeken haaks zijn en bevestig dat elk exemplaar overeenkomt. Vraag uw leverancier naar het onderhouds- en kalibratieschema van de messen: een drukker die zijn onderhoudsplan voor de snijder concreet kan beschrijven, beschermt uw kwaliteit. De randen van uw boek worden in de laatste minuut van de productie bepaald, en ze worden net zozeer door apparaatzorg als door ontwerp bepaald.