
Skärning är det sista steget i en tryckupplaga och också ett av de mest mekaniska. En giljotinskärare är en precisionsmaskin med stålblad, hydraulisk klämma och kamdrivna kontroller. När den är väl underhållen blir varje exemplar rakt och identiskt. När den inte är det syns felen direkt i de färdiga böckerna du får: ojämna kanter, varierande slutformat eller till och med synliga bladmärken. Att förstå hur dessa maskiner fallerar hjälper dig att veta vad du ska kontrollera när ett jobb anländer och varför underhåll spelar roll för det tryckeri du väljer.
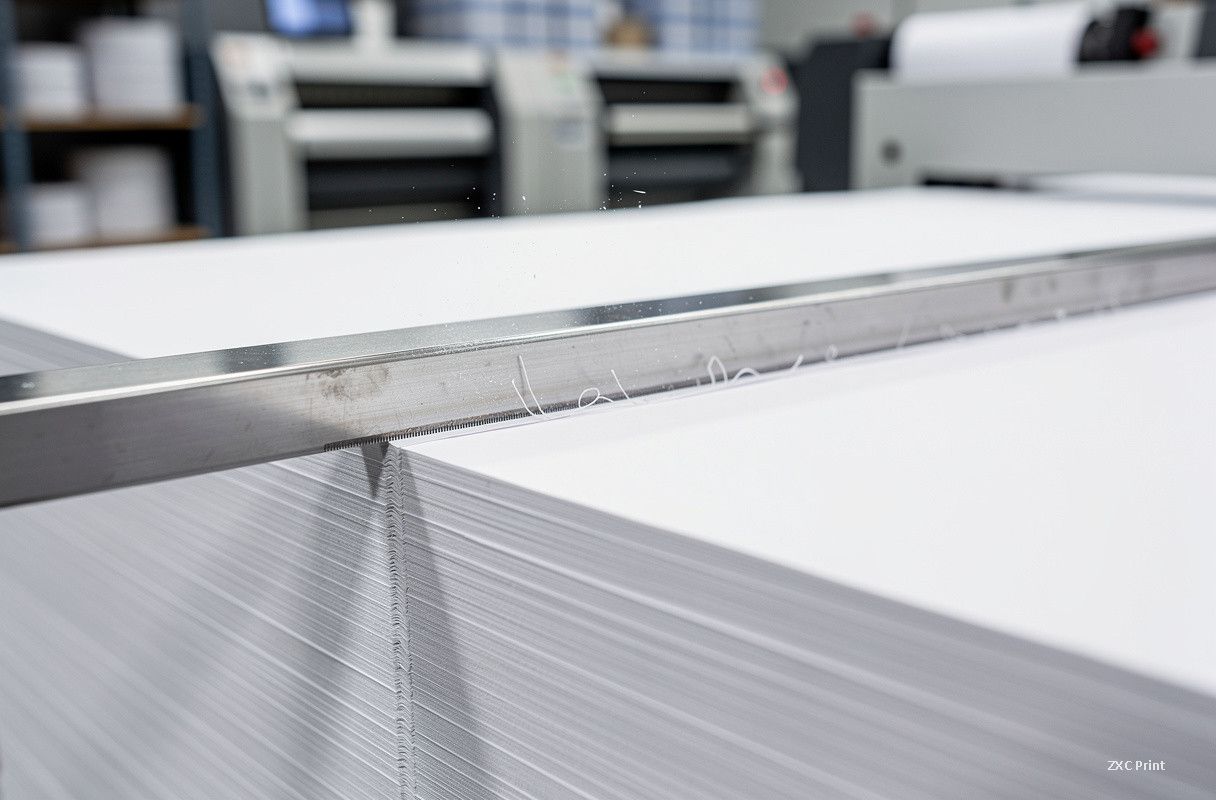
En av de vanligaste felpunkterna är snäckväxellådan som driver bladet. Inuti pressar en liten hydraulcylinder bladet ned genom bunten. Med tiden slits polyuretantätningen i cylindern ut. Första tecknet är olja som stiger i växellådans synglas eller läcker från påfyllningshålet. Den praktiska effekten är förlorad skärkraft: maskinen kan visa normalt hydraultryck men bladet slutar skära rent genom papperet. För ditt jobb innebär det en rå kant eller ett ofullständigt snitt som måste skäras om, eller värre, ark som drar fibrer i stället för att skäras rent.
En andra vanlig orsak till dåliga snitt är en bruten tvärpinne på bladets tryckstång. När denna lilla del fallerar kan kopplingen inte gripa in och bladet går inte ned alls. Operatörer märker oftast detta först genom att kniven inte skär trots att pumptrycket visar normalt. Fel som detta är snabba att diagnostisera men kräver att maskinen öppnas, så de innebär vanligtvis stillestånd. När du planerar ett leveransdatum är det värt mer än en rabatt att veta om leverantören har reservdelar och ett serviceschema till hands.
Ovanliga ljud vid tomgång pekar vanligtvis på lager i remskivan eller snäckaxeln som går torrt eller är skadade. Lagerfel är en långsam process: snittet blir gradvis mindre jämnt innan maskinen till slut stannar. Eftersom avvikelsen är gradvis märker många tryckerier den först när skärtoleranserna har glidit. Därför ger tryckerier som kalibrerar sina skärare regelbundet och för underhållsloggar mer jämna resultat än de som väntar på haverier.
Hydraulisk luft är en annan dold orsak. Luft som fastnar i oljeledningarna får klämman att vibrera när den pressar ned och kan hindra bladet från att gå rätt i cykeln. I moderna S-serie-maskiner har tryckreläer ersatts med tidsreläer för att styra klämningen, men principen är densamma: klämman måste greppa bunten stadigt och jämnt innan bladet rör sig. Om klämman är svag eller ryckig kan de mittersta arken förskjutas under snittet, vilket lämnar en böjd bunt och varierande mått från topp till botten.
För köpare är den praktiska slutsatsen enkel. När du får ditt provexemplar, mät de skurna kanterna, kontrollera att alla fyra hörn är räta och bekräfta att varje exemplar stämmer. Fråga din leverantör om schema för bladunderhåll och kalibrering: ett tryckeri som kan beskriva sin underhållsplan för skäraren i konkreta ordalag är ett tryckeri som skyddar din kvalitet. Kanterna på din bok avgörs under produktions sista minut, och de avgörs av utrustningsvård lika mycket som av design.