
Надёжность резальной машины: как обслуживание оборудования влияет на ваш тираж
Обрезка, это последний этап производства тиража, и при этом один из самых механических. Гильотинный резак представляет собой точный механизм из стального ножа, гидравлического прижима и кулачковых приводов. При хорошем обслуживании каждый экземпляр выходит ровным и одинаковым. При плохом, дефекты сразу видны в готовых книгах, которые вы получаете: неровные края, несовпадающие форматы после обрезки или даже заметные следы ножа. Понимание того, как выходят из строя эти машины, помогает понять, что проверять при приёмке тиража и почему обслуживание важно для типографии, которую вы выбираете.
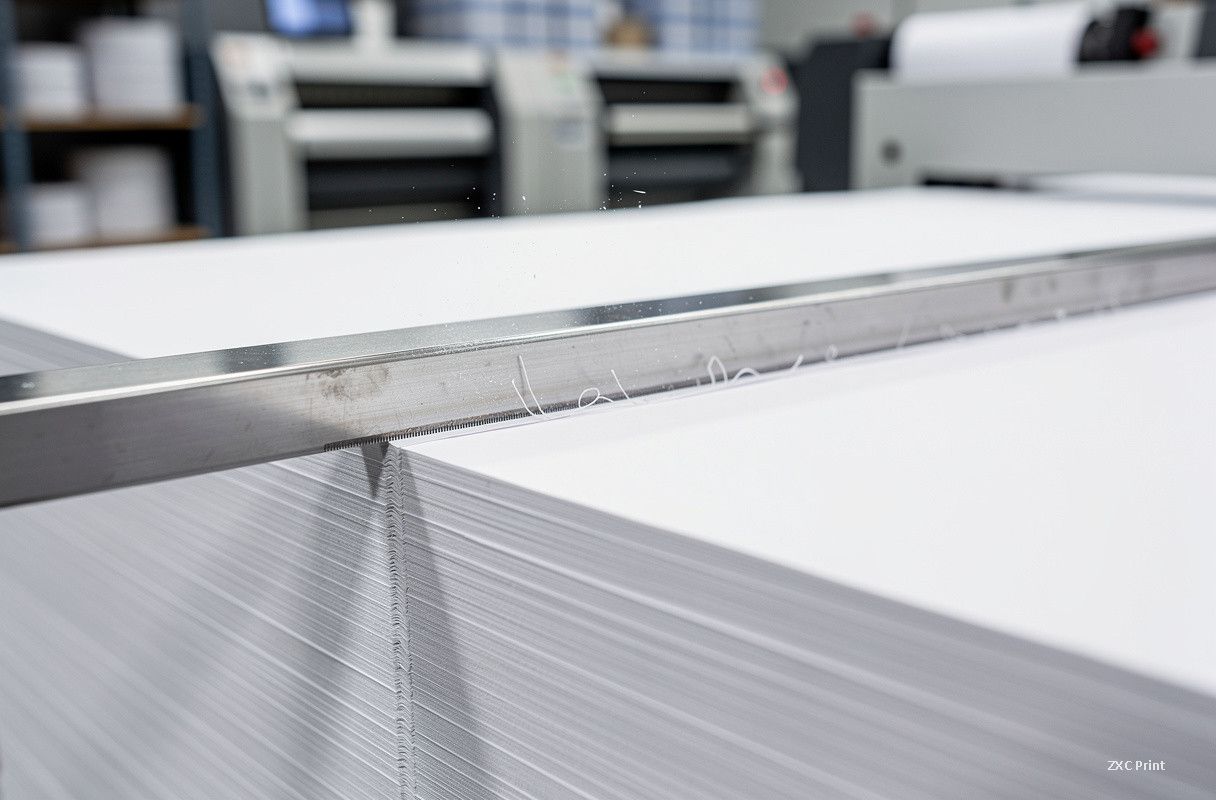
Одна из самых частых точек отказа, червячный редуктор привода ножа. Внутри небольшой гидроцилиндр опускает нож через стопу. Со временем полиуретановое уплотнение внутри этого цилиндра изнашивается. Первый признак, масло поднимается в смотровом стекле редуктора или протекает из заливного отверстия. Практический результат, потеря усилия резания: машина может показывать нормальное гидравлическое давление, но нож перестаёт чисто резать бумагу. Для вашего тиража это означает рваный край или неполный рез, который приходится обрезать повторно, или хуже, листы, где волокна вырываются вместо чистого среза.
Вторая частая причина плохой обрезки, сломанный поперечный штифт на толкателе ножа. Когда эта небольшая деталь выходит из строя, муфта не может включиться, и нож вообще не опускается. Операторы обычно замечают это в первую очередь по тому, что нож не режет, хотя давление насоса в норме. Такие неисправности быстро диагностируются, но требуют вскрытия машины, поэтому обычно означают простой. Когда вы планируете дату поставки, знание того, держит ли поставщик запчасти и график сервисного обслуживания, стоит больше, чем скидка.
Необычные шумы при работе на холостом ходу обычно указывают на подшипники шкива или червячного вала, работающие без смазки или повреждённые. Отказ подшипника, процесс медленный: рез постепенно становится менее стабильным, прежде чем машина окончательно остановится. Поскольку отклонение нарастает постепенно, многие типографии замечают его только после того, как допуски на обрезку уже нарушены. Поэтому типографии, которые регулярно калибруют резаки и ведут журналы обслуживания, дают более стабильный результат, чем те, что ждут поломок.
Воздух в гидравлике, ещё один скрытый виновник. Воздух, попавший в масляные магистрали, заставляет прижим вибрировать при опускании и может мешать правильному циклу ножа. В современных машинах серии S реле давления заменены на реле времени для управления прижимом, но принцип тот же: прижим должен плотно и равномерно зажать стопу до движения ножа. Если прижим слабый или рывковый, средние листы могут смещаться во время реза, оставляя выгнутую стопу и неодинаковые размеры сверху вниз.
Для заказчиков практический вывод прост. Когда вы получаете образец, измерьте обрезанные края, проверьте, что все четыре угла прямые, и убедитесь, что каждый экземпляр совпадает. Спросите поставщика о графике обслуживания и калибровки ножа: типография, которая может конкретно описать план обслуживания резака, защищает ваше качество. Края вашей книги определяются в последнюю минуту производства, и их определяет уход за оборудованием не меньше, чем дизайн.