
Klager på fargeavvik er blant de mest vedvarende problemene i trykking og emballasje, og presset er størst for bedrifter som lever av eksportordrer. Alle som har jobbet med fargestyring, sier det samme: standardisering og stabilitet ligger til grunn for enhver metode og standard i faget. Etterbehandling er en stor del av bildet, og notatene nedenfor forklarer hvordan den påvirker fargen og hva en bedrift kan gjøre med det.
Hvordan etterbehandling påvirker fargen
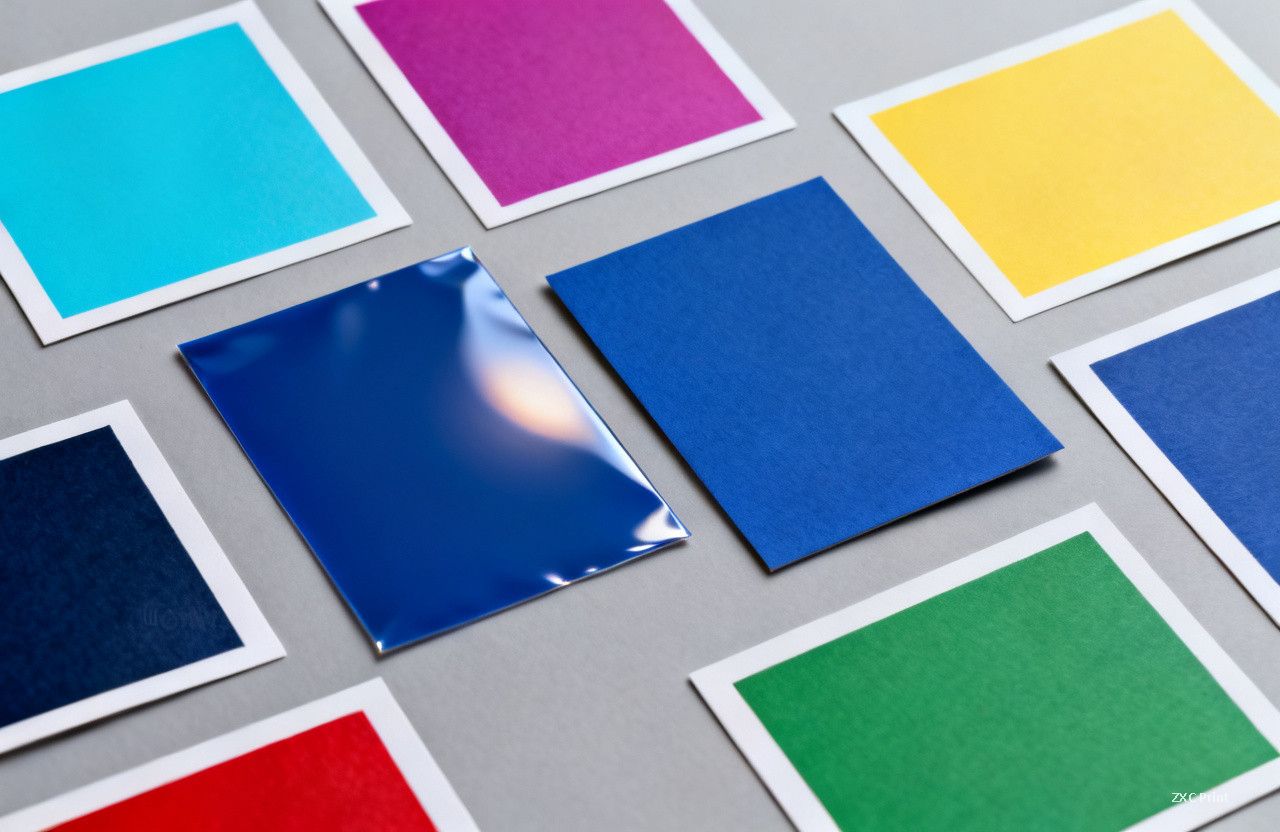
Et ark som forlater pressen, er ikke det arket kunden mottar. Laminering, lakkering, UV-lakk, dispersjonslakk og preging endrer hvordan lyset oppfører seg på trykkets overflate. Blank laminering forsterker mørke toner og øker kontrasten. Matt laminering flater dem ut og løfter mellomtonene. Dispersjonslakk endrer overflateenergien og gjør arket litt mørkere. Selve blekfilmen endres ikke, men både den målte verdien og den oppfattede fargen gjør det. Derfor kan en korrektur som er godkjent uten overflatebehandling, se feil ut når det ferdige produktet plasseres ved siden av kundens godkjente prøveeksemplar.
Standardiser materialer før du jager tall
Det første virkemiddelet er ikke programvare. Det er materiallisten. Hold merke og type på hvert forbruksmateriale til overflatebehandling likt fra jobb til jobb, og kontroller innkommende lager mot spesifikasjonen i stedet for å stole på etiketten. Filtykkelse og filmfarge betyr mer enn de fleste bedrifter forventer. Et parti lamineringsfilm som er noen mikron tynnere, eller litt varmere i tonen, vil flytte den endelige fargen selv når pressen er helt under kontroll. Å holde merke og modell konstant er allerede vanskelig i reell produksjon, og å legge til innkommende kontroll gjør det vanskeligere. Veid opp mot kostnaden av en fargeklage, et opptrykk og en forsinket forsendelse, er innsatsen billig.
Lag to ICC-profiler, ikke én
Når materialkontrollen er på plass, er neste steg å skille de to tilstandene til produktet i fargestyringen. En bedrift bør ha to ICC-profiler: én som beskriver prosessen med overflatebehandling, og én som beskriver prosessen uten. De brukes på forskjellige punkter i arbeidsflyten.
- Under fargematching i prepress, sammenlign kundens fargeprøve med en digital korrektur bygget med profilen for overflatebehandling, fordi den korrekturen forutsier utseendet til det ferdige produktet.
- Etter at matchen er godkjent, skriv ut to digitale korrekturer fra samme data.
- På pressen, følg korrekturen laget uten overflatebehandling. Hold pressearket mot det målet, og overflatebehandlingen vil bringe det trykte arket tilbake i tråd med kundens prøveeksemplar.
Hva fargestyring ikke kan fikse
Fargestyring er et kraftig verktøy med harde grenser, og disse grensene er verdt å si rett ut.
- En styrt arbeidsflyt kan ikke utvide fargeomfanget til en enhet. Den mapper ett fargerom inn i et annet, så en vilkårlig kundefil kan ikke alltid gjengis nøyaktig som levert. Noen farger ligger utenfor det pressen kan legge ned.
- Gamut-mapping mister alltid noe. Når en målfarge faller utenfor det oppnåelige området, må bedriften avgjøre om nøyaktig fargetone eller minimal visuell forskyvning betyr mest, og den avgjørelsen tilhører kunden.
- Digital korrektur retter seg mot én presse eller én trykkstandard. En korrektur laget for et bestrøket ark på en femfargemaskin overføres ikke til en annen presse, et annet substrat eller et annet blekksett. Å behandle hver maskin som om den kan følge samme korrektur, er en vanlig kilde til tvister.
- Metamerisme fortjener oppmerksomhet i enhver fargerutine. To prøver kan matche under én lyskilde og avvike under en annen, så godkjenning av en farge under en enkelt lampe vil ikke avdekke problemet.
Operatøren avgjør fortsatt resultatet
Verktøy og profiler setter målet, men det er menneskene som treffer det. En erfaren prepress-operatør, pressemann og etterbehandlingsoperatør kan levere arbeid som et svakere team ikke kan, selv med identisk utstyr og identiske standarder. Kompetente ansatte som arbeider innenfor et definert fargestyringssystem, presterer bedre enn et sofistikert system som kjøres uten skjønn. Det praktiske målet med fargestyring er å gjøre gode resultater repeterbare for operatører som fortsatt lærer, slik at et voksende team kan gjengi farge konsekvent og bruke mindre tid og mindre materiale på veien mot et akseptabelt ark. Det samme systemet lar farge flyttes mellom inngangs- og utgangsenheter, og det forkorter samtalen mellom prepress, presse og etterbehandling.
Standarder gjelder også utstyret
Et gammelt ordtak sier at en håndverker må kvesse verktøyene sine før han kan gjøre godt arbeid. I fargestyring kreves standardisering og stabilitet av operatøren, men det kreves også av programvaren, måleinstrumentene, profilene og arbeidsflyten. Hvis et spektrofotometer driver, hvis en skjerm kalibreres månedlig i stedet for ukentlig, eller hvis en profil stille erstattes, kan ikke disiplin på fabrikkgulvet kompensere. Fargestyring og kvalitetsstyring forsterker hverandre. Når begge fungerer, kan bedriften forutsi fargen i stedet for å oppdage den, kvaliteten holder seg jevn på tvers av skift, og kundeklager forsvinner. Stol på systemet, men ikke behandle det som en garanti. En styrt arbeidsflyt fjerner mange av problemene, ikke alle, og vurderingen til en god operatør er fortsatt en del av svaret.