
Klagomål på färgskillnader är bland de mest envisa problemen i tryckeri- och förpackningsbranschen, och pressen är högst för anläggningar som lever på exportorder. Den som har arbetat med färgstyrning säger samma sak: standardisering och stabilitet ligger bakom varje metod och varje standard i branschen. Efterbehandlingen är en stor del av den bilden, och anteckningarna nedan förklarar hur den påverkar färgen och vad en anläggning kan göra åt det.
Hur efterbehandlingen påverkar färgen
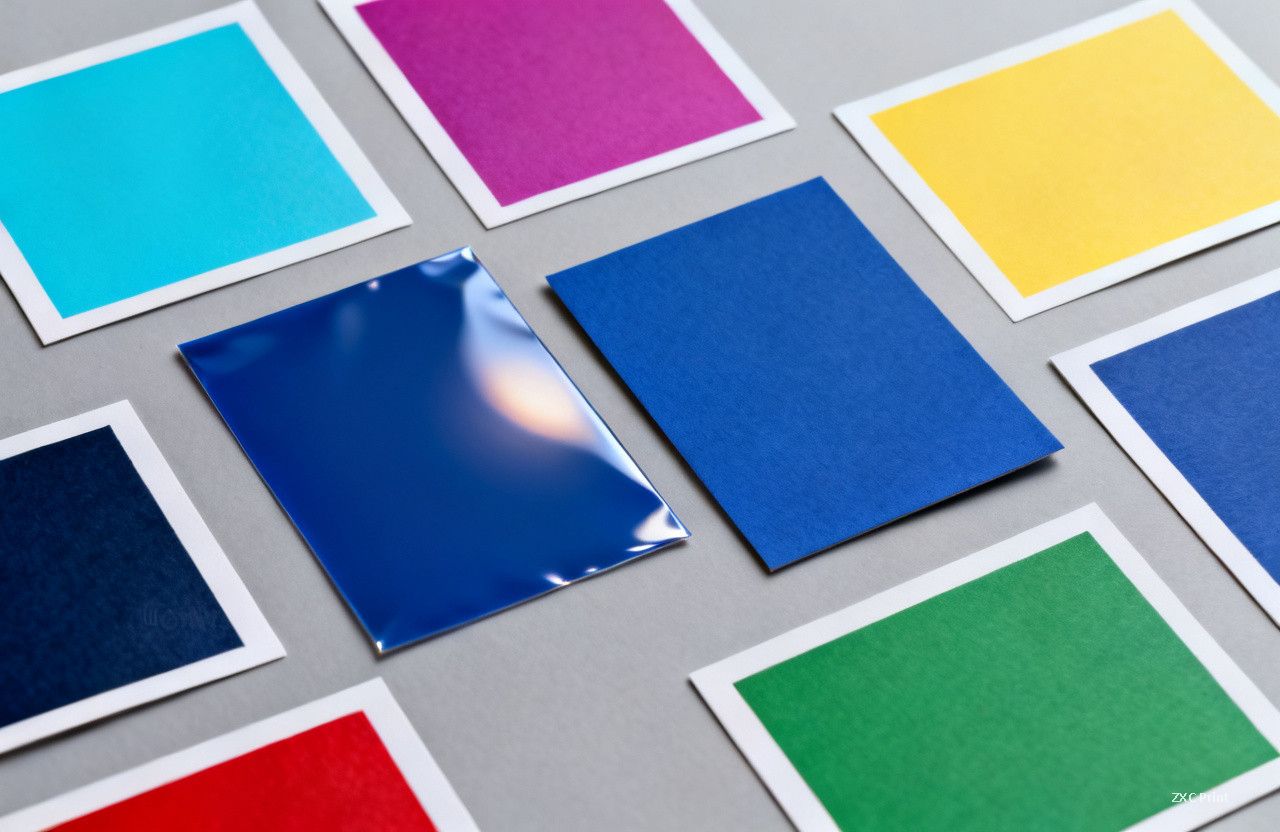
Ett ark som lämnar pressen är inte det ark kunden får. Laminering, lackning, UV-lack, dispersionslack och prägling förändrar alla hur ljuset beter sig vid tryckets yta. Glansig laminering fördjupar de mörkare tonerna och ökar kontrasten. Matt laminering dämpar dem och lyfter mellantonerna. Dispersionslack ändrar ytenergin och gör arket något mörkare. Själva färgfilmen ändras inte, men både det uppmätta värdet och den upplevda färgen gör det. Därför kan ett korrektur som godkänts utan ytbehandling se fel ut när den färdiga produkten placeras bredvid kundens godkända provexemplar.
Standardisera materialen innan du jagar siffror
Den första hävstången är inte programvara. Det är materiallistan. Håll märke och typ av varje förbrukningsmaterial för ytbehandling konstant från jobb till jobb, och kontrollera inkommande lager mot dess specifikation i stället för att lita på etiketten. Filmens tjocklek och färg spelar större roll än de flesta anläggningar förväntar sig. En sats lamineringsfilm som är några mikron tunnare, eller något varmare i tonen, flyttar den slutliga färgen även när pressen är perfekt under kontroll. Att hålla märke och modell konstanta är redan svårt i verklig produktion, och att lägga till inkommande kontroll gör det svårare. Vägt mot kostnaden för ett färgklagomål, en nytryckning och en försenad leverans är ansträngningen billig.
Bygg två ICC-profiler, inte en
När materialkontrollen är på plats är nästa steg att separera produktens två tillstånd inom färgstyrningen. En anläggning bör ha två ICC-profiler: en som beskriver processen med ytbehandling, och en som beskriver processen utan. De används vid olika punkter i arbetsflödet.
- Vid färgmatchning i prepress, jämför kundens färgprov mot en digital korrektur byggd med profilen för ytbehandling, eftersom det korrekturet förutsäger det färdiga godsets utseende.
- När matchningen är godkänd, skriv ut två digitala korrektur från samma data.
- I pressen, följ korrekturet som gjorts utan ytbehandling. Håll pressarket mot det målet, och ytbehandlingen kommer att föra det tryckta arket tillbaka i linje med kundens prov.
Vad färgstyrning inte kan åtgärda
Färgstyrning är ett kraftfullt verktyg med hårda gränser, och dessa gränser är värda att nämna rakt ut.
- Ett hanterat arbetsflöde kan inte vidga en enhets färgomfång. Det mappar ett färgrum till ett annat, så en godtycklig kundfil kan inte alltid återges exakt som levererad. Vissa färger ligger utanför vad pressen kan lägga på.
- Omfångsmappning förlorar alltid något. När en målffärg faller utanför det uppnåbara intervallet måste anläggningen avgöra om korrekt kulör eller minimal visuell förskjutning är viktigast, och det beslutet tillhör kunden.
- Digital korrektur siktar på en press eller en tryckstandard. Ett korrektur byggt för ett bestruket ark på en femfärgsmaskin överförs inte till en annan press, ett annat substrat eller en annan färgsats. Att behandla varje maskin som om den kan följa samma korrektur är en vanlig källa till tvister.
- Metamerism förtjänar uppmärksamhet i varje färgrutin. Två prover kan matcha under en ljuskälla och skilja sig under en annan, så att godkänna en färg under en enda lampa avslöjar inte problemet.
Operatören avgör fortfarande resultatet
Verktyg och profiler sätter målet, men människor når det. En erfaren prepressoperatör, pressman och efterbehandlare kan leverera arbete som ett svagare team inte kan, även med identisk utrustning och identiska standarder. Kompetent personal inom ett definierat färgstyrningssystem presterar bättre än ett sofistikerat system som körs utan omdöme. Det praktiska målet med färgstyrning är att göra goda resultat repeterbara för operatörer som fortfarande lär sig, så att ett växande team kan återge färg konsekvent och lägga mindre tid och mindre material på vägen till ett godtagbart ark. Samma system låter färg flytta mellan in- och utenheter, och det kortar samtalet mellan prepress, press och efterbehandling.
Standarder gäller även utrustningen
Ett gammalt ordspråk säger att hantverkaren måste vässa sina verktyg innan han kan göra ett bra arbete. Inom färgstyrning krävs standardisering och stabilitet av operatören, men det krävs också av programvaran, mätinstrumenten, profilerna och arbetsflödet. Om en spektrofotometer driver, om en skärm kalibreras månadsvis i stället för veckovis, eller om en profil tyst byts ut, kan disciplinen på fabriksgolvet inte kompensera. Färgstyrning och kvalitetsstyrning förstärker varandra. När båda fungerar kan anläggningen förutsäga färg i stället för att upptäcka den, kvaliteten håller sig stabil mellan skift, och kundklagomålen försvinner. Tro på systemet, men behandla det inte som en garanti. Ett hanterat arbetsflöde tar bort många av problemen, inte alla, och en duktig operatörs omdöme är fortfarande en del av svaret.