
Corrigir Riscos de Tinta e Marcas de Engrenagem em uma Impressora Flexográfica
Um operador de impressora que trabalha com uma Heidelberg Gallus 410 descreveu recentemente um problema persistente. A cor na folha ficava escura em uma faixa e clara na seguinte, e o defeito era mais evidente em um azul sólido pesado. O rolo anilox, a lâmina de raspagem de aço inoxidável e a própria impressora eram novos, e não havia vibração óbvia na estrutura. Esse conjunto de pistas aponta para um pequeno número de causas, e elas podem ser verificadas em uma ordem fixa.
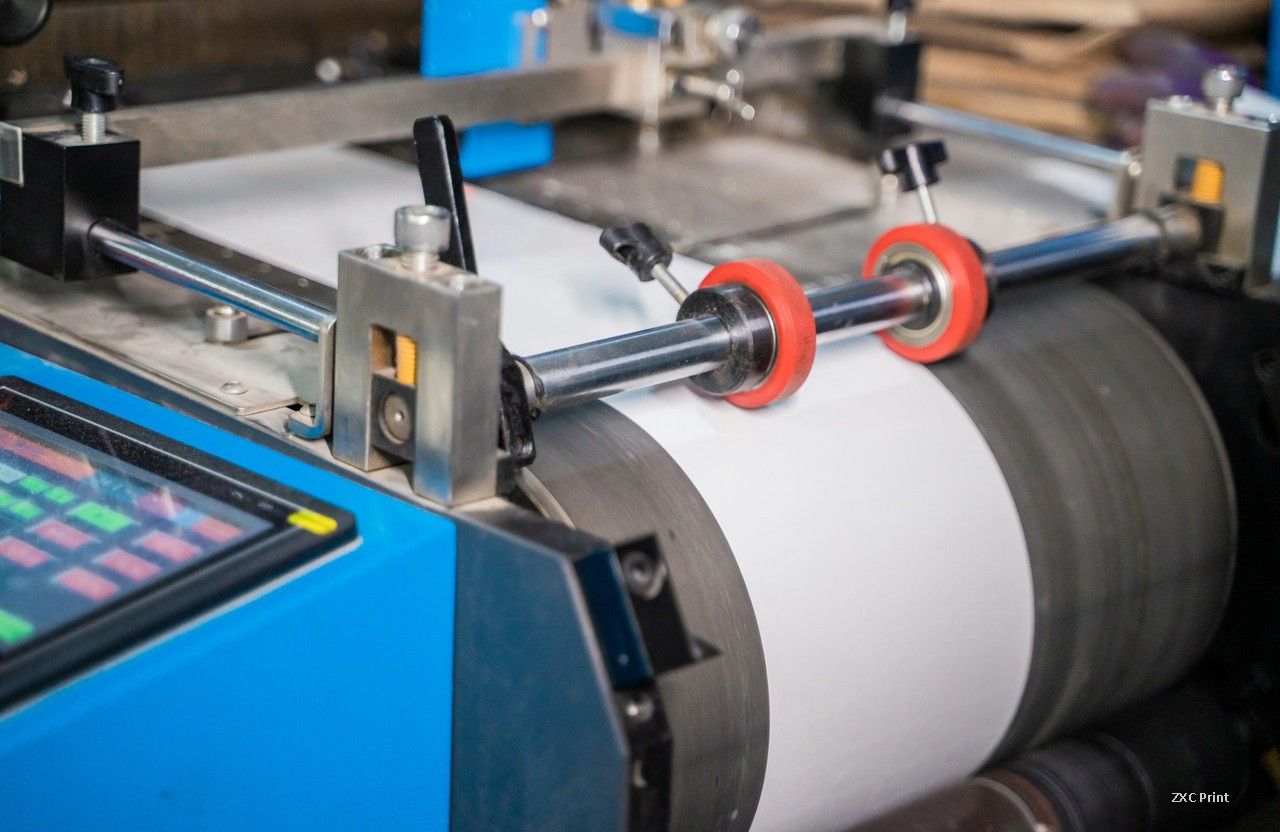
Como um Risco de Tinta Aparece em uma Impressora Flexográfica
Um risco de tinta, frequentemente chamado de barra de tinta, é uma faixa estreita onde a espessura do filme de tinta muda. Ele se repete a uma distância fixa ao longo da bobina, e esse espaçamento é a pista. Riscos ligados a um rolo se repetem uma vez por revolução do rolo. Riscos ligados a uma engrenagem se repetem uma vez por engate de dente. Meça a distância entre duas faixas, compare com a circunferência de cada parte rotativa, e a maior parte das suposições desaparece.
Comece pela Lâmina de Raspagem e pelo Rolo Anilox
Se a lâmina de raspagem estiver instalada, verifique a lâmina antes de qualquer outra coisa. Uma lâmina desgastada, lascada ou mal ajustada deixa um filme de tinta irregular na superfície do anilox, e a impressora imprime esse filme irregular diretamente na chapa. Procure por tinta seca acumulada sob a lâmina, uma lâmina com pressão excessiva e um ângulo de lâmina que se afastou do ajuste usado na preparação.
No rolo anilox, inspecione células entupidas, danos mecânicos e desgaste. Um rolo novo ainda pode ser inadequado para o trabalho. Volume de célula muito baixo para um sólido pesado resulta em deposição falha e irregular, enquanto volume de célula muito alto inunda a chapa e preenche os detalhes finos. Se os riscos permanecerem no mesmo lugar quando você gira o rolo anilox manualmente, examine os rolos que transportam a bobina.
Circularidade dos Rolos, Engrenagens e Rolamentos
Rolos de borracha são os suspeitos habituais em qualquer impressora. Verifique a circularidade de cada rolo de borracha com um relógio comparador, depois verifique os dentes das engrenagens e os rolamentos quanto a desgaste. Um rolo fora de circularidade, uma engrenagem com flanco desgastado ou um rolamento com folga empurrará a impressão para dentro e para fora a cada volta, e o resultado é uma barra repetitiva que nenhum ajuste de tinta remove.
Onde o trem de tinta não tem lâmina de raspagem no rolo anilox, o rolo de borracha controla o filme, então excentricidade e desgaste de engrenagem nesse rolo importam ainda mais. Meça antes de substituir qualquer coisa. Um relógio comparador custa muito menos que um conjunto de rolos.
Por que Baixa Velocidade de Impressão Piora as Marcas de Engrenagem
Marcas de engrenagem, às vezes chamadas de riscos de engrenagem, vêm do engate das engrenagens de acionamento. Em uma máquina como a Gallus 410 as engrenagens são helicoidais, e engrenagens helicoidais raramente produzem marcas de engrenagem em velocidade de operação. Em baixa velocidade as mesmas engrenagens se comportam de maneira diferente. O contato dos dentes ocorre com um filme de óleo mais fino e menos inércia, então qualquer erro na forma do dente é transferido ao cilindro como uma pequena oscilação.
É por isso que uma impressora pode rodar um sólido limpo a 80 a 90 m/min e ainda mostrar barras quando é movida lentamente ou operada devagar durante a preparação. Rode o trabalho em velocidade mais alta e observe se as barras desaparecem. Se desaparecerem, o trem de acionamento é a fonte, e as engrenagens são o lugar de procurar.
Por que Sólidos Azul-Escuros Mostram Cada Defeito
Os impressores têm um ditado que a tinta azul não esconde nada. Um sólido azul pesado é a imagem menos tolerante na folha. O filme de tinta é espesso, então qualquer variação na transferência aparece como uma mudança visível de densidade, e o olho percebe diferenças de densidade do azul muito mais facilmente que a mesma variação no amarelo ou magenta. O verde se comporta de maneira semelhante. Trate um sólido azul como um amplificador de um problema mecânico que seria quase invisível em uma imagem mais clara, em vez de como prova de que a tinta ou a cor está com defeito.
Uma Sequência de Diagnóstico Simples
- Imprima um sólido na velocidade normal de operação, depois em metade da velocidade. Anote se as barras aparecem, desaparecem ou mudam de posição.
- Meça a distância entre duas barras adjacentes, depois divida pelo número de repetições para obter um comprimento de repetição.
- Compare esse comprimento com a circunferência do rolo anilox, de cada rolo de borracha, do cilindro de chapa e do passo da engrenagem.
- Limpe e reajuste a lâmina de raspagem, depois repita o teste.
- Verifique a circularidade dos rolos com um relógio comparador, depois verifique os dentes das engrenagens e os rolamentos.
- Se a repetição corresponder ao passo da engrenagem, inspecione as engrenagens de acionamento quanto a desgaste, folga e lubrificação.
O que os Resultados Geralmente Indicam
Se a repetição corresponder à circunferência de um rolo, o defeito está nesse rolo: circularidade, folga de rolamento ou desgaste de engrenagem em seu eixo. Se corresponder a um dente, o defeito está no trem de engrenagens, e baixa velocidade o piorará. Se as barras se moverem quando a lâmina é reajustada mas a repetição permanecer a mesma, o filme de tinta está sendo dosado de forma irregular e a lâmina ou as células do anilox precisam de atenção.
Uma máquina nova pode mostrar marcas de engrenagem, então a idade não é o fator decisivo. O padrão de contato e a velocidade de operação são. Anote a velocidade, o comprimento de repetição e a peça que corresponde. No próximo trabalho, essa nota economiza uma hora de tentativa e erro.