
Correction des traînées d'encre et des marques de denture sur une presse flexographique
Un conducteur de presse utilisant une Heidelberg Gallus 410 a récemment décrit un problème tenace. La couleur sur la feuille apparaissait foncée dans une bande et claire dans la suivante, et le défaut était particulièrement visible sur un aplat bleu soutenu. Le rouleau anilox, la lame de raclage en acier inoxydable et la presse elle-même étaient neufs, et aucune vibration évidente n'était présente dans le bâti. Cet ensemble d'indices oriente vers un petit nombre de causes, qui peuvent être vérifiées dans un ordre précis.
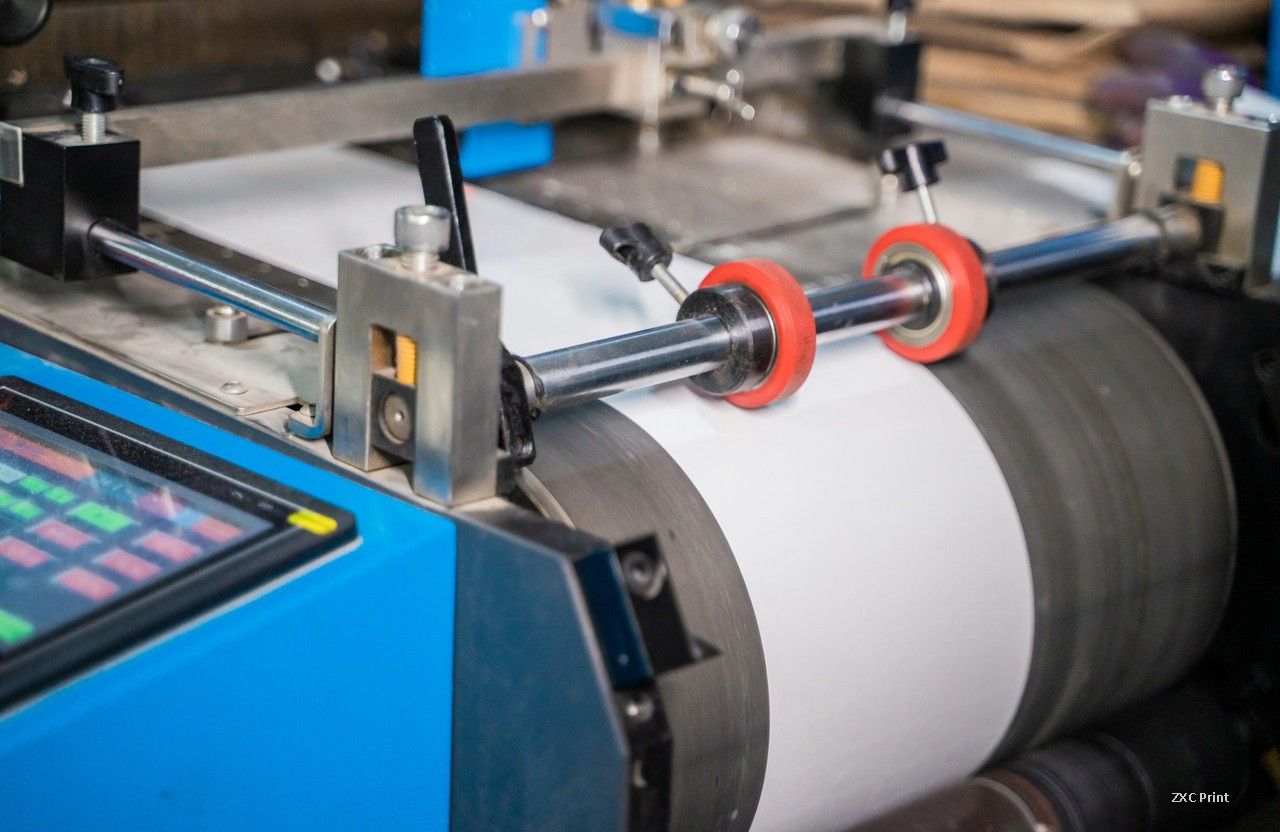
À quoi ressemble une traînée d'encre sur une presse flexographique
Une traînée d'encre, souvent appelée barre d'encre, est une bande étroite où l'épaisseur du film d'encre change. Elle se répète à une distance fixe le long de la bande, et cet espacement est l'indice. Les traînées liées à un rouleau se répètent une fois par tour de rouleau. Les traînées liées à un engrenage se répètent une fois par engagement de dent. Mesurez la distance entre deux bandes, comparez-la à la circonférence de chaque pièce en rotation, et la plupart des incertitudes disparaissent.
Commencez par la lame de raclage et le rouleau anilox
Si la lame de raclage est montée, vérifiez-la avant toute autre chose. Une lame usée, ébréchée ou mal réglée laisse un film d'encre irrégulier sur la surface anilox, et la presse imprime ce film irrégulier directement sur la plaque. Recherchez de l'encre séchée accumulée sous la lame, une lame trop serrée, et un angle de lame qui a dérivé par rapport au réglage utilisé lors de la préparation.
Sur le rouleau anilox, inspectez les alvéoles bouchées, les dommages mécaniques et l'usure. Un rouleau neuf peut néanmoins être inadapté au travail. Un volume d'alvéoles trop faible pour un aplat soutenu donne un dépôt pauvre et irrégulier, tandis qu'un volume trop élevé noie la plaque et remplit les détails fins. Si les traînées restent au même endroit lorsque vous tournez le rouleau anilox à la main, examinez les rouleaux qui transportent la bande.
Ronronnement des rouleaux, engrenages et roulements
Les rouleaux en caoutchouc sont les suspects habituels sur toute presse. Vérifiez la circularité de chaque rouleau en caoutchouc avec un comparateur à cadran, puis contrôlez les dents d'engrenage et les roulements pour l'usure. Un rouleau qui n'est pas rond, une dent d'engrenage usée ou un roulement présentant du jeu feront varier la pression à chaque tour, et le résultat est une barre répétitive qu'aucun réglage d'encre ne pourra éliminer.
Lorsque la chaîne d'encre n'a pas de lame de raclage sur le rouleau anilox, le rouleau en caoutchouc contrôle le film, donc le faux rond et l'usure des engrenages sur ce rouleau comptent encore plus. Mesurez avant de remplacer quoi que ce soit. Un comparateur à cadran coûte bien moins cher qu'un jeu de rouleaux.
Pourquoi une vitesse de presse faible aggrave les marques de denture
Les marques de denture, parfois appelées traînées d'engrenage, proviennent de l'engrènement des pignons d'entraînement. Sur une machine comme la Gallus 410, les engrenages sont hélicoïdaux, et les engrenages hélicoïdaux produisent rarement des marques de denture à vitesse de production. À faible vitesse, les mêmes engrenages se comportent différemment. Le contact des dents se fait avec un film d'huile plus mince et moins d'inertie, de sorte que toute erreur de forme de dent est transmise au cylindre sous forme de petite oscillation.
C'est pourquoi une presse peut imprimer un aplat propre à 80 ou 90 m/min et néanmoins montrer des barres lorsqu'elle est déplacée pas à pas ou utilisée lentement pendant la préparation. Lancez le travail à une vitesse plus élevée et observez si les barres s'estompent. Si c'est le cas, la source est dans la chaîne cinématique, et les engrenages sont à examiner.
Pourquoi les aplats bleu foncé révèlent tous les défauts
Les imprimeurs ont un dicton : l'encre bleue ne cache rien. Un aplat bleu soutenu est l'image la moins indulgente sur la feuille. Le film d'encre est épais, donc toute variation de transfert se traduit par un changement de densité visible, et l'œil perçoit les différences de densité du bleu bien plus facilement que la même variation en jaune ou en magenta. Le vert se comporte de manière similaire. Traitez un aplat bleu comme un révélateur d'un problème mécanique qui serait presque invisible dans une image plus claire, plutôt que comme la preuve que l'encre ou la couleur est en cause.
Une séquence de diagnostic simple
- Imprimez un aplat à vitesse normale, puis à mi-vitesse. Notez si les barres apparaissent, s'estompent ou changent de position.
- Mesurez la distance entre deux barres adjacentes, puis divisez par le nombre de répétitions pour obtenir une longueur de répétition.
- Comparez cette longueur à la circonférence du rouleau anilox, de chaque rouleau en caoutchouc, du cylindre porte-plaque et au pas d'engrenage.
- Nettoyez et réglez la lame de raclage, puis répétez le test.
- Vérifiez la circularité des rouleaux avec un comparateur à cadran, puis contrôlez les dents d'engrenage et les roulements.
- Si la répétition correspond au pas d'engrenage, inspectez les engrenages d'entraînement pour l'usure, le jeu et la lubrification.
Ce que les observations indiquent généralement
Si la répétition correspond à la circonférence d'un rouleau, le défaut se situe sur ce rouleau : circularité, jeu de roulement ou usure d'engrenage sur son arbre. Si elle correspond à une dent, le défaut se situe dans le train d'engrenages, et une vitesse faible l'aggravera. Si les barres se déplacent lorsque la lame est réglée mais que la répétition reste identique, le film d'encre est dosé de manière irrégulière et la lame ou les alvéoles anilox nécessitent une attention.
Une machine neuve peut présenter des marques de denture, donc l'âge n'est pas le facteur décisif. Le motif de contact et la vitesse de fonctionnement le sont. Notez la vitesse, la longueur de répétition et la pièce correspondante. Sur le travail suivant, cette note économise une heure d'essais et d'erreurs.