
En pressoperatör som kör en Heidelberg Gallus 410 beskrev nyligen ett svårlöst problem. Färgen på arket blev mörk i ett band och ljus i nästa, och felet var tydligast på en kraftig heltäckande blå yta. Aniloxvalsen, den rostfria rakelkniven och själva pressen var nya, och det fanns ingen uppenbar vibration i ramen. Den uppsättningen ledtrådar pekar på ett fåtal orsaker, och de kan kontrolleras i en fast ordning.
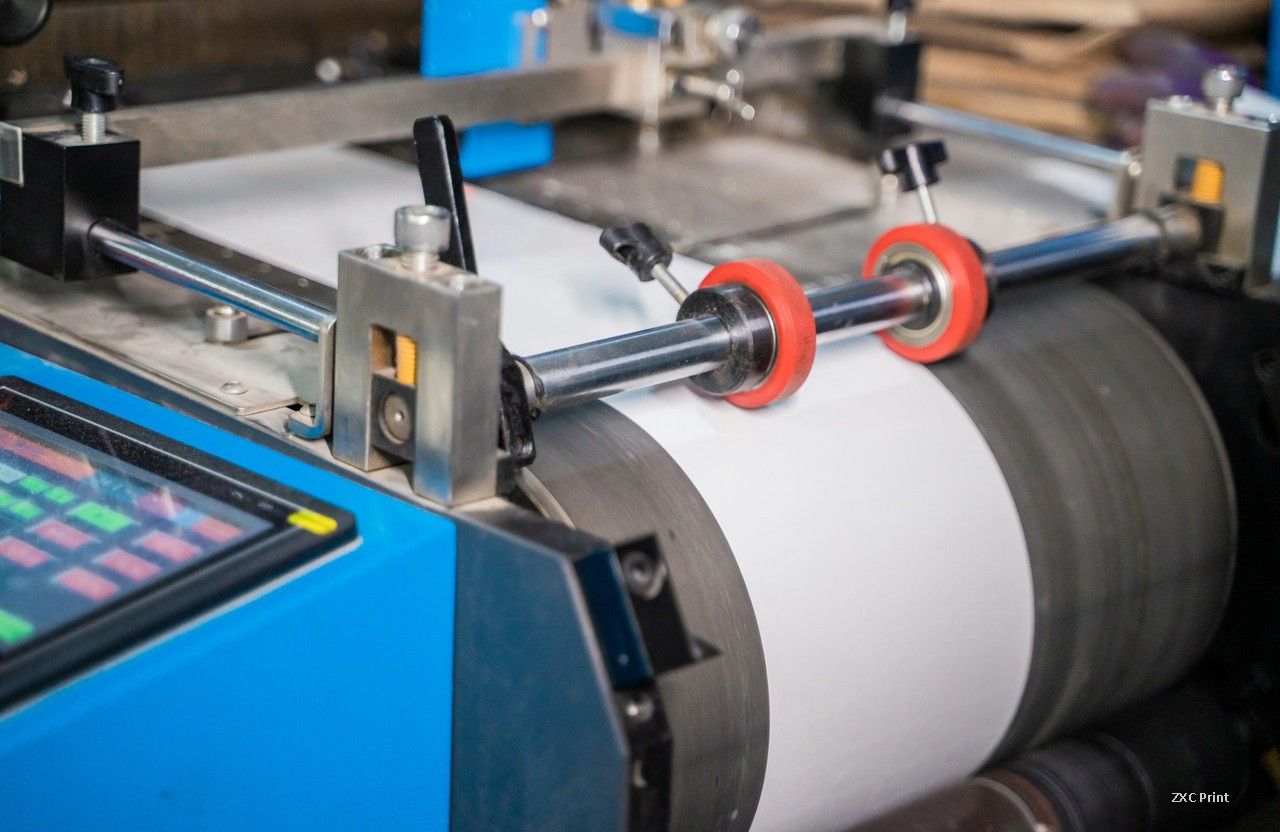
Så ser en bläckrand ut i en flexopress
En bläckrand, ofta kallad bläckband, är ett smalt band där bläckfilmens tjocklek ändras. Den upprepas på ett fast avstånd längs banan, och det avståndet är ledtråden. Ränder som hör till en vals upprepas en gång per valsvarv. Ränder som hör till ett kugghjul upprepas en gång per kuggingrepp. Mät avståndet mellan två band, jämför det med omkretsen på varje roterande del, och det mesta av gissningarna försvinner.
Börja med rakelkniven och aniloxvalsen
Om rakelkniven är monterad, kontrollera kniven före allt annat. En sliten, skadad eller felinställd kniv lämnar en ojämn bläckfilm på aniloxytan, och pressen trycker den ojämna filmen direkt på plåten. Leta efter torkat bläck under kniven, en kniv som är för hårt ansatt och en knivvinkel som har drivit iväg från inställningen vid make ready.
På aniloxvalsen, inspektera efter igensatta celler, mekaniska skador och slitage. En vals som är ny kan fortfarande vara fel för jobbet. Cellvolym som är för låg för en kraftig heltäckande yta ger en utarmad, fläckig applicering, medan cellvolym som är för hög översvämmar plåten och fyller den fina detaljen. Om ränderna stannar på samma ställe när du vrider aniloxvalsen för hand, titta på valsarna som bär banan i stället.
Valsrundhet, kugghjul och lager
Gummivalsar är de vanliga misstänkta i alla pressar. Kontrollera rundheten på varje gummivals med en mätklocka, kontrollera sedan kuggtänderna och lagren för slitage. En vals som inte är rund, ett kugghjul med sliten flank eller ett lager med glapp kommer att trycka in och ut mottrycket vid varje varv, och resultatet är ett upprepande band som ingen bläckjustering tar bort.
Där bläckverket inte har någon rakelkniv på aniloxvalsen styr gummivalsen filmen, så runout och kuggsiltage på den valsen spelar ännu större roll. Mät innan du byter ut något. En mätklocka kostar långt mindre än en uppsättning valsar.
Varför låg presshastighet förvärrar kugghjulsmärken
Kugghjulsmärken, ibland kallade kuggstreck, kommer från ingreppet mellan drivkugghjulen. På en maskin som en Gallus 410 är kugghjulen snedställda, och snedställda kugghjul ger sällan kugghjulsmärken vid körhastighet. Vid låg hastighet beter sig samma kugghjul annorlunda. Kuggkontakten sker med en tunnare oljefilm och mindre tröghet, så varje fel i kuggformen överförs till cylindern som en liten svängning.
Det är därför en press kan köra en ren heltäckande yta vid 80 till 90 m/min och ändå visa band när den körs långsamt eller stegas under make ready. Kör jobbet i högre hastighet och se om banden bleknar. Om de gör det är drivlinan källan, och kugghjulen är platsen att leta på.
Varför mörkblå heltäckande ytor visar varje fel
Tryckare har ett ordspråk att blått bläck inte döljer något. En kraftig blå heltäckande yta är den minst förlåtande bilden på arket. Bläckfilmen är tjock, så varje variation i överföringen syns som en synlig densitetsändring, och ögat uppfattar blå densitetsskillnader mycket lättare än samma variation i gult eller magenta. Grönt beter sig på liknande sätt. Behandla en blå heltäckande yta som ett förstoringsglas för ett mekaniskt problem som skulle vara nästan osynligt i en ljusare bild, snarare än som bevis för att bläcket eller färgen är fel.
En enkel felsökningssekvens
- Tryck en heltäckande yta vid normal körhastighet, sedan vid halv hastighet. Notera om banden uppträder, bleknar eller flyttar position.
- Mät avståndet mellan två intilliggande band, dividera sedan med antalet upprepningar för att få en upprepningslängd.
- Jämför den längden med omkretsen på aniloxvalsen, varje gummivals, plåtcylindern och kuggdelningen.
- Rengör och ställ in rakelkniven igen, upprepa sedan testet.
- Kontrollera valsrundhet med en mätklocka, kontrollera sedan kuggtänder och lager.
- Om upprepningen matchar kuggdelningen, inspektera drivkugghjulen för slitage, glapp och smörjning.
Vad resultaten vanligtvis pekar på
Om upprepningen matchar en valsomkrets sitter felet i den valsen: rundhet, lagerglapp eller kuggsiltage på dess axel. Om den matchar en kugg sitter felet i kuggväxeln, och låg hastighet gör det värre. Om banden flyttar sig när kniven ställs in igen men upprepningen är densamma, doseras bläckfilmen ojämnt och kniven eller aniloxcellerna behöver ses över.
En ny maskin kan visa kugghjulsmärken, så ålder är inte den avgörande faktorn. Kontaktmönster och körhastighet är det. Skriv ner hastigheten, upprepningslängden och delen som matchar. På nästa jobb sparar den anteckningen en timme av trial and error.