
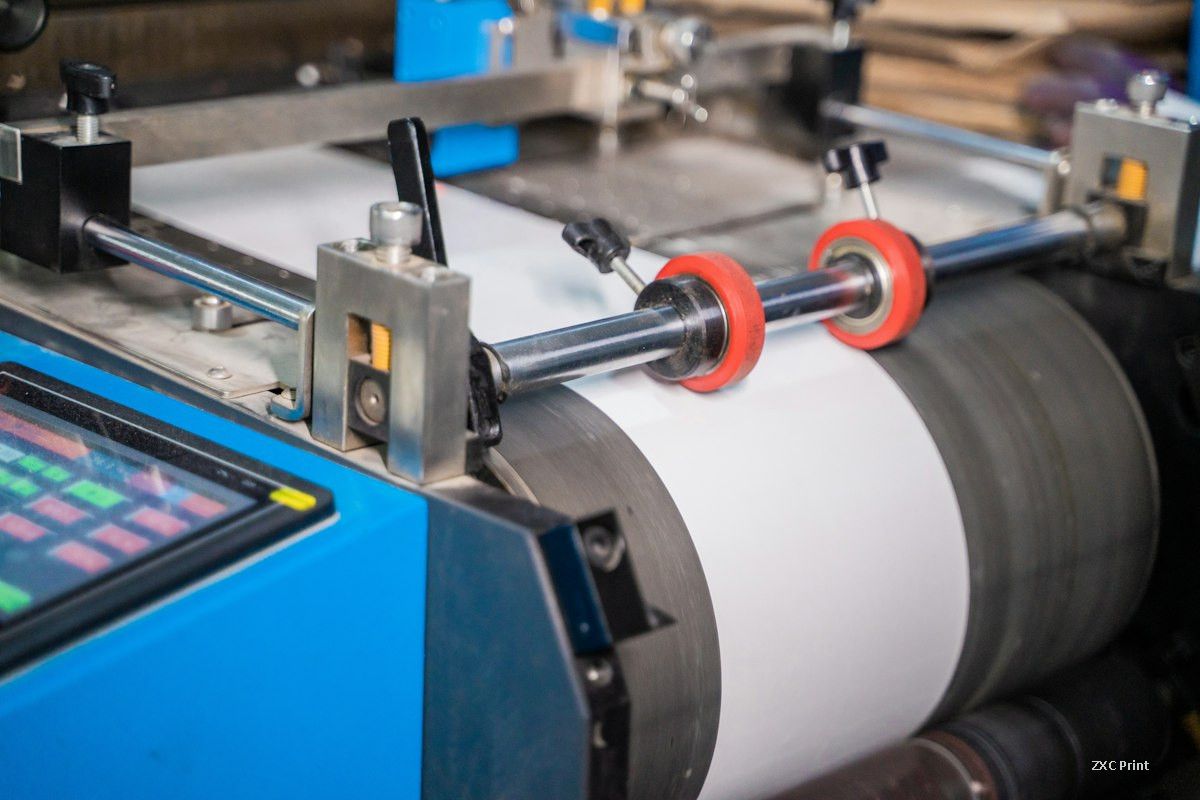
Varför tvärgående skrynklor uppstår
Skrynklor som löper tvärs över banan, oftast nära ändarna på en färdig rulle, tyder på en obalans mellan substraten. Det vanliga mönstret är en tunnel där den ena filmen ligger kvar plant och den andra lyfter från limfogen.
På materialsidan står två fel högst på listan. Limmet kan sakna tillräcklig initial klibbförmåga för att hålla filmerna samman före härdning, eller så kan ytspänningen hos ett substrat vara för låg för att limmet ska väta det ordentligt.
På maskinsidan är avspänningen hos de två basfilmerna det första att kontrollera. För hög spänning på ena sidan och för låg på den andra deformeras banan redan innan den når limvalsen. En struktur med BOPP och aluminiumfolie är ett bra exempel: om BOPP löper under hög spänning töjs den i torktunneln, medan folien med sin låga töjning inte kan följa med. När BOPP kyls och drar ihop sig efter lamineringen pressas folien utåt och en rad tunnlar uppstår tvärs över banan.
Andra processfel ger samma resultat. För lite lim, eller lim som fördelats ojämnt, försvagar fogen lokalt och låter skrynklor börja på dessa ställen. För låg upprullningsspänning lämnar rullen lös, så filmen som tenderar att krympa får utrymme att göra det; en hårt lindad rulle som förs direkt till härdningsrummet pressar lagren samman och tar bort det utrymmet. En torkugn som går för svalt och har dålig luftcirkulation lämnar kvar lösningsmedel i limmet, så det aldrig torkar tillräckligt och de två filmerna kan glida mot varandra.
Svag vidhäftning
Ett laminat som lätt lossnar kontrolleras i samma ordning: först lim, sedan substrat, sedan färg, sedan maskininställningar.
Val av lim och substrat
Konverterare vill ofta ha ett lim som täcker alla jobb. I praktiken är en universaltyp en kompromiss. Typer som YH2000 och YH2000S täcker ett brett område, och YH2000S klarar nästan alla strukturer utom retortapplikationer, inklusive folielaminat. Deras skalkraft ligger ändå efter de dedikerade typerna, så retortfilmer, metalliserade filmer och medieresistenta strukturer behöver ett lim formulerat för ändamålet.
Substratets ytspänning spelar lika stor roll. PE- och CPP-filmer bör inte ligga under 38 dyn när de lamineras. Nytillverkad PE- och CPP-film mäter ofta över 43 dyn, men värdet sjunker snabbt efter produktion: cirka 38 dyn håller i en månad, och 35 till 36 dyn efter tre månader. Köp och lagra i mindre partier, och testa dynvärdet innan filmen sätts i maskinen.
Vissa konverterare ser god vidhäftning direkt efter lamineringen och ett svagare resultat dagen efter. Orsaken finns i filmen själv. Värmestabilisatorer, antioxidanter, antiblockmedel och glidmedel som tillsätts vid filmtillverkningen migrerar från kärnan till ytan med tiden. En hög tillsatsmängd kan sänka skalkraften kraftigt. Effekten visar sig ofta inom sju dagar vid rumstemperatur, och kan uppträda redan efter 24 timmar i ett härdningsrum.
Färgrelaterade fel
Två mönster uppträder när färg är inblandad. Om färgen lyfter över ett stort område vid skalning tränger limmet inte in i färgskiktet tillräckligt, hartsen i färgen är olämplig, eller så har för lite lim applicerats. Ett lim med högre torrhalt och lägre viskositet, en annan färg, eller en tio procents ökning av bestrykningsvikten på heltäckande jobb löser det vanligen. Om fogen är bra över färgen men svag i de otryckta partierna bär färgpartiet troligen på för mycket antiblockmedel.
Maskininställningar att gå igenom
När limmets bestrykningsvikt inte når sitt mål, kontrollera bestrykningsenheten innan formulan ändras. För låg temperatur på nypvalsen lämnar limmet underaktiverat och oförmöget att väta färgen ordentligt, och effekten är tydlig på heltäckande foliejobb. Olika strukturer kräver också olika inställningar, vilket är skälet till att laminat av PET, aluminiumfolie och PE körs annorlunda än laminat av PET, metalliserad film och PE.
Inget av dessa fel är slumpmässigt. Tvärgående tunnlar och svag skalkraft går båda tillbaka på spänning, ytenergi, limval och ugnsförhållanden, och var och en av dessa kan mätas innan en full produktionskörning sätts igång.