
Faltenbildung und Verbundfestigkeitsprobleme bei der Herstellung von kaschierten Folien
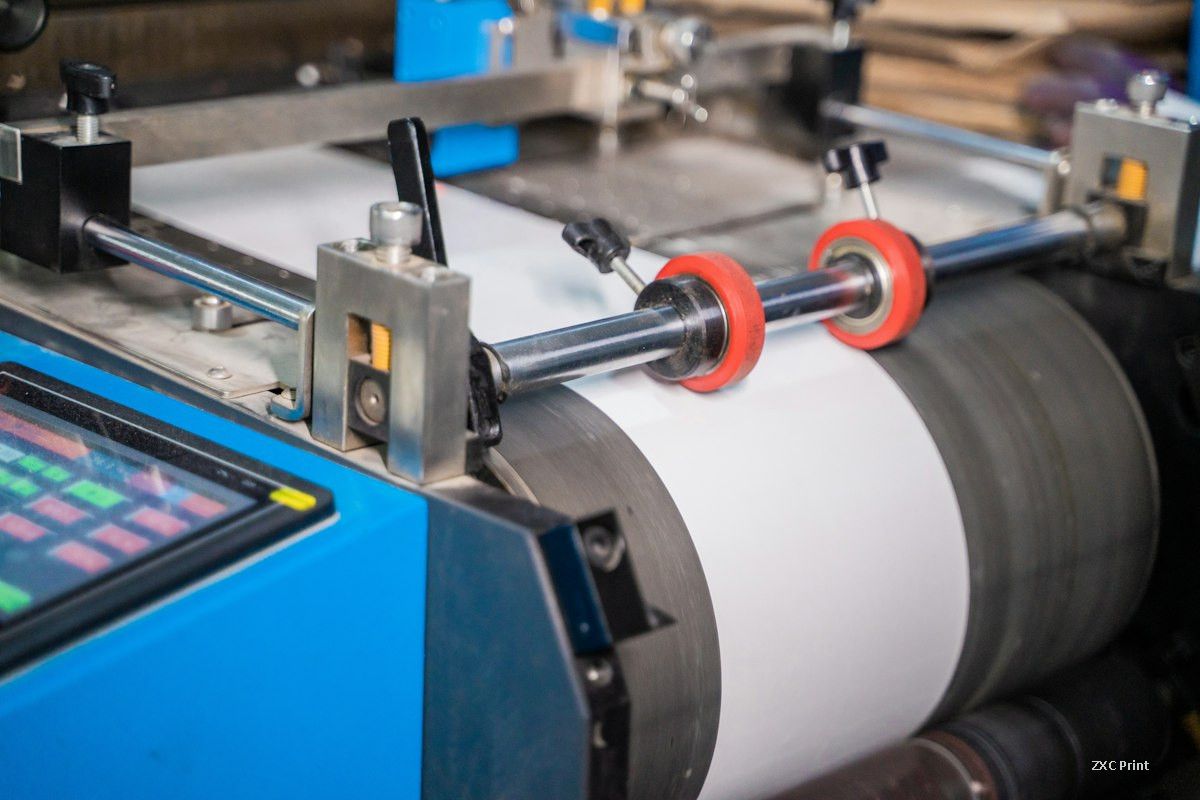
Warum Querfalten entstehen
Falten, die quer zur Bahn verlaufen, meist nahe den beiden Enden einer fertigen Rolle, weisen auf eine Fehlanpassung zwischen den Substraten hin. Das übliche Muster ist ein Tunnel, bei dem eine Folie flach bleibt und die andere sich von der Verbundlinie abhebt.
Auf der Materialseite führen zwei Fehler die Liste an. Der Klebstoff kann zu wenig Anfangsklebrigkeit haben, um die Folien vor dem Aushärten zusammenzuhalten, oder die Oberflächenspannung eines Substrats kann zu niedrig sein, als dass der Klebstoff es richtig benetzen kann.
Auf der Maschinenseite sind die Abwickelspannungen der beiden Basisfolien das Erste, was zu prüfen ist. Eine Spannung, die auf einer Seite zu hoch und auf der anderen zu niedrig ist, verzerrt die Bahn, bevor sie überhaupt den Verbundspalt erreicht. Ein Aufbau aus BOPP und Aluminiumfolie ist ein gutes Beispiel: Wenn das BOPP unter hoher Spannung läuft, dehnt es sich im Trockenkanal, während die Folie mit ihrer geringen Dehnung nicht folgen kann. Sobald das BOPP nach der Kaschierung abkühlt und schrumpft, wird die Folie nach außen gedrückt und eine Reihe von Tunneln erscheint quer über die Bahn.
Andere Prozessfehler führen zum gleichen Ergebnis. Zu wenig Klebstoff oder ungleichmäßig aufgetragener Klebstoff schwächt den Verbund lokal und lässt Falten an diesen Stellen entstehen. Eine zu niedrige Aufwickelspannung hinterlässt die Rolle locker, sodass die zur Schrumpfung neigende Folie Raum dazu hat; das straffe Wickeln der Rolle und das direkte Verbringen in den Aushärteraum presst die Schichten zusammen und nimmt ihnen diesen Freiraum. Ein Trockenofen, der zu kühl läuft und eine schlechte Luftbewegung hat, lässt Lösungsmittel im Klebstoff zurück, sodass er nie ausreichend trocknet und die beiden Folien gegeneinander gleiten können.
Schlechte Verbundfestigkeit
Ein Laminat, das sich leicht ablösen lässt, wird in derselben Reihenfolge geprüft: zuerst der Klebstoff, dann die Substrate, dann die Farbe, dann die Maschineneinstellungen.
Auswahl von Klebstoff und Substrat
Verarbeiter wünschen sich oft einen Klebstoff, der jeden Auftrag abdeckt. In der Praxis ist eine Allzweckqualität ein Kompromiss. Qualitäten wie YH2000 und YH2000S decken ein breites Spektrum ab, und YH2000S kann fast jeden Aufbau außer Retort-Anwendungen bewältigen, einschließlich Folienkaschierungen. Ihre Schälfestigkeit bleibt dennoch hinter den speziellen Qualitäten zurück, sodass Retortfolien, metallisierte Folien und medienbeständige Aufbauten einen für den jeweiligen Zweck formulierten Klebstoff benötigen.
Die Oberflächenspannung der Substrate ist ebenso wichtig. PE- und CPP-Folien sollten beim Kaschieren nicht unter 38 dyn fallen. Frisch hergestellte PE- und CPP-Folie misst oft über 43 dyn, aber der Wert sinkt nach der Produktion schnell: etwa 38 dyn werden einen Monat lang gehalten, und 35 bis 36 dyn nach drei Monaten. Kaufen und lagern Sie in kleineren Mengen, und testen Sie den dyn-Wert, bevor die Folie auf die Maschine kommt.
Manche Verarbeiter beobachten direkt nach der Kaschierung eine gute Verbundfestigkeit und am nächsten Tag ein schwächeres Ergebnis. Der Grund liegt in der Folie selbst. Wärmestabilisatoren, Antioxidantien, Antiblockmittel und Gleitmittel, die bei der Folienherstellung zugesetzt werden, wandern mit der Zeit vom Kern zur Oberfläche. Eine hohe Additivbelastung kann die Schälfestigkeit stark verringern. Der Effekt zeigt sich oft innerhalb von sieben Tagen bei Raumtemperatur und kann in einem Aushärteraum schon nach 24 Stunden auftreten.
Farbrelevante Fehler
Zwei Muster treten auf, wenn Farbe beteiligt ist. Wenn sich die Farbe beim Abziehen über eine große Fläche ablöst, dringt der Klebstoff nicht gut in die Farbschicht ein, das Harz in der Farbe ist nicht geeignet oder es wurde nicht genug Klebstoff aufgetragen. Ein Klebstoff mit höherem Feststoffgehalt und niedrigerer Viskosität, eine andere Farbe oder eine zehnprozentige Erhöhung des Auftragsgewichts bei vollflächigen Arbeiten löst dies meist. Wenn der Verbund über der Farbe gut, in den unbedruckten Bereichen aber schwach ist, trägt die Charge der Farbe höchstwahrscheinlich zu viel Antiblockmittel.
Zu überprüfende Maschineneinstellungen
Wenn das Klebstoffauftragsgewicht seinen Zielwert nicht erreicht, prüfen Sie das Auftragswerk, bevor Sie die Rezeptur ändern. Eine zu niedrige Temperatur der Quetschwalze lässt den Klebstoff unteraktiviert und unfähig, die Farbe richtig zu benetzen, und der Effekt ist bei vollflächiger Folienarbeit deutlich. Unterschiedliche Aufbauten erfordern auch unterschiedliche Einstellungen, weshalb PET-, Aluminiumfolien- und PE-Laminate anders gefahren werden als PET-, metallisierte Folien- und PE-Laminate.
Keiner dieser Defekte ist zufällig. Quertunnel und schwache Schälfestigkeit lassen sich beide auf Spannung, Oberflächenenergie, Klebstoffauswahl und Ofenbedingungen zurückführen, und jeder dieser Punkte kann gemessen werden, bevor eine vollständige Produktionscharge in Auftrag gegeben wird.