
Problèmes de plissement et de résistance de collage dans la production de films laminés
Pourquoi les plis transversaux se forment
Les plis qui traversent la bande, le plus souvent près des deux extrémités d'un rouleau fini, indiquent une inadéquation entre les substrats. Le schéma habituel est un tunnel où un film reste plat et l'autre se décolle de la ligne de collage.
Du côté des matériaux, deux défauts arrivent en tête. L'adhésif peut manquer de tack initial pour maintenir les films ensemble avant durcissement, ou la tension de surface d'un substrat peut être trop faible pour que l'adhésif le mouille correctement.
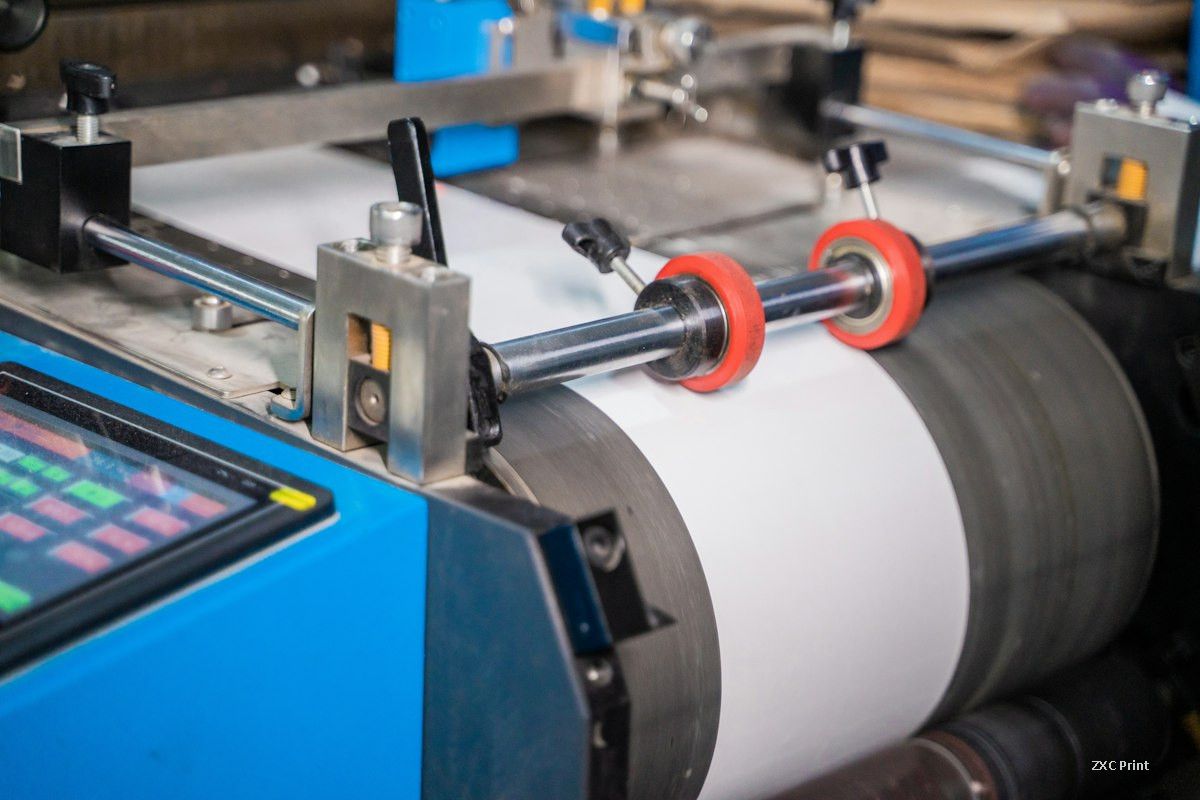
Du côté de la machine, les tensions de déroulement des deux films de base sont la première chose à vérifier. Une tension trop élevée d'un côté et trop faible de l'autre déforme la bande avant même qu'elle n'atteigne le nip de collage. Une structure BOPP et feuille d'aluminium en est un bon exemple : si le BOPP défile sous forte tension, il s'étire dans le tunnel de séchage, tandis que la feuille d'aluminium, avec sa faible élongation, ne peut pas suivre. Une fois que le BOPP refroidit et se contracte après laminage, la feuille d'aluminium est repoussée vers l'extérieur et une rangée de tunnels apparaît en travers de la bande.
D'autres défauts de processus produisent le même résultat. Trop peu d'adhésif, ou un adhésif étalé de manière inégale, affaiblit localement le collage et laisse les plis démarrer à ces endroits. Une tension de réenroulement trop faible laisse le rouleau lâche, de sorte que le film qui a tendance à se rétracter a la place de le faire ; enrouler le rouleau serré et le transférer directement en salle de durcissement presse les couches ensemble et supprime cette liberté. Un four de séchage qui fonctionne trop froid et avec un mouvement d'air médiocre laisse du solvant dans l'adhésif, qui ne sèche donc jamais assez et les deux films peuvent glisser l'un contre l'autre.
Faible résistance de collage
Un laminé qui se décolle facilement se vérifie dans le même ordre : d'abord l'adhésif, puis les substrats, puis l'encre, puis les réglages de la machine.
Sélection de l'adhésif et du substrat
Les transformateurs veulent souvent un adhésif unique qui couvre tous les travaux. En pratique, une qualité polyvalente est un compromis. Des qualités telles que YH2000 et YH2000S couvrent une large gamme, et YH2000S peut traiter presque toutes les structures sauf les applications retort, y compris les laminés avec feuille d'aluminium. Leur résistance au pelage reste inférieure à celle des qualités dédiées, de sorte que les films retort, les films métallisés et les structures résistantes aux milieux nécessitent un adhésif formulé pour le travail.
La tension de surface du substrat compte tout autant. Les films PE et CPP ne doivent pas descendre en dessous de 38 dynes lorsqu'ils sont laminés. Un film PE ou CPP fraîchement fabriqué mesure souvent plus de 43 dynes, mais la valeur chute rapidement après production : environ 38 dynes sont maintenues pendant un mois, et 35 à 36 dynes après trois mois. Achetez et stockez par lots plus petits, et testez la valeur en dynes avant que le film ne passe sur la machine.
Certains transformateurs constatent une bonne résistance de collage juste après laminage et un résultat plus faible le lendemain. La raison est dans le film lui-même. Les stabilisants thermiques, antioxydants, agents anti-bloquants et agents glissants ajoutés lors de la fabrication du film migrent du cœur vers la surface avec le temps. Une charge d'additifs élevée peut réduire fortement la résistance au pelage. L'effet se manifeste souvent en sept jours à température ambiante, et peut apparaître après seulement 24 heures en salle de durcissement.
Défaillances liées à l'encre
Deux schémas apparaissent lorsque l'encre est en cause. Si l'encre se décolle sur une grande surface lors du pelage, l'adhésif ne pénètre pas bien dans la couche d'encre, la résine de l'encre n'est pas adaptée, ou pas assez d'adhésif a été appliqué. Un adhésif à teneur en solides plus élevée et viscosité plus faible, une encre différente, ou une augmentation de dix pour cent du poids de couchage sur les travaux à pleine couverture résolvent généralement le problème. Si le collage est bon sur l'encre mais faible dans les zones non imprimées, le lot d'encre contient très probablement trop d'agent anti-bloquant.
Réglages machine à revoir
Lorsque le poids de couchage de l'adhésif n'atteint pas sa cible, vérifiez l'unité de couchage avant de changer la formule. Une température de rouleau nip trop basse laisse l'adhésif sous-activé et incapable de mouiller correctement l'encre, et l'effet est net sur les travaux en feuille d'aluminium à pleine couverture. Différentes structures appellent également différents réglages, c'est pourquoi les laminés PET, feuille d'aluminium et PE sont conduits différemment des laminés PET, film métallisé et PE.
Aucun de ces défauts n'est aléatoire. Les tunnels transversaux et le pelage faible remontent tous deux à la tension, à l'énergie de surface, au choix de l'adhésif et aux conditions du four, et chacun de ces éléments peut être mesuré avant qu'un cycle de production complet ne soit engagé.