
Problemas de Enrugamento e Força de Aderência na Produção de Filmes Laminados
Por que se Formam Rugas Transversais
As rugas que atravessam a bobina, na maioria das vezes próximas às duas extremidades de um rolo acabado, indicam uma incompatibilidade entre os substratos. O padrão usual é um túnel onde um filme permanece plano e o outro se descola da linha de aderência.
Do lado do material, duas falhas lideram a lista. O adesivo pode não ter pegajosidade inicial suficiente para manter os filmes unidos antes da cura, ou a tensão superficial de um substrato pode ser muito baixa para que o adesivo o molhe adequadamente.
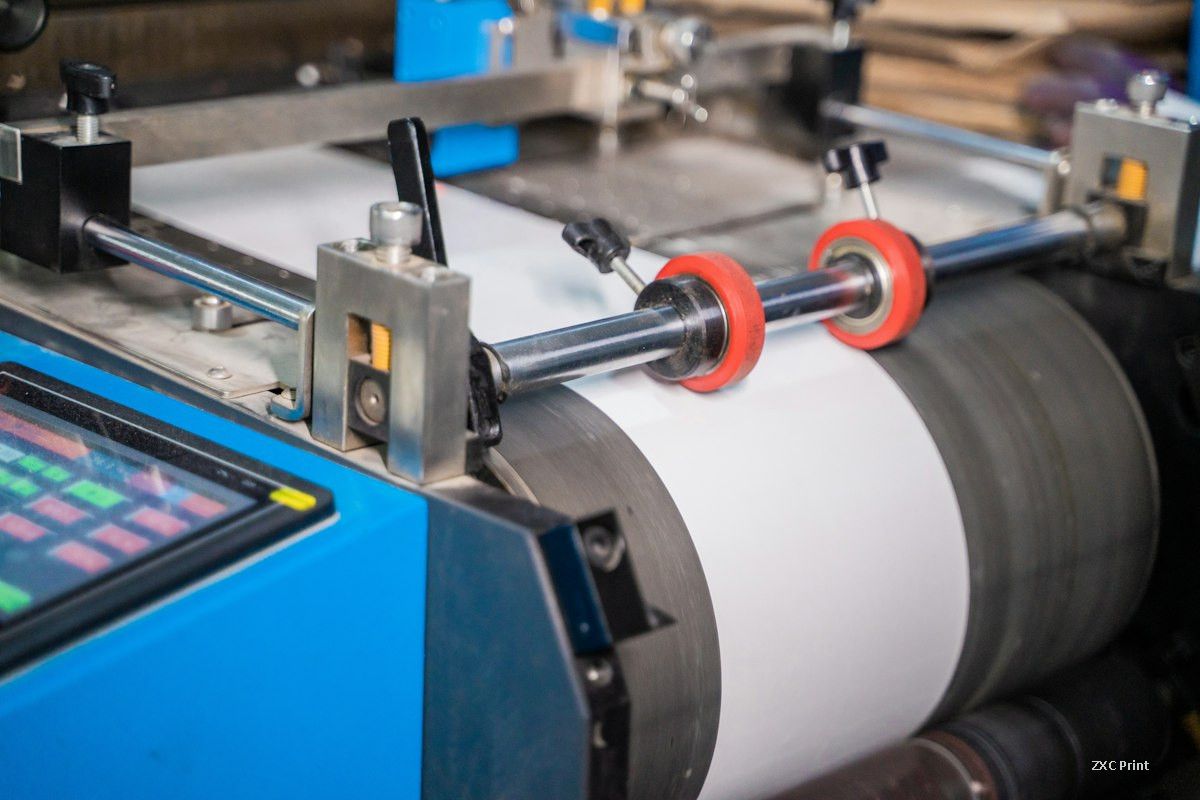
Do lado da máquina, as tensões de desenrolamento dos dois filmes de base são a primeira coisa a verificar. Tensão muito alta de um lado e muito baixa do outro distorce a bobina antes mesmo de ela atingir o ponto de prensagem. Uma estrutura de BOPP e folha de alumínio é um bom exemplo: se o BOPP corre sob tensão elevada, ele se estica no túnel de secagem, enquanto a folha, com seu baixo alongamento, não consegue acompanhar. Quando o BOPP esfria e se contrai após a laminação, a folha é empurrada para fora e uma fileira de túneis aparece ao longo da bobina.
Outras falhas de processo produzem o mesmo resultado. Adesivo insuficiente, ou adesivo aplicado de forma irregular, enfraquece a aderência localmente e permite que as rugas comecem nesses pontos. Uma tensão de rebobinamento muito baixa deixa o rolo frouxo, de modo que o filme que tende a encolher tem espaço para fazê-lo; rebobinar o rolo bem apertado e movê-lo diretamente para a sala de cura pressiona as camadas umas contra as outras e elimina essa liberdade. Um forno de secagem que opera muito frio e tem circulação de ar deficiente deixa solvente no adesivo, que nunca seca o suficiente e permite que os dois filmes deslizem um contra o outro.
Força de Aderência Fraca
Um laminado que se descola facilmente é verificado na mesma ordem: primeiro o adesivo, depois os substratos, depois a tinta, depois os ajustes da máquina.
Seleção de Adesivo e Substrato
Os conversores frequentemente querem um adesivo que atenda a todos os trabalhos. Na prática, um grau de uso geral é um compromisso. Graus como YH2000 e YH2000S cobrem uma ampla faixa, e o YH2000S pode lidar com quase todas as estruturas, exceto aplicações de retorta, incluindo laminados com folha. Sua força de descascamento ainda fica atrás dos graus dedicados, portanto filmes para retorta, filmes metalizados e estruturas resistentes a meios exigem um adesivo formulado para a aplicação.
A tensão superficial do substrato importa igualmente. Filmes de PE e CPP não devem ficar abaixo de 38 dina quando são laminados. Filme de PE e CPP recém-produzido frequentemente mede acima de 43 dina, mas o valor cai rapidamente após a produção: cerca de 38 dina é mantido por um mês, e 35 a 36 dina após três meses. Compre e armazene em lotes menores, e teste o valor de dina antes que o filme vá para a máquina.
Alguns conversores observam boa força de aderência logo após a laminação e um resultado mais fraco no dia seguinte. A razão está no próprio filme. Estabilizantes térmicos, antioxidantes, agentes anti bloqueio e agentes de deslizamento adicionados durante a fabricação do filme migram do núcleo para a superfície com o tempo. Uma carga elevada de aditivos pode reduzir drasticamente a força de descascamento. O efeito frequentemente se manifesta dentro de sete dias à temperatura ambiente, e pode aparecer após apenas 24 horas em uma sala de cura.
Falhas Relacionadas à Tinta
Dois padrões aparecem quando a tinta está envolvida. Se a tinta se desprende sobre uma grande área durante o descascamento, o adesivo não está penetrando bem na camada de tinta, a resina na tinta não é adequada, ou não foi aplicado adesivo suficiente. Um adesivo de maior teor de sólidos e menor viscosidade, uma tinta diferente, ou um aumento de dez por cento no peso de cobertura em trabalhos de cobertura total geralmente resolve. Se a aderência estiver boa sobre a tinta mas fraca nas áreas não impressas, o lote de tinta provavelmente contém excesso de agente anti bloqueio.
Ajustes da Máquina a Revisar
Quando o peso de cobertura do adesivo não atinge o alvo, verifique a unidade de revestimento antes de mudar a fórmula. Uma temperatura do rolo de prensagem muito baixa deixa o adesivo subativado e incapaz de molhar a tinta adequadamente, e o efeito é claro em trabalhos de folha com cobertura total. Estruturas diferentes também exigem ajustes diferentes, razão pela qual laminados de PET, folha de alumínio e PE são processados de forma diferente de laminados de PET, filme metalizado e PE.
Nenhum desses defeitos é aleatório. Túneis transversais e descascamento fraco remetem ambos a tensão, energia superficial, escolha de adesivo e condições do forno, e cada um desses fatores pode ser medido antes que uma produção completa seja iniciada.