
Problemas comunes en la impresión tipográfica y sus soluciones
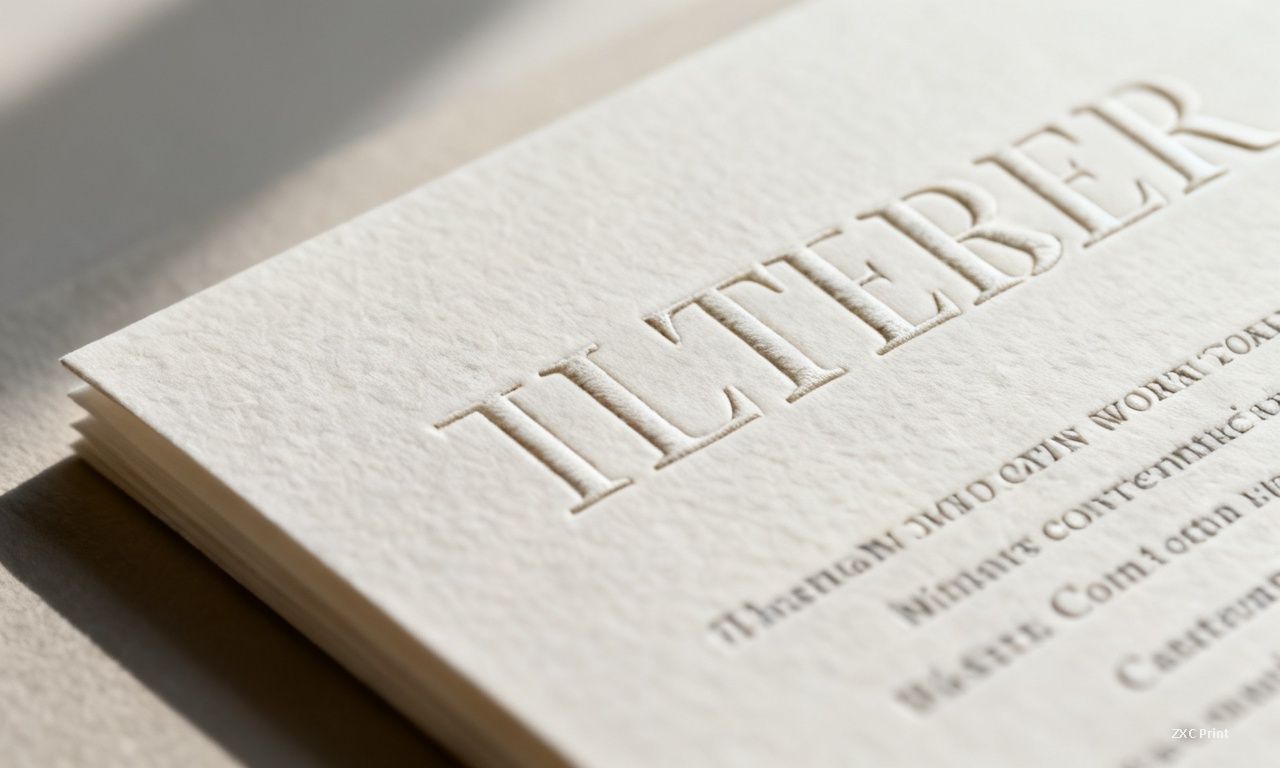
La impresión tipográfica, que utiliza tipos en relieve y planchas de imagen para transferir tinta al papel, sigue siendo una técnica respetada para crear piezas impresas distintivas. Desde libros de edición limitada y estampas artísticas hasta tarjetas de visita e invitaciones de alta gama, el proceso produce impresiones con una calidad táctil que la impresión digital no puede igualar. Sin embargo, la tipografía conlleva varios desafíos técnicos recurrentes. Comprender estos defectos y sus soluciones ayuda a los compradores de impresión a comunicarse eficazmente con su impresor y obtener mejores resultados.
Repintado (manchado del reverso)
El repintado ocurre cuando la tinta húmeda de una hoja recién impresa se transfiere al reverso de la hoja apilada encima. Es uno de los defectos más comunes en la tipografía y puede arruinar la apariencia de ambas caras de una pieza impresa. La solución principal es la pulverización de polvo, en la que se aplican partículas finas de carbonato de calcio a las hojas a medida que salen de la prensa. Estas partículas microscópicas crean una fina capa de separación que evita el contacto directo entre la tinta húmeda y la siguiente hoja. Acelerar el tiempo de secado de la tinta también ayuda. Reducir la altura de la pila de hojas impresas e intercalar papel absorbente son medidas prácticas adicionales que los impresores utilizan para minimizar el repintado.
Transparencia (traspaso de tinta)
La transparencia es la visibilidad de lo impreso en una cara de la hoja sobre la cara opuesta. Esto sucede cuando la tinta penetra profundamente en las fibras del papel, en particular con papeles finos o porosos. Para prevenir la transparencia, los impresores seleccionan papeles con mayor densidad y estructura de fibra más compacta. Aumentar la viscosidad de la tinta y reducir la presión de impresión también limitan la penetración de la tinta. Para autores de autopublicación y diseñadores que especifican papel para un proyecto tipográfico, elegir un papel más grueso o más compacto es la medida preventiva más eficaz.
Nebulización de tinta (salpicado)
La nebulización de tinta, también llamada salpicado o proyección de tinta, se refiere a gotas finas de tinta que se dispersan en el aire durante la impresión a alta velocidad. Es más común en máquinas tipográficas rotativas, donde la fuerza centrífuga lanza partículas de tinta al aire. La niebla puede depositarse en los componentes de la prensa, las hojas impresas y el entorno de trabajo, creando defectos y dificultades de limpieza. Aumentar la humedad en la sala de prensa ayuda a reducir la nebulización al evitar que la tinta se seque demasiado rápido en la superficie del rodillo. El uso de tintas conductoras, como las formulaciones a base de agua, también minimiza la atracción estática que contribuye a la nebulización. Mantener una viscosidad óptima de la tinta y la temperatura del rodillo reduce aún más este problema.
Electricidad estática
La electricidad estática durante la impresión tipográfica hace que las hojas se peguen entre sí, se desalineen en la mesa de alimentación o no se apilen correctamente en la salida. Estos problemas provocan errores de registro y retrasos en la producción. La solución más directa es instalar eliminadores de estática en la prensa, que ionizan el aire circundante para neutralizar las cargas positivas y negativas del papel. Pulverizar una fina niebla de agua cerca del cilindro de impresión o alrededor del área de la prensa proporciona otro método eficaz para reducir la estática. Mantener una mayor humedad en el taller de impresión es una estrategia preventiva a más largo plazo que aborda la causa raíz, ya que el aire seco permite la acumulación de estática.
Qué buscar en la calidad de impresión tipográfica
Al encargar impresión tipográfica, conocer los parámetros de calidad ayuda a evaluar pruebas y piezas terminadas. Los requisitos estándar incluyen una precisión dimensional de 0,5 mm para trabajos finos y 1,0 mm para producción general. La cobertura de tinta y la presión de impresión deben ser uniformes en toda el área impresa. Los tipos deben ser nítidos y completos. El trabajo fino exige que cada carácter esté completamente formado, sin trazos rotos. Para trabajos multicolor o de varias pasadas, el registro entre colores debe estar dentro de 1,5 mm para piezas de alta calidad y 2,5 mm para producción estándar. Las hojas terminadas deben estar limpias, sin manchas visibles, bloqueos ni marcas de tinta.
Al comprender estos defectos comunes de la tipografía y sus remedios, puede mantener conversaciones más informadas con su proveedor de impresión y establecer expectativas realistas para su proyecto. La mayoría de los problemas se pueden gestionar con una configuración adecuada de la prensa, los materiales correctos y atención a la calidad de impresión durante todo el proceso de producción.