
Proč vznikají příčné vrásky
Vrásky probíhající napříč pásem, nejčastěji u obou konců hotové role, ukazují na nesoulad mezi podklady. Obvyklým vzorem je tunel, kdy jedna fólie zůstává plochá a druhá se odlepuje od spojové linie.
Na straně materiálu jsou dvě závady. Lepidlo může postrádat dostatečnou počáteční lepivost, aby drželo fólie pohromadě před vytvrzením, nebo může být povrchové napětí podkladu příliš nízké na to, aby ho lepidlo správně smáčelo.
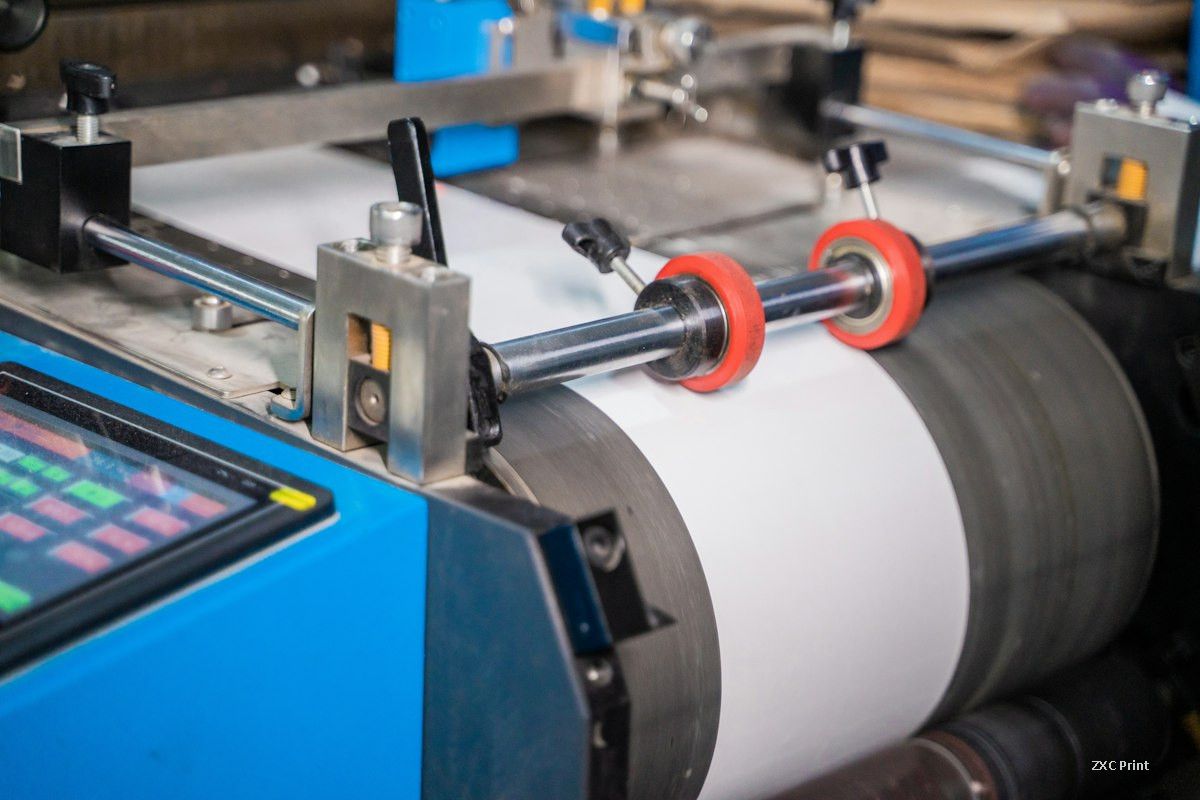
Na straně stroje je první věcí ke kontrole napětí odvíjení obou základních fólií. Napětí, které je na jedné straně příliš vysoké a na druhé příliš nízké, deformuje pás ještě předtím, než dosáhne spoje. Struktura BOPP a hliníkové fólie je dobrým příkladem: pokud BOPP běží pod velkým napětím, natáhne se v sušícím tunelu, zatímco hliníková fólie se svým nízkým prodloužením nemůže následovat. Jakmile BOPP po laminaci vychladne a smrští se, hliníková fólie je vytlačena ven a napříč pásem se objeví řada tunelů.
Jiné procesní závady vedou ke stejnému výsledku. Příliš málo lepidla nebo nerovnoměrně rozložené lepidlo oslabuje spoj lokálně a umožňuje, aby vrásky začaly na těchto místech. Příliš nízké napětí při navíjení nechává roli volnou, takže fólie, která má tendenci se smršťovat, má prostor to udělat; navíjení role natěsno a její přímý přesun do vytvrzovací místnosti stlačí vrstvy k sobě a odstraní tuto volnost. Sušící pec, která běží příliš chladně a má špatné proudění vzduchu, nechává v lepidle rozpouštědlo, takže nikdy dostatečně nezaschne a obě fólie se mohou po sobě posouvat.
Nízká pevnost spoje
Laminát, který se snadno odlupuje, se kontroluje ve stejném pořadí: nejprve lepidlo, pak podklady, pak barva, pak nastavení stroje.
Volba lepidla a podkladu
Zpracovatelé často chtějí jedno lepidlo, které pokryje každou zakázku. V praxi je univerzální typ kompromisem. Typy jako YH2000 a YH2000S pokrývají široký rozsah a YH2000S zvládne téměř každou strukturu kromě retortních aplikací, včetně laminátů s hliníkovou fólií. Jejich pevnost odlupu však stále zaostává za specializovanými typy, takže retortní fólie, metalizované fólie a struktury odolné vůči médiím potřebují lepidlo formulované pro daný úkol.
Povrchové napětí podkladu je stejně důležité. Fólie PE a CPP by při laminaci neměly klesnout pod 38 dyne. Čerstvě vyrobená fólie PE a CPP často měří přes 43 dyne, ale hodnota po výrobě rychle klesá: asi 38 dyne se udrží měsíc a 35 až 36 dyne po třech měsících. Nakupujte a skladujte v menších dávkách a před nasazením fólie na stroj otestujte hodnotu dyne.
Někteří zpracovatelé vidí dobrou pevnost spoje hned po laminaci a slabší výsledek následující den. Důvod je v samotné fólii. Tepelné stabilizátory, antioxidanty, protiblokovací činidla a kluzná činidla přidaná při výrobě fólie migrují z jádra na povrch v průběhu času. Vysoké množství přísad může prudce snížit pevnost odlupu. Účinek se často projeví do sedmi dnů při pokojové teplotě a může se objevit již po 24 hodinách ve vytvrzovací místnosti.
Selhání související s barvou
Když je zapojena barva, objevují se dva vzory. Pokud se barva při odlupování oddělí na velké ploše, lepidlo dostatečně neproniká do vrstvy barvy, pryskyřice v barvě není vhodná nebo bylo naneseno příliš málo lepidla. Lepidlo s vyšším obsahem sušiny a nižší viskozitou, jiná barva nebo desetiprocentní zvýšení nanášeného množství u prací s plným pokrytím to obvykle vyřeší. Pokud je spoj na barvě v pořádku, ale v nepotištěných místech slabý, šarže barvy s největší pravděpodobností obsahuje příliš mnoho protiblokovacího činidla.
Nastavení stroje ke kontrole
Když nanášené množství lepidla nedosahuje cíle, zkontrolujte nanášecí jednotku před změnou receptury. Příliš nízká teplota přítlačného válce nechává lepidlo nedostatečně aktivované a neschopné správně smáčet barvu, což je zřejmé u prací s plným pokrytím hliníkovou fólií. Různé struktury také vyžadují různá nastavení, proto se lamináty PET, hliníková fólie a PE provozují jinak než lamináty PET, metalizovaná fólie a PE.
Žádná z těchto závad není náhodná. Příčné tunely i slabý odlup se vracejí k napětí, povrchové energii, volbě lepidla a podmínkám v peci, a každý z těchto faktorů lze měřit před zahájením plného výrobního běhu.