
I fleksotrykk har aniloxvalsen to roller samtidig. Den overfører blekk til trykkplaten, og den doserer den nøyaktige mengden blekk som når platen. Trykkere kaller den ofte hjertet i fleksopressen, fordi sluttresultatet avhenger sterkt av dens tilstand. For kjøpere av fleksotrykte etiketter, klistremerker og emballasje er denne valsen usynlig, men den avgjør om fargene forblir konsistente fra første ark til siste.
De fleste problemer med aniloxvalser skyldes ikke slitasje. De kommer av feil eller ufullstendig rengjøring. Tørket blekk og harpiks som sitter igjen i de små graverte cellene reduserer volumet hver celle kan bære, slik at trykt farge blir lysere, mer ujevn eller stripete. Å holde valsen ren er derfor en kvalitetskontrolloppgave, ikke en vedlikeholdsoppgave.
Daglig rengjøring er viktigst
Rengjøring skjer på to nivåer. Daglig rengjøring er det viktigste: etter hver jobb bør valsen vaskes raskt slik at restblekk ikke herder inne i cellene. Periodisk rengjøring bruker sterkere metoder for å gjenopprette celler som har blitt delvis blokkert. Ethvert rengjøringssystem som fungerer godt, må fjerne rester fra bunnen av hver celle uten å skade celleveggene.
Fysiske rengjøringsmetoder
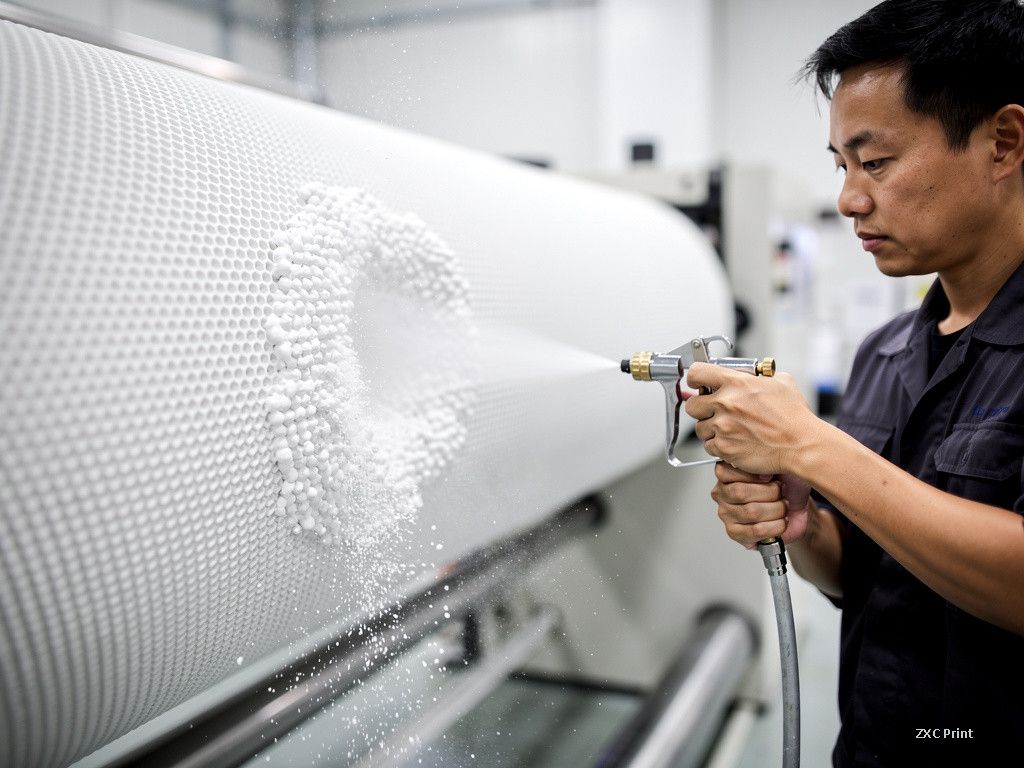
Blåsing med medium er den vanligste fysiske tilnærmingen. Komprimert luft presser fine partikler mot valseoverflaten. Natronblåsing kjøres ved lavt trykk, rundt 0,4 MPa, er skånsom mot keramisk belegg og er trygg for miljøet. Tørrisblåsing sender faste karbondioksidpartikler som fordamper ved støt, og skaper en liten eksplosjon som løfter forurensningen. Det kan gjøres med valsen fortsatt i pressen, noe som sparer nedetid, men partiklene når ikke bunnen av fine celler, så det passer for valser med lavere linjetall. Perleblåsing med plast bruker myke polyetylenpartikler som deformeres og spretter tilbake, og fører rester ut av cellene uten å ripe keramikken. Høytrykksspyling med vann er enkelt, men kan presse blekk dypere ned i cellebunnene og produserer avløpsvann.
Ultralydrengjøring bruker høyfrekvent lyd til å lage mikroskopiske bobler som kollapser mot valseoverflaten og løsner rester. Mange verksteder bløtlegger valsen først for å mykne herdet blekk, og holder deretter ultralydbadet kort, fordi lang eksponering kan skade cellene. Laserrensing er det nyeste alternativet. En fokusert laser fordamper tørket blekk, harpiks, voks og til og med partikler fra doktorbladet ut av cellene, og den håndterer de høyeste linjetallene uten å berøre valseoverflaten.
Kjemisk rengjøring
Kjemisk rengjøring er avhengig av alkaliske løsemidler med pH 8 til 14. Løsemidlet mykner og løser opp rester, og en høytrykksskylling vasker det deretter bort. Sterke formuleringer virker raskt, men kan korrodere metalldeler og krever forsiktig håndtering. Nøytrale og milde formuleringer brukes mer utbredt, selv om noen etterlater litt rester. Fordi løsemidler trenger godt inn, fungerer kjemisk rengjøring på valser over 1000 linjer per tomme, noe andre metoder har vanskelig for å nå.
Hva dette betyr for trykkjøpere
Du trenger ikke å rengjøre valser selv, men temaet er verdt å kjenne til når du bestiller fleksotrykte etiketter eller fleksibel emballasje. Spør trykkeriet hvor ofte aniloxvalser inspiseres og rengjøres. Et verksted med en fast plan har større sannsynlighet for å levere jevn farge over hele ordren og holde samme nyanse på opptrykk måneder senere. Hvis trykkfilen din inneholder fin tekst eller små høylyspunkter, betyr valsens tilstand enda mer, fordi blokkerte celler vises først i delikate områder.