
Очистка анилоксового вала: как она защищает качество флексопечати
Во флексографской печати анилоксовый вал выполняет две функции одновременно. Он переносит краску на печатную форму и дозирует точное количество краски, попадающей на форму. Полиграфисты часто называют его сердцем флексомашины, поскольку конечный результат во многом зависит от его состояния. Для заказчиков флексопечатных этикеток, стикеров и упаковки этот вал остаётся невидимым, но именно он определяет, будет ли цвет стабильным от первого листа до последнего.
Большинство проблем с анилоксовым валом вызвано не износом, а неправильной или неполной очисткой. Засохшая краска и смола, оставшиеся в микроскопических ячейках, уменьшают объём, который каждая ячейка может перенести, поэтому печатный цвет становится бледнее, неравномернее или полосит. Поддержание вала в чистоте, таким образом, задача контроля качества, а не рутинного обслуживания.
Ежедневная очистка важнее всего
Очистка происходит на двух уровнях. Ежедневная очистка важнее: после каждой работы вал следует промывать promptly, чтобы остатки краски не затвердели внутри ячеек. Периодическая очистка использует более сильные методы для восстановления частично забитых ячеек. Любая эффективная система очистки должна удалять остатки со дна каждой ячейки, не повреждая стенки ячеек.
Физические методы очистки
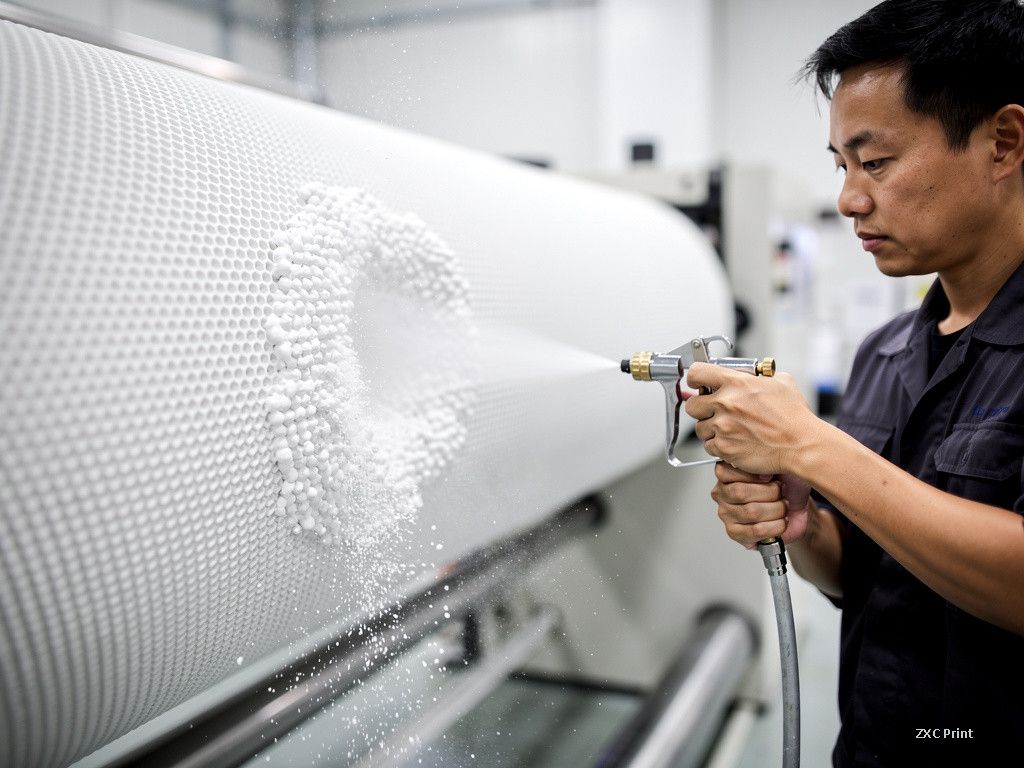
Струйная обработка абразивными материалами, самый распространённый физический подход. Сжатый воздух направляет мелкие частицы на поверхность вала. Обработка пищевой содой проводится при низком давлении, около 0,4 МПа, щадяще воздействует на керамическое покрытие и безопасна для окружающей среды. Обработка сухим льдом использует твёрдые частицы диоксида углерода, которые испаряются при ударе, создавая микроскопический взрыв, поднимающий загрязнения. Её можно выполнять, не снимая вал с машины, что экономит время простоя, но частицы не достигают дна мелких ячеек, поэтому метод подходит для валов с низким линиатуром. Обработка пластиковыми шариками использует мягкие полиэтиленовые частицы, которые деформируются и отскакивают, вынося остатки из ячеек без царапин на керамике. Промывка водой под высоким давлением проста, хотя может загнать краску глубже в ячейки и образует сточные воды.
Ультразвуковая очистка использует высокочастотный звук для создания микроскопических пузырьков, которые схлопываются у поверхности вала и отбивают остатки. Многие цеха сначала замачивают вал для размягчения затвердевшей краски, затем ограничивают время ультразвуковой ванны, поскольку длительное воздействие может повредить ячейки. Лазерная очистка, самый новый вариант. Сфокусированный лазер испаряет засохшую краску, смолу, воск и даже частицы ракельного ножа из ячеек, и справляется с самым высоким линиатуром, не касаясь поверхности вала.
Химическая очистка
Химическая очистка основана на щелочных растворителях с pH от 8 до 14. Растворитель размягчает и растворяет остатки, а промывка под высоким давлением затем смывает их. Сильные составы действуют быстро, но могут корродировать металлические детали и требуют осторожного обращения. Нейтральные и мягкие составы используются шире, хотя некоторые оставляют лёгкий налёт. Поскольку растворители хорошо проникают, химическая очистка работает на валах выше 1000 линий на дюйм, куда другие методы с трудом достигают.
Что это значит для заказчиков печати
Вам не нужно чистить валы самостоятельно, но эта тема стоит внимания при заказе флексопечатных этикеток или гибкой упаковки. Спросите у типографии, как часто проверяются и очищаются анилоксовые валы. Цех с регулярным графиком чаще обеспечивает равномерный цвет по всему тиражу и сохраняет тот же оттенок при повторных заказах месяцы спустя. Если ваш макет содержит мелкий текст или маленькие точки в светах, состояние вала важно ещё больше, поскольку забитые ячейки проявляются в первую очередь на деликатных участках.